| Tipo | Composição Química | |||||||||
|---|---|---|---|---|---|---|---|---|---|---|
| AWS A5.1 | AWS A5.1M | C | Mn | Si | P | S | Ni | Cr | Mo | V |
| E6011 E6013 |
E4311 E4313 |
≤0,20 | ≤1,20 | ≤1,00 | … | … | ≤0,30 | ≤0,20 | ≤0,30 | ≤0,08 |
| E7016 E7018 |
E4916 E4918 |
≤0,15 | ≤1,60 | ≤0,75 | ≤0,035 | ≤0,035 | ≤0,30 | ≤0,20 | ≤0,30 | ≤0,08 |
| E7018M | E4918M | ≤0,12 | 0,40~1,60 | ≤0,80 | ≤0,030 | ≤0,020 | ≤0,25 | ≤0,15 | ≤0,35 | ≤0,05 |
| E308-16 E308L-16 |
E308-17 E308L-17 |
≤0,08 ≤0,04 |
0,50~2,50 | ≤1,00 | ≤0,04 | ≤0,03 | 9,0~11,0 | 18,0~21,0 | ≤0,75 | Cu≤0,75 |
| E309-16 E309L-16 |
E309-17 E316-17 |
≤0,15 ≤0,04 |
0,50~2,50 | ≤1,00 | ≤0,04 | ≤0,03 | 12,0~14,0 | 22,0~25,0 | ≤0,75 | Cu≤0,75 |
| E316-16 E316-16 |
E316L-17 E309L-17 |
≤0,08 | 0,50~2,50 | ≤1,00 | ≤0,04 | ≤0,03 | 11,0~14,0 | 17,0~20,0 | 2,0~3,0 | Cu≤0,75 |
| ≤0,04 | ||||||||||
| E312-16 | E312-17 | ≤0,15 | 0,50~2,50 | ≤1,00 | ≤0,04 | ≤0,03 | 8,0~10,5 | 28,0~32,0 | ≤0,75 | Cu≤0,75 |
| Nota: Componentes E7016 e E7018 de Mn+Ni+Cr+Mo+V≤1,75; interpretação do código do eletrodo de aço inoxidável. |
||||||||||
| Exemplo de interpretação: E308-X(X)[E308-15/E308-16/E308-17/E308-26], o código do prefixo é dividido em -1/-2/-4, representando a posição de soldagem; o código do sufixo é dividido em -5/-6/-7, em que 5 representa alcalinidade, 6 representa rutilo e 7 representa o tipo de ácido titânico. | ||||||||||
| Digite | Propriedades Mecânicas | ||||||
|---|---|---|---|---|---|---|---|
| AWS A5.1 | AWS A5.1M | Resistência à tração Mpa | Resistência ao rendimento Mpa | Alongamento A (%) | Valor de impacto |
Radiográficos | |
| KV2(J)-45°C | KV2(J)-30°C | ||||||
| E6011 |
E4311 |
≥430 |
≥330 |
≥22 | … |
≥27 | Grau II |
| E6013 | E4313 | ≥430 | ≥330 | ≥17 | … | … | |
| E7016 | E4916 | ≥490 | ≥400 | ≥22 | ≥27 | ≥27 | Grau I |
| E7018 | E4918 | ≥490 | ≥400 | ≥22 | ≥27 | ≥27 | |
| E7018M | E4918M | Normal≥490 | 370~500 |
≥24 | … |
≥67 | |
| 2,4MM/370~530 | |||||||
| E308-XX E308L-XX |
≥550 |
≥30 | |||||
| ≥520 | |||||||
| E309-XX | ≥550 | ||||||
| E309L-XX | ≥520 | ||||||
| E316-XX | ≥520 | ||||||
| E316L-XX | ≥490 | ||||||
| E312-XX | ≥660 | ≥22 | |||||
| Nota: E6011 não possui requisitos especiais para forno de preservação de calor e secagem. Temperatura ambiental: 20~40℃; A exigência do forno de preservação de calor E6013 é superior à temperatura ambiente [10℃~20℃]; A secagem requer secagem por pelo menos 1 hora a 120°C~150°C; Requisitos E7016/E7018/E7018M para forno de preservação de calor e secagem: Temperatura ambiental: [30℃~140℃]; A secagem requer secagem por pelo menos 1 a 2 horas a 260 ℃ ~ 425 ℃. |
|||||||
Os dois primeiros designadores podem ser 'ER' para fios sólidos que podem ser usados como eletrodos ou hastes ou podem ser 'EC' para fios com núcleo ou trançados compostos; ou podem ser 'EQ' para eletrodos de tira.
O número de três ou quatro dígitos, como 308 em ER308, designa a composição química nominal do metal de adição.
ER307.A composição nominal (% em peso) desta classificação é 21 Cr.9,5Ni.4 Mn.1 Mo.Metais de enchimento.
ER308A composição nominal (% em peso) desta classificação é 21 Cr10 Ni. As especificações comerciais são mais frequentemente usadas para soldar metais básicos de composição semelhante, em particular, Tipo 304.
ER308Si.Esta classificação é a mesma queER308exceto pelo maior teor de silício.
ER308H.Esta classificação é a mesma que ER308.exceto que o teor de carbono permitido é usado para soldar metal base 304H.
ER308L.Esta classificação é igual à ER308, exceto pelo teor de carbono. Baixo teor de carbono, é menor que o das ligas estabilizadas com nióbio ou Tipo 308H em temperaturas elevadas.
ER308LMo.Esta classificação é usada para soldagem de peças fundidas de aço inoxidável ASTM CF3M e é desejada a correspondência do metal base com ER316L.
ER309.A composição nominal (% em peso) desta classificação é 24 Cr13 Ni.Metais de enchimento.
304 e metais básicos semelhantes onde existem condições severas de corrosão que exigem metal de solda de liga superior.
ER309Si.Esta classificação é igual à ER309, exceto pelo maior teor de silício.
ER309L.Esta classificação é igual à ER39, exceto pelo teor de carbono.
ER309LS.Esta classificação é igual à ER309Lexcent para maior teor de silício.
ER309Mo.Esta classificação é igual à ER309, exceto pela adição de 2,0% a 3,0%.
ER310.A composição nominal (% em peso) desta classificação é 26,5 Cr,21 Ni.O metal de adição desta classificação é mais frequentemente usado para soldar metais básicos de composição semelhante
ER312.A composição nominal (% em peso) desta classificação é 30 Cr, 9 Ni. O metal de adição desta classificação foi originalmente projetado para soldar ligas fundidas de composição semelhante.
O metal de solda ER316 pode ocorrer quando os três fatores a seguir coexistem:
A presença de uma rede contínua ou semicontínua de ferrita na microestrutura do metal de solda
ER316Si.Esta classificação é igual à ER316, exceto pelo maior teor de silício.
ER316H.Este metal de adição é igual ao ER316, exceto pelo carbono permitido.
ER316L.Esta classificação é igual à ER316.exceto pelo teor de carbono.
ER316LSi.Esta classificação é igual à ER316L, exceto pelo maior teor de silício.
ER317.A composição nominal (% em peso) desta classificação é 19,5 Cr14 Ni3,5 Mo, superior a ER316.
ER317LEsta classificação é igual à ER317exceto pelo teor de carbono.
ER318Esta composição é idêntica ao ER316, exceto pela adição de nióbio.
ER321A composição nominal (% em peso) desta classificação é 19,5 Cr.9,5 Ni com adição de titânio. O titânio atua da mesma forma que o nióbio no Tipo 347.
ER347.A composição nominal (% em peso) desta classificação é 20 Cr, 10 Ni, com Nb adicionado como estabilizador.
ER347Si.Esta classificação é igual à ER347, exceto pelo maior teor de silício.
ER409.Esta liga de 12 Cr (% em peso) difere do material Tvpe 410 porque possui uma microestrutura ferrítica.
ER410.Este 12 Cralloy (peso%) é um aço endurecido ao ar.
ER410NiMo.A composição nominal (% em peso) desta classificação é 12 Cr4,5 Ni.0,55 Mo.
ER430.Esta é uma liga de 16 Cr (% em peso). A composição é balanceada fornecendo cromo suficiente para fornecer resistência à corrosão adequada para as aplicações usuais.
ER439.Esta é uma liga de 18 Cr (% em peso) estabilizada com titânio.
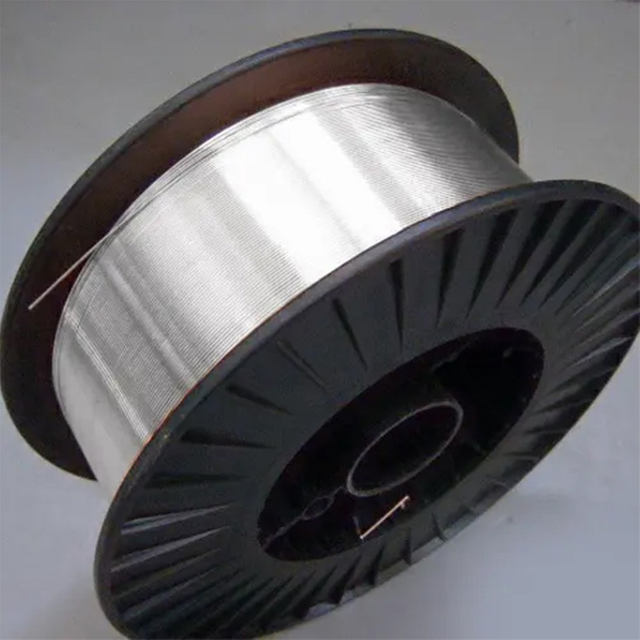
Uma fábrica de arame para soldagem de alumínio é uma instalação de fabricação especializada que produz arame para soldagem de alumínio para diversos processos de soldagem, como soldagem MIG (Metal Inert Gas) e TIG (Tungsten Inert Gas).
Essas fábricas criam fios de alumínio de alta qualidade usados em indústrias como automotiva, aeroespacial e marítima para unir componentes de alumínio.
A produção envolve formulação precisa de liga, trefilagem e controle de qualidade para atender aos padrões da indústria.
As fábricas produzem uma variedade de fios de soldagem de alumínio, incluindo ligas comuns como 4043, 5356 e 1100, cada uma adequada para aplicações específicas.
Por exemplo, o 4043 é ideal para soldagem de uso geral, enquanto o 5356 oferece maior resistência para aplicações estruturais.
As fábricas também podem personalizar as composições dos fios para atender aos requisitos exclusivos do projeto, garantindo o desempenho ideal da soldagem.
A produção de fio de soldagem de alumínio envolve várias etapas importantes para garantir qualidade e consistência.
O alumínio bruto é derretido e ligado a elementos como silício ou magnésio e depois extrudado em barras finas.
Essas hastes são desenhadas em diâmetros de fio precisos, limpas e enroladas para distribuição.
Fábricas avançadas empregam sistemas automatizados e testes rigorosos para garantir que o fio atenda a padrões como as especificações da AWS (American Welding Society).
O controle de qualidade é fundamental nas fábricas de fios para soldagem de alumínio.
Os fabricantes realizam testes de resistência à tração, composição química e limpeza de superfície para evitar imperfeições na solda.
Sistemas de inspeção automatizados e certificações, como a ISO 9001, garantem consistência.
Fábricas respeitáveis também fornecem rastreabilidade de lote para garantir confiabilidade aos usuários finais.
O fio de soldagem de alumínio é essencial para indústrias que exigem soldas leves e resistentes à corrosão.
A indústria automotiva utiliza-o para estruturas de veículos e painéis de carroceria, enquanto a indústria aeroespacial depende dele para componentes de aeronaves.
As aplicações marítimas beneficiam da resistência do alumínio à corrosão da água salgada.
Outros setores, como construção e eletrônica, também utilizam fio de solda de alumínio por sua versatilidade e durabilidade.
Sim, muitas fábricas de fios para soldagem de alumínio oferecem soluções personalizadas para aplicações de nicho.
Eles podem produzir fios com composições de liga específicas ou diâmetros adaptados às necessidades específicas de soldagem, como soldas aeroespaciais de alta resistência ou soldagem eletrônica de espessura fina.
A consulta à equipe técnica da fábrica garante que o fio atenda às especificações do projeto.
O armazenamento adequado do fio de solda de alumínio é essencial para manter seu desempenho.
As fábricas recomendam armazenar o fio em um ambiente seco e com temperatura controlada para evitar oxidação e contaminação.
Embalagens herméticas ou recipientes selados ajudam a proteger contra umidade e poeira.
Os usuários devem evitar a exposição prolongada ao ar, pois o fio de alumínio pode desenvolver camadas de óxido que afetam a qualidade da solda.
O armazenamento inadequado pode levar à contaminação ou oxidação da superfície, causando problemas como porosidade ou baixa estabilidade do arco durante a soldagem.
O arame contaminado pode produzir soldas fracas ou exigir limpeza adicional antes do uso.
As fábricas geralmente fornecem diretrizes de armazenamento com seus produtos para ajudar os usuários a manter a integridade dos fios.
Fábricas respeitáveis de fios para soldagem de alumínio aderem a regulamentações ambientais rígidas para minimizar sua pegada ecológica.
Eles implementam sistemas de gestão de resíduos, reciclam sucata de alumínio e usam métodos de produção com eficiência energética.
Muitas instalações cumprem normas como a ISO 14001 para gestão ambiental.
A escolha de uma fábrica com práticas sustentáveis apoia operações de soldagem ecologicamente corretas.