AWS A5.16 ERTi1 ERTi2 ERTi5 Titanium solid sveisetrådfunksjoner
AWS A5.16 ERTi1 ERTi2 ERTi5 Titan solid sveisetråd
ERTi‑1: CP Ti Gr.1, høyeste duktilitet og korrosjonsmotstand, lav styrke
ERTi‑2: CP Ti Gr.2, generell arbeidshest, balansert egenskap
ERTi-5: Ti-6Al-4V, høyfast alfa-beta-legering for strukturelle deler
Alle: AWS A5.16 solid ledning, TIG/MIG, høy renhet argon skjerming kreves
Lys sølv / sølvhvit-halm / lys gull (post-anodisert) farge
Standard AWS A5.16 |
Kjemisk sammensetning % |
|
C |
O |
N |
H |
Fe |
Al |
V |
Ti |
Annet Hver |
Annet Totalt |
ERTi -1 |
≤0.03 |
0,03~0,10 |
≤0.012 |
≤0.008 |
≤0.08 |
-- |
-- |
Hvile |
≤ 0.05 |
≤0.15 |
ERTi -2 |
≤0.03 |
0,08~0,16 |
≤0.015 |
≤0.008 |
≤0.12 |
-- |
-- |
Hvile |
≤ 0.15 |
≤0.15 |
ERTi -5 |
≤0.05 |
0,12~0,20 |
≤0.03 |
≤0.015 |
≤0.22 |
5,5~6,7 |
3,5~4,5 |
Hvile |
≤ 0.15 |
≤0.15 |
AWS A5.16 ERTi1 ERTi2 ERTi5 Titan solid sveisetråd
 AWS A5.16 ERTi1 ERTi2 ERTi5 Titanium solid sveisetråd.pdf
AWS A5.16 ERTi1 ERTi2 ERTi5 Titanium solid sveisetråd spesifikasjoner
Mekaniske egenskaper |
Fusjonstemperatur ℃ |
Elektrisk IACS |
Tetthet g/mm3 |
Strekk Mpa |
Avkastning Mpa |
Forlengelse % |
ERTi -1 |
--- |
--- |
--- |
≥240 |
140~200 |
≥24 |
ERTi -2 |
--- |
--- |
--- |
≥345 |
275~340 |
≥20 |
ERTi -5 |
--- |
--- |
--- |
≥860 |
780-830 |
≥10 |
AWS A5.16 ERTi1 ERTi2 ERTi5 Titanium Solid Welding Wire video
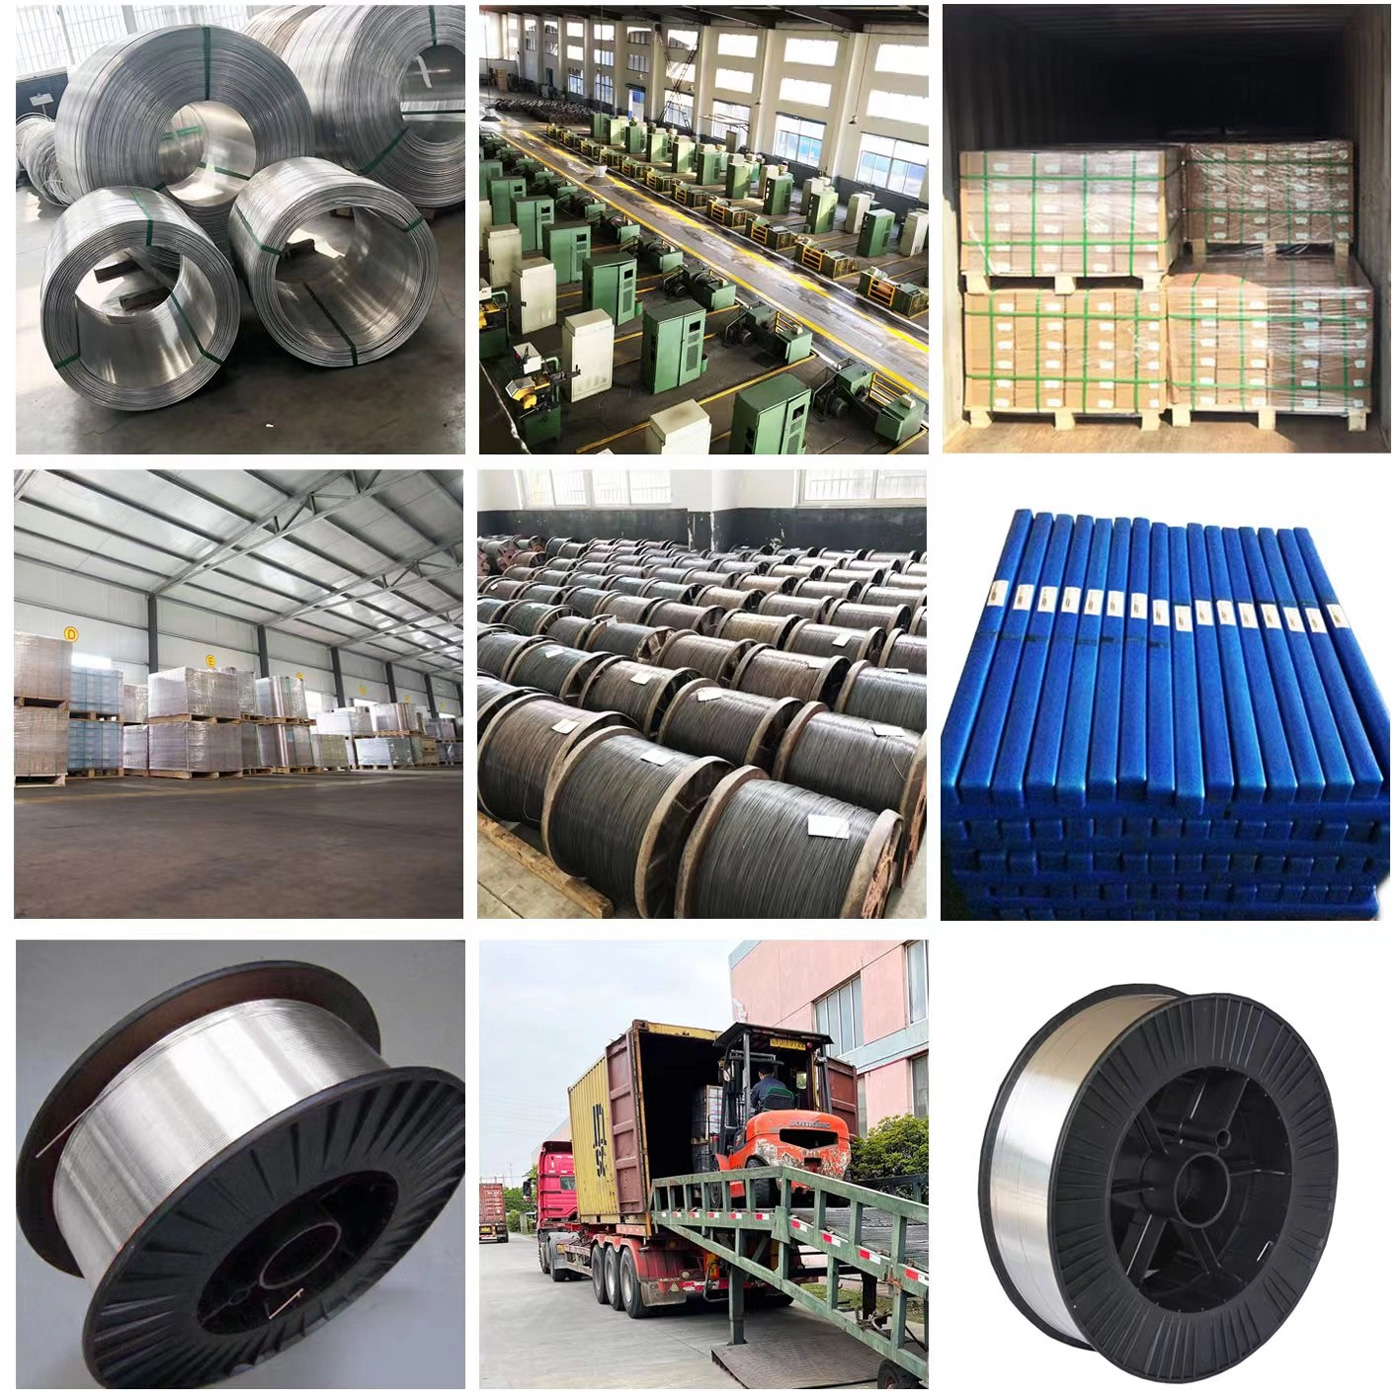
AWS A5.16 ERTi1 ERTi2 ERTi5 Titanium Solid Welding Wire Factory Show
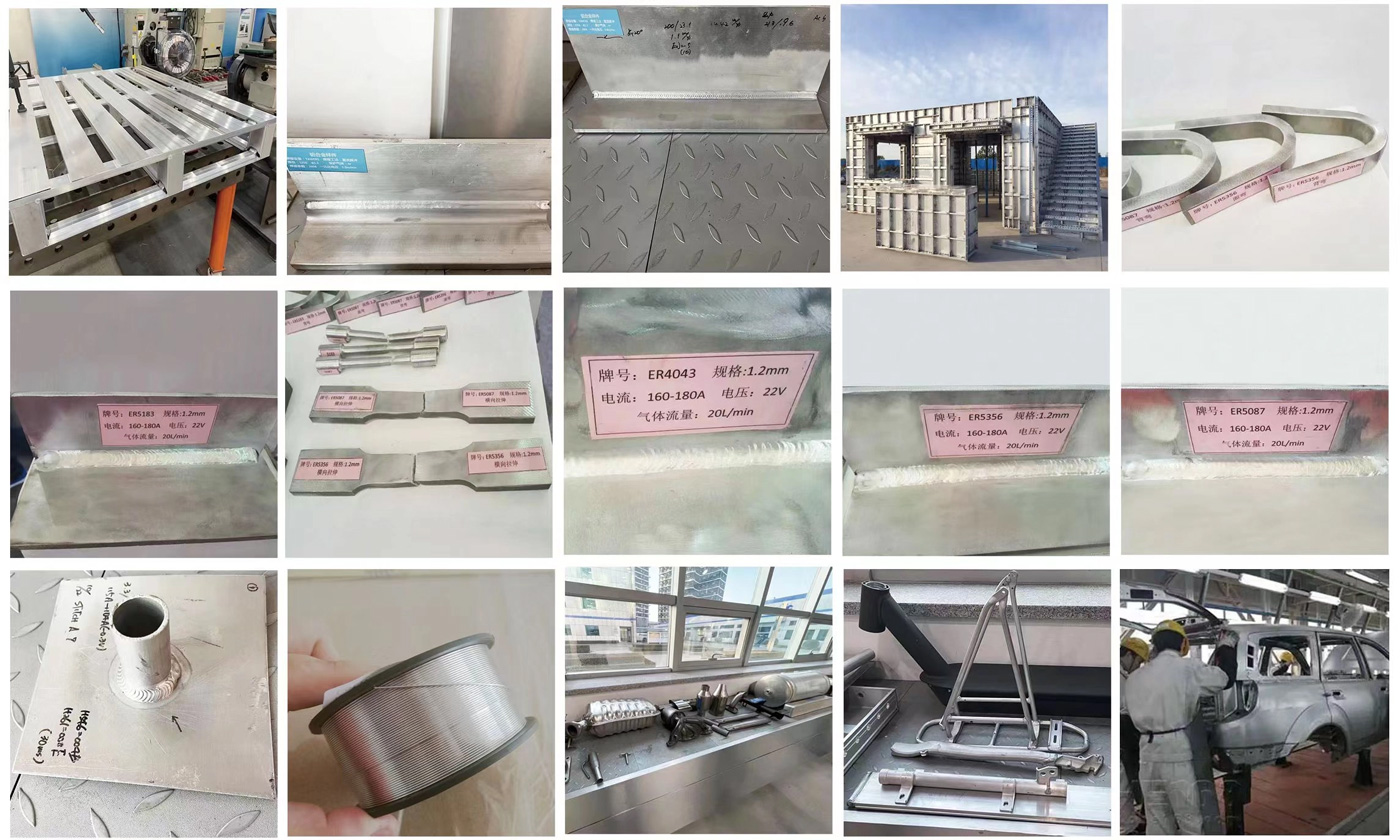
AWS A5.16 ERTi1 ERTi2 ERTi5 Titanium solid sveisetrådapplikasjon
AWS A5.16 ERTi‑1 er for duktilt Grade1 rent titan korrosjonsutstyr, mye brukt ERTi‑2 kombinerer Grade1‑4 rent titan for varmevekslere og kjemikalierør, mens høystyrke ERTi‑5 (Ti‑6Al‑4V) brukes for en titanbærende energibærende struktur og ny romfartsstruktur.
AWS A5.16 ERTi1 ERTi2 ERTi5 Titanium solid sveisetrådsertifisering
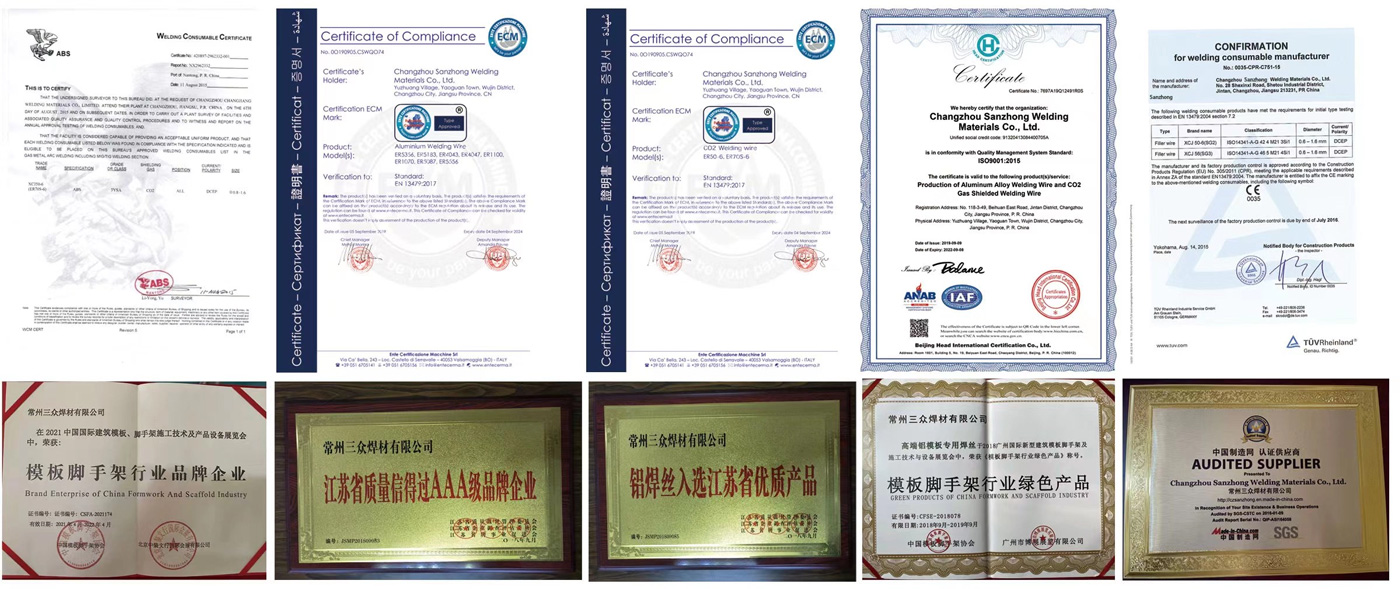
AWS A5.16 ERTi1 ERTi2 ERTi5 Titanium solid sveisetråd HVA DU FÅR
AWS A5.16 ERTi1 ERTi2 ERTi5 Titan solid sveisetråd
Velg ERTi1 ERTi2 ERTi5 Titanium sveisetråd Størrelse i mm: 0,8 mm / 1,0 mm / 1,2 mm/ 1,6 mm
Velg ERTi1 ERTi2 ERTi5 Titanium Størrelse i tomme: 0,030 / 0,035 / 0,040 / 0,045/ 3/16 - 3/64
Velg ERTi1 ERTi2 ERTi5 Titanium mig Spolevekt (pakke): 0,5 kg / 2 kg / 7 kg
Velg ERTi1 ERTi2 ERTi5 Titanium Størrelse: 1,2 mm/ 1,6 mm/ 2,0 mm/ 2,4 mm/ 3,2 mm/ 4,0 mm
Velg ERTi1 ERTi2 ERTi5 Titanium Vekt (pakke): 5kg / 10kg / 1LB / 2LB / 4.5LB / 20LB
AWS A5.16 ERTi1 ERTi2 ERTi5 Titanium Solid Welding Wire kunnskap
Krav til AWS A5.16 ERTi1 ERTi2 ERTi5 Titanium solid sveisetråd
ERTi-1 (CP Titanium Grade1)
Mykeste kommersielt rene titanfyllstoff, **maksimal duktilitet**, laveste styrke
Ultralave interstitielle elementer; utmerket korrosjonsbestandighet i oksiderende kjemiske miljøer
God formbarhet, ideell for sveising av klasse 1 rent titan
Lav mekanisk styrke; ikke egnet for bærende konstruksjonsdeler
Bruksområder: elektrolytisk utstyr, dyptrukne titanforinger, eksplosjonsbekledning
ERTi‑2 (CP Titanium Grade2)
Industri arbeidshest ren titan wire; balansert styrke, duktilitet og korrosjonsbestandighet
Mest brukte CP Ti filler; matcher Grade1/2/3/4 rent titan
God sveisbarhet, stabil sveisestreng
Fortsatt rent titan, styrke mye lavere enn Ti‑6Al‑4V
Bruksområder: varmevekslere, kjemikalierør, trykkbeholdere, marint korrosjonsutstyr
ERTi‑5 (Ti‑6Al‑4V, Grade5)
Alfa-beta titanlegering fyllstoff, høy styrke og god seighet
Høy styrke-til-vekt-forhold, varmebehandles
Passer for sveising av Ti-6Al-4V titanlegering
Høyere kostnad; strengere sveiseprosedyrekontroll
Bruksområder: romfartskomponenter, strukturelle deler, kraft og nye lettvektsenheter for energi
AWS A5.16 ERTi‑1 og ERTi‑2 er kommersielt rene massive titanledninger. ERTi‑1 tilbyr den høyeste duktiliteten
og korrosjonsbestandighet for myke rene titankomponenter, mens ERTi‑2 er den generelle karakteren med
balansert ytelse for kjemisk og varmevekslerfabrikasjon. ERTi‑5 (Ti‑6Al‑4V) er legert titanfyllstoff
leverer høy styrke for konstruksjonssveisinger i luftfarten. Alle tre ledningene krever argon-skjerming med høy renhet
forhindre sprøhet av sveisemetall i titan.
AWS A5.16 ERTi1 ERTi2 ERTi5 Titanium solid sveisetrådidentifikasjon
AWS A5.16 ERTi‑1, ERTi‑2 og ERTi‑5 titantråder deler lignende sølvgrå overflate og kan ikke skilles fra hverandre visuelt; identifikasjon avhenger av spolemerking eller kjemisk testing, mens sveisestrengens farge kun overvåker kvaliteten på sveiseskjermingen.
Hver spole/pakke skal være tydelig merket:
AWS-klassifisering: ERTi‑1 / ERTi‑2 / ERTi-5
Standard: AWS A5.16 / A5.16M
Legeringsnavn: CP Ti Grade1 (ERTi‑1), CP Ti Grade2 (ERTi‑2), Ti‑6Al‑4V (ERTi‑5)
Tråddiameter, nettovekt, varme-/partinummer, produsentnavn
AWS A5.16 ERTi1 ERTi2 ERTi5 Titanium solid sveisetrådemballasje
AWS A5.16 ERTi‑1, ERTi‑2 og ERTi‑5 massive titanledninger er vakuumpakket enten på plastspoler for MIG eller som 914 mm rette stenger for TIG,
med merkede etiketter og MTC, for å forhindre oksygen- og fuktighetsforurensning før sveising.
MIG: Vakuumforseglet plastsnelle, 1/5/10 kg
TIG: Vakuumforseglet rett stang, standard lengde 914mm
Ytre pakke: Kartong + kryssfinerkasse for eksport
Hver enhet merket med karakter, størrelse, lotnummer
Spolet ledning (for GMAW / MIG)
Spolemateriale: Plastsnelle (D200 / D300 standard)
Egenvekt: 1kg, 5kg, 10kg per spole
Emballasje: Hver spole vakuumforseglet i aluminiumsfoliepose → kartongboks → kryssfinerkasse for eksport
Tilgjengelige diametre: 0,8,1,0,1,2,1,6 mm
Rett kuttede stenger (for GTAW / TIG)
Standard lengde: 914 mm (36 tommer), valgfritt 1000 mm
Diameter:1,6,2,0,2,4,3,2 mm
Emballasje: Vakuumforseglet plastrør / foliepose → plastboks → kryssfinerkasse
AWS A5.16 ERTi1 ERTi2 ERTi5 titan solid sveisetråd ADVARSEL
Sveiserøyk kan være helsefarlig. Arbeid i et godt ventilert område eller bruk et lokalt avtrekkssystem for å holde røyk borte fra pustesonen.
Bruk korrekt øye-, øre- og kroppsbeskyttelse. Bruk sveisebriller eller en hjelm med skygge 4-5 linse for gassveising, sammen med varmebestandige hansker og verneklær. For å unngå hudkontakt, følg vanlige forholdsregler: vask grundig etter håndtering, og la ikke forurensede arbeidsklær forlate arbeidsstedet.
Unngå overoppheting. Overdreven varme vil føre til at sink fordamper fra legeringen, og produserer overdreven hvit røyk og fører til sveisefeil som porøsitet og redusert fugestyrke. Bruk en nøytral eller lett oksiderende flamme og kontroller varmetilførselen nøye for å minimere sinktap. Vær også oppmerksom på at dette fyllmetallet ikke er egnet for ovnslodding i en kontrollert atmosfære på grunn av problemer med sinkfordamping.
AWS A5.16 ERTi1 ERTi2 ERTi5 titan solid sveisetråd FAQ
AWS A5.16 ERTi1 ERTi2 ERTi5 Titanium Solid Welding Wire 10 kjent merke er hvilken fabrikk?
1:sanzhong, 2:gigant, 3:safra, 4:Hobart, 5:SAF, 6:ALCOTEC, 7:INDALCO, 8:HYUNDAI, 9:Oxford, 10:golden bridge
AWS A5.16 ERTi1 ERTi2 ERTi5 Titanium Solid Welding Wire leverandør og fabrikker lokalisert i slike land som?
Kina, Amerika, Brasil, England, Russland, Polen, India, Pakistan, New Zealand, Korea, Australia, Dubai, Tyrkia, Indonesia, UAE.
Kan ERTi‑1, ERTi‑2 og ERTi‑5 erstattes av hverandre?
Generelt NEI. ERTi‑1 og ERTi‑2 er kommersielt rene titanfyllstoffer for CP titanmetall. ERTi‑5 (Ti‑6Al‑4V) er høyfast legeringsfyllstoff for Ti-6Al-4V. Blanding av kvaliteter vil føre til uoverensstemmende styrke, korrosjonsbestandighet og sprekkrisiko. Substitusjon krever ingeniørgodkjenning.
ERTi‑1 VS ERTi‑2 VS ERTi‑5?
AWS A5.16 ERTi‑1 og ERTi‑2 er kommersielt rene massive titanledninger. ERTi-1 gir den høyeste duktiliteten og korrosjonsmotstanden med den laveste styrken, for sveising av klasse 1 rent titan. ERTi‑2 er det mest populære rene titanfyllstoffet for generell bruk med balansert styrke og korrosjonsmotstand for Grade1~4 CP titan. ERTi‑5 (Ti‑6Al‑4V) er legert titanfyllmetall med mye høyere styrke, designet for sveising av Ti‑6Al‑4V strukturelle komponenter. Alle tre kvalitetene krever argon-skjerming med høy renhet under TIG/MIG-sveising.
Titantråd (ERTi‑1/ERTi‑2/ERTi‑5) VS aluminiumsveisetråder (AWS A5.10 ER2319, ER4043, ER5356, ER4145, ER2219, ER3103)?
Titanium solide ledninger har mye høyere styrke og bedre korrosjonsbestandighet enn aluminiumsfyllstoffer. ER2319 er høystyrke Al-Cu varmebehandlebar wire for luftfarts-aluminiumstrukturer, men aluminiumtråder kan ikke matche titans ytelse i sjøvann og sterkt sure miljøer. MIG/TIG-ledninger i aluminium trenger bare argon-skjerming også, men har ingen risiko for høytemperatur oksygensprøhet som titan.
Titantråd (ERTi‑1/ERTi‑2/ERTi‑5) VS Kobberlegering sveisetråder (AWS A5.7 ERCuSi-A, ERCuSn-A)?
Kobberlegeringstråder har utmerket varmeledningsevne og brukes til å skjøte kobber- og bronsedeler. Kobberfyllstoffer har god slitestyrke, men deres korrosjonsbestandighet og styrke-til-vekt-forhold er langt under titan. Kobberlegeringstråder er ikke egnet for marint og kjemisk utstyr med høy korrosjon.
Titantråd (ERTi‑1/ERTi‑2/ERTi‑5) VS sveisetråder av nikkellegering (AWS A5.34 ERNiCrMo, ENiCrMo3T0-4, ENiCrMo3)?
Nikkelbaserte fyllstoffer har stor korrosjonsbestandighet ved høye temperaturer og kan tjene ved høye temperaturer. Nikkellegeringstråder er tyngre enn titan, med mye høyere tetthet. Nikkelfyllstoffer er valgt for høytemperatur røykgass og sterke oksiderende kjemiske forhold, mens titan fungerer bedre ved omgivelses-/lavtemperatur i kloridmiljø.
Titantråd (ERTi‑1/ERTi‑2/ERTi‑5) VS solide ledninger i rustfritt stål (AWS A5.9 ER308L, ER309L, ER316L)?
Rustfrie ståltråder er rimelige generelle korrosjonsfyllstoffer for rør og trykkbeholdere. Rustfritt stål lider av gropkorrosjon i kloridsjøvann, mens CP-titan (ERTi‑1, ERTi‑2) motstår kloridgroper meget godt. Rustfritt stål tetthet er høyere enn titan og har dårlig styrke-til-vekt-forhold for lette strukturer.
Titantråd (ERTi‑1/ERTi‑2/ERTi‑5) VS karbonstål / lavlegert ståltråd (AWS A5.18 ER70S-6, AWS A5.28 ER80S-Ni1)?
Solidtråder i karbonstål er lave kostnader for konstruksjonsstål, men ruster lett i våte og marine miljøer. Karbonstålfyllstoffer har ingen korrosjonsbestandighet og kan ikke brukes til korrosjonsbestandig utstyr. Titan er langt dyrere, men gir lang levetid under etsende medier.
AWS A5-serien sveiseforbruksvarer Full introduksjon?
AWS A5.01 / A5.01M
Sveiseforbruksvarer – Anskaffelse av fyllmetaller og flussmidler
Denne standarden dekker generelle krav til anskaffelse, bestilling, inspeksjon og sertifisering for alle AWS A5 sveisetilsetningsmaterialer.
Den definerer MTC materialtestsertifikatregler, partisporbarhet, prøvetaking og akseptretningslinjer for kjøpere og produsenter. Ingen sveisetråd/elektrode
karakterer, er det en standard for innkjøpsretningslinjer.
AWS A5.02 / A5.02M
Spesifikasjon for fyllmetallstandardstørrelser, emballasje og fysiske attributter
Definerer standard tråddiametre, stanglengder, spolestørrelser, emballasjeformer, merkingskrav og fysisk dimensjonstoleranse for alle sveisefyllstoffer
metaller. Det er en generell spesifikasjon for emballasje og dimensjon, ikke for legeringsklassifisering.
AWS A5.1 / A5.1M
Spesifikasjon for karbonstålelektroder for skjermet metallbuesveising (SMAW / Stick Electrode)
Dekkede manuelle stavelektroder for generell fabrikasjon av karbonstål.
Hovedkarakterer: E6010, E6011, E7014, E7016, E7018, E7018-1, E7024.
Bruksområde: Konstruksjonsstål, rørsveising, trykkbeholder av karbonstål, generell stålkonstruksjon.
AWS A5.2 / A5.2M
Spesifikasjon for karbon og lavlegerte stålstenger for Oxyfuel Gassveising
Solide gasssveisestenger for oksy-acetylensveising av karbonstål og lavlegert stål.
Hovedkarakterer: R60, R60-G.
Bruksområde: Liten reparasjon av karbonstål, oxyfuel-skjøting av platemetall.
AWS A5.3 / A5.3M
Spesifikasjon for aluminium- og aluminiumslegeringselektroder for skjermet metallbuesveising
SMAW-dekkede stavelektroder i aluminium for manuell lysbuesveising.
Hovedkarakterer: E1100, E3003, E4043.
Bruksområde: Reparasjon av aluminiumsstøping, vedlikehold av aluminium på stedet der MIG/TIG ikke er tilgjengelig.
AWS A5.4 / A5.4M
Spesifikasjon for rustfrie stålelektroder for skjermet metallbuesveising
SMAW rustfritt stål dekkede pinneelektroder.
Hovedkarakterer: E308-16, E308L-16, E309-16, E309L-16, E316L-16, E310-16, E2209-16.
Bruksområde: Rustfritt stålrør, trykkbeholder, matutstyr, korrosjonsbestandig rustfri fabrikasjon.
AWS A5.5 / A5.5M
Spesifikasjon for lavlegerte stålelektroder for skjermet metallbuesveising
SMAW stavelektroder i lavlegert stål for høy styrke og høy temperatur service.
Hovedkarakterer: E7018-A1, E8018-B2, E9018-B3, E8018-C1, E9018-C3, E10018-D2.
Bruksområde: Kjele, kraftverk, høytrykksrørledning, stålkonstruksjonssveiser med lav temperatur.
AWS A5.6 / A5.6M
Spesifikasjon for kobber- og kobberlegeringselektroder for skjermet metallbuesveising
SMAW kobberlegering dekkede stavelektroder.
Hovedkarakterer: ECu, ECuSi, ECuSn, ECuAl-A2.
Bruksområde: Reparasjon av kobberstøping, bronse, aluminium bronse korrosjonsutstyr.
AWS A5.7 / A5.7M
Spesifikasjon for blankt kobber og kobberlegering sveiseelektroder og stenger
Solid kobberlegering MIG/TIG sveisetråder og rette stenger.
Hovedkarakterer: ERCu, ERCuSi‑A, ERCuSn‑A, ERCuAl‑A1, ERCuAl‑A2.
Bruksområde: Varmeveksler, kobberrør, bronsekomponenter, marine kobberlegeringsdeler.
AWS A5.8 / A5.8M
Spesifikasjon for fyllmetaller for lodding og loddingsveising
Lodding av fyllstenger og tråder for lodding.
Hovedkarakterer: BCU, BCUP, BAg, BAlSi.
Bruksområde: HVAC, hardlodding, kobberrørlodding, aluminiumslodding.
AWS A5.9 / A5.9M
Spesifikasjon for blanke rustfrie sveiseelektroder og stenger
Solid rustfritt stål MIG/TIG sveisetråder og stenger.
Hovedkarakterer: ER308, ER308L, ER309, ER309L, ER316L, ER310, ER2209.
Bruksområde: Kjemisk utstyr i rustfritt stål, sjøvannsrør, dupleks rustfrie strukturelle deler.
AWS A5.10 / A5.10M
Spesifikasjon for sveiseelektroder og stenger av blankt aluminium og aluminiumslegering
Solid aluminiumslegering MIG/TIG sveisetråder og rette stenger.
Hovedkarakterer: ER1100, ER4043, ER4047, ER5356, ER5183, ER3103, ER2219, ER2319.
Bruksområde: Luftfart, nye strukturelle energikomponenter, reparasjon av aluminiumsstøping, aluminiumstank, varmeveksler. ER2319 (AlCu6MnZrTi) er
varmebehandles for høystyrke 2219 aluminiumslegering.
AWS A5.11 / A5.11M
Spesifikasjon for nikkel og nikkellegering SMAW-elektroder
SMAW nikkellegering dekkede stavelektroder.
Hovedkarakterer: ENi‑1, ENiCrFe‑2, ENiCrMo‑3, ENiCrMo‑4, ENiCrMo‑10.
Bruksområde: Sterk etsende kjemisk reaktor, ulik metallsveising, høytemperaturutstyr.
AWS A5.12 / A5.12M
Spesifikasjon for wolfram- og oksiddispergerte wolframelektroder for buesveising
TIG wolframelektroder (ikke-fyllmetall, lysbuetenningselektrode).
Hovedkarakterer: EWTh‑2, EWCe‑2, EWLa‑1.5, EWZr‑1, EWP.
Bruksområde: TIG-sveising for alle metallmaterialer.
AWS A5.13 / A5.13M
Spesifikasjon for overflateelektroder for SMAW
Manuelle stikk-hardfacing-elektroder for slitasjebestandig overlegg.
Hovedkarakterer: EFeMn‑A, ECoCr‑A, ECrC‑A.
Bruksområde: Gruvemaskineri, knuser, ventilsete, rullereparasjon, slitebestandig overlegg.
AWS A5.14 / A5.14M
Spesifikasjon for blank nikkel og nikkellegering sveiseelektroder og stenger
Solid nikkellegering MIG/TIG sveisetråder og stenger.
Hovedkarakterer: ERNi‑1, ERNiCr‑3, ERNiCrMo‑3, ERNiCrMo‑4.
Bruksområde: Høy temperatur, sterkt korrosjonskjemisk utstyr, ulik metallforbindelse.
AWS A5.15 / A5.15M
Spesifikasjon for sveiseelektroder og stenger for støpejern
Støpejerns sveisestavelektroder og fyllstaver.
Hovedkarakterer: ENiFe‑CI, ENi‑CI, ESt, RCI.
Bruksområde: Grått støpejern, reparasjon av duktilt støpejern, reparasjon av motorblokker.
AWS A5.16 / A5.16M
Spesifikasjon for blankt titan og titanlegering sveiseelektroder og stenger
Solid titan MIG/TIG sveisetråder og stenger.
Hovedkarakterer: ERTi‑1, ERTi‑2, ERTi‑3, ERTi‑5 (Ti‑6Al‑4V).
ERTi‑1 er CP Ti Grade1 med maksimal duktilitet; ERTi‑2 er generell CP Ti Grade2; ERTi‑5 er Ti‑6Al‑4V med høy styrke for romfart.
Alle titantråder krever høy renhet argon skjerming og vakuum emballasje.
Bruksområde: Luftfart, kjemisk varmeveksler, sjøvannskorrosjonsutstyr, nye energilette deler.
AWS A5.17 / A5.17M
Spesifikasjon for karbonstålelektroder og flukser for neddykket buesveising
Karbonstål SAW solide ledninger matchet med nedsenkede lysbueflukser.
Hovedkarakterer: EM12K, EH12, EA2.
Bruksområde: Fremstilling av tunge stålplater, beholder langsgående søm, strukturelt stål SAW sveising.
AWS A5.18 / A5.18M
Spesifikasjon for karbonstålelektroder og stenger for gassskjermet buesveising
GMAW massive MIG-ledninger i karbonstål.
Hovedkarakterer: ER70S‑2, ER70S‑3, ER70S‑6, ER70S‑7.
Bruksområde: Generelt konstruksjonsstål, stålramme, karbonstålkomponent MIG-sveising.
AWS A5.19 / A5.19M
Spesifikasjon for sveiseelektroder og stenger av magnesiumlegering
Solid magnesiumlegering MIG/TIG sveisetråder.
Hovedkarakterer: ERAZ61A, ERAZ92A, ERMgAl-M.
Bruksområde: Reparasjon av pressstøping av magnesiumlegering, lette magnesiummontasjer for romfart.
AWS A5.20 / A5.20M
Spesifikasjon for karbonstål Flux Cored sveiseelektroder
Gassskjermet karbonstål FCAW flusskjernetråder.
Hovedkarakterer: E70T-1C, E71T-8.
Anvendelse: Høy avsetningshastighet konstruksjonsstålfremstilling, verkstedautomatisk sveising.
AWS A5.21 / A5.21M
Spesifikasjon for overflatesveiseelektroder og stenger
Harddekkede fyllmetaller inkludert solid stang og flusskjernetråd for slitasjebestandig overlegg.
Hovedkarakterer: ERCoCr‑A, ECrC‑O.
Bruksområde: Varmslitasje, korrosjon og slitasjebestandig overlegg for ventil, turbin, gruvedeler.
AWS A5.22 / A5.22M
Spesifikasjoner for fluks- og metallkjernede sveiseelektroder og stenger i rustfritt stål
Gassskjermede gass-tråder i rustfritt stål og metalltråder.
Hovedkarakterer: E308T‑1, E309T‑1, E316LT‑1, E2209T‑1.
Bruksområde: Rustfri ståltank, rør, korrosjonsbestandig overlegg, høyeffektiv rustfri sveising.
AWS A5.23 / A5.23M
Spesifikasjon for lavlegerte stålelektroder og flukser for nedsenket buesveising
SAW-tråder i lavlegert stål matchet med neddykkede lysbueflukser.
Hovedkarakterer: EA1, EB2, EB3.
Bruksområde: Kjelestål, høytemperatur trykkbeholder, lavtemperatur tung plate SAW sveising.
AWS A5.24 / A5.24M
Spesifikasjon for nikkellegering med flussveiseelektroder
Nikkellegering gass skjermet fluks kjernetråder.
Hovedkarakterer: ENiCrMo3T0-4.
Bruksområde: Sterkt etsende medium, høytemperaturutstyr, ulik metallsveising.
AWS A5.25 / A5.25M
Spesifikasjon for lavlegerte stålelektroder for elektroslagsveising
Elektroslag sveisetilsetninger for tykk lavlegert stålplate.
Hovedkarakterer: ESW‑1, ESW‑2.
Bruksområde: Ultratykk stålplate vertikal elektroslaggsveising for tunge maskiner.
AWS A5.26 / A5.26M
Spesifikasjon for karbon- og lavlegerte stålelektroder for elektrogassveising
Elektrogassveiseelektroder for vertikal kontinuerlig sveising av tykk stålplate.
Bruksområde: Høy stålkonstruksjon vertikal søm sveising.
AWS A5.27 / A5.27M
Spesifikasjon for karbonstål Flux Cored Elektroder for selvskjermet FCAW
Selvskjermede karbonstål flusskjerner, ingen ekstern dekkgass nødvendig.
Hovedkarakterer: E71T-8, E70T-11.
Bruksområde: Sveising utendørs, feltkonstruksjon hvor argon/CO2-gass er upraktisk.
AWS A5.28 / A5.28M
Spesifikasjon for lavlegerte stålelektroder og stenger for gassskjermet buesveising
Massive MIG/TIG-ledninger av lavlegert stål.
Hovedkarakterer: ER80S-B2, ER90S-B3, ER80S-Ni1.
Bruksområde: Høytemperatur kjelestål, lavtemperatur trykkbeholder, høystyrke lavlegerte stålkomponenter.
AWS A5.29 / A5.29M
Spesifikasjon for lavlegert stål flukssveiseelektroder
Gassskjermet lavlegert stål flusskjernetråder.
Hovedkarakterer: E80T5-B2, E91T1-B3.
Bruksområde: Høyeffektiv sveising av høytemperatur og lavtemperatur lavlegert stål.
AWS A5.30 / A5.30M
Spesifikasjon for forbruksmateriell
Forbruksmaterialeinnsatser for elektroslaggsveising, ikke sveisetråd eller elektrode.
Bruksområde: ESW tykk plate sveising.
AWS A5.31 / A5.31M
Spesifikasjon for flussmidler for lodding og loddingsveising
Loddeflux, matchet med loddingsfyllmetall.
Bruksområde: Aluminium, kobber, stållodding.
AWS A5.32 / A5.32M
Spesifikasjon for flussmidler for lodding
Myk loddefluks for lavtemperaturlodding.
AWS A5.33 / A5.33M
Spesifikasjon for loddefyllstoffer
Myk loddetråd og loddestang for elektronikklodding.
AWS A5.34 / A5.34M
Spesifikasjon for nikkellegering metallkjernet sveisetråd
Nikkellegering metall kjerne GMAW ledninger.
Hovedkarakterer: ENiCrMo3T0‑4, ENiCrMo4T0‑4.
Bruksområde: Høyeffektiv MIG-sveising av nikkellegering for kjemisk og kraftindustri.
AWS A5.35 / A5.35M
Spesifikasjon for sveiseelektroder med flusskjerner i aluminiumslegering
Aluminiumslegering flusskjernetråder for aluminiumsveising.
Hovedkvaliteter: ER5XXXT‑X-serien aluminium fluks-kjernetråder.
Bruksområde: Høyeffektiv MIG-sveising av aluminium, reparasjon av aluminiumsstøping.
AWS A5.36 / A5.36M
Spesifikasjon for sveiseelektroder med fluksmiddel av magnesiumlegering
Magnesiumlegering flusskjernetråder.
Bruksområde: Høyeffektiv sveising av støpegods av magnesiumlegering.
AWS A5.38 / A5.38M
Spesifikasjon for plasmaoverført lysbue og laserkledningspulver for overflatebehandling
Metallpulver for PTA-kledning og laserkledning, ikke wire eller stikkelektrode.
Typer: Jernbasert, nikkelbasert, koboltbasert hardfacingpulver.
Bruksområde: Ventil, turbinaksel, hydraulisk dellaserkledning og PTA-overlegg for slitasje- og korrosjonsmotstand.
AWS A5.39 / A5.39M
Spesifikasjon for fluks- og elektrodekombinasjoner for sammenføyning og overflatebehandling av rustfritt stål og nikkellegeringer for nedsenket lysbue og elektroslag
Kombinert standard for SAW-fluks + elektrodetilpasset sett for nedsenket buesveising i rustfritt stål og nikkellegering.
Bruksområde: Tykk rustfritt stål og nikkellegeringsplate SAW-sveising for kjemisk og marint utstyr.
AWS A5-seriens tilsatsmetallsystem dekker nesten alle vanlige sveisetilsetningsmaterialer for jernholdige og ikke-jernholdige metaller. Brukere kan velge
SMAW-stavelektroder, GMAW solide ledninger, FCAW fluks-kjernede ledninger, metall-kjernede ledninger, SAW-tråder og flussmidler, loddefyllstoffer og kledningspulver
i henhold til grunnmateriale, mekaniske krav, driftstemperatur, korrosjonsmiljø og sveiseprosess. Riktig valg av AWS
klassifisert sveisetilsetningsmateriale sikrer stabil mekanisk ytelse av sveisemetall, korrosjonsmotstand og langsiktig servicepålitelighet for kritiske industriprosjekter.
AWS A5-seriens standarder definerer sveiseelektroder, solide ledninger, flusskjernetråder, stenger, flussmidler og kledningspulver for karbonstål, lavlegert stål,
rustfritt stål, aluminium, kobber, nikkel, titan, magnesium og støpejernsveising, mye brukt i luftfart, kjemisk, marin og ny energiindustri.
Hvordan velge en passende AWS A5.16 ERTi1 ERTi2 ERTi5 Titanium solid sveisetråd?
Velg titanfyllmetall hovedsakelig basert på ditt grunnmateriale, driftsbelastning og korrosjonsmiljø. Velg ERTi‑1 når du sveiser Ti Grade 1 for applikasjoner som krever maksimal duktilitet og korrosjonsmotstand under lav belastning. ERTi‑2 er den foretrukne generelle kvaliteten for sveising av Ti Grade1 til Grade4 kommersielt rent titan for kjemikalier, varmeveksler- og sjøvannsprosjekter. Velg ERTi‑5 (Ti‑6Al‑4V) for sammenføyning av Ti Grade5 (Ti‑6Al‑4V) legering der høy styrke og lett strukturell ytelse er nødvendig. Substitusjon på tvers av klasser trenger formell teknisk gjennomgang.
Korte kulepunkter
Grunnmetall = Ti Grade1, lav belastning, høy duktilitet og korrosjonskrav → ERTi‑1
Uedelt metall = Ti Grade1/2/3/4 CP titan, kjemisk / sjøvann / varmeveksler → ERTi-2
Uedelt metall = Ti‑6Al‑4V Grade5, strukturelle deler med høy styrke → ERTi‑5
Ikke bytt karakterer fritt; substitusjon må få ingeniørgodkjenning
Alle titantråder krever full argon-skjerming med høy renhet
 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Dansk
 اردو
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Български
 Kurdî
 Кыргызча