Просмотры: 0 Автор: Редактор сайта Время публикации: 18.11.2026 Происхождение: Сайт
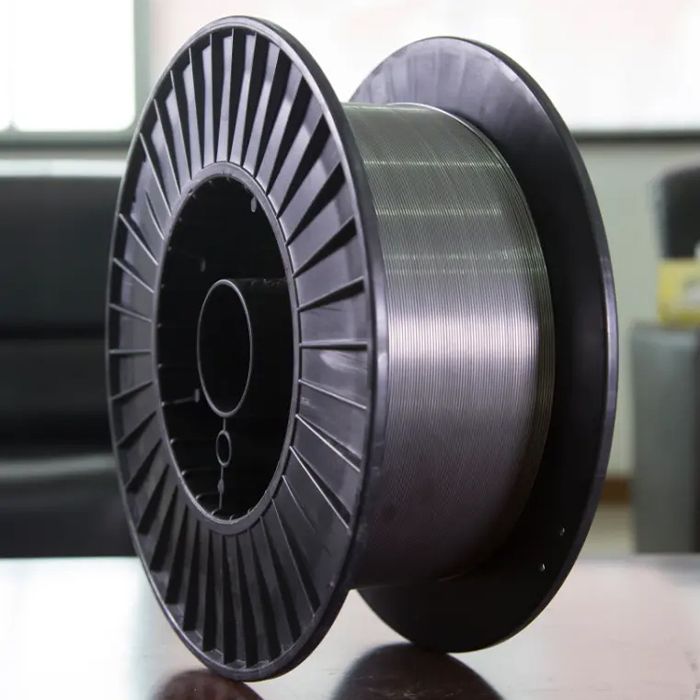
Сварочная проволока MIG представляет собой намотанный присадочный металл, состоящий из сердечника из основного металла, небольших легирующих добавок, а иногда и медного покрытия или флюса — состав определяет поведение дуги, разбрызгивание, форму валика и прочность сварного шва.
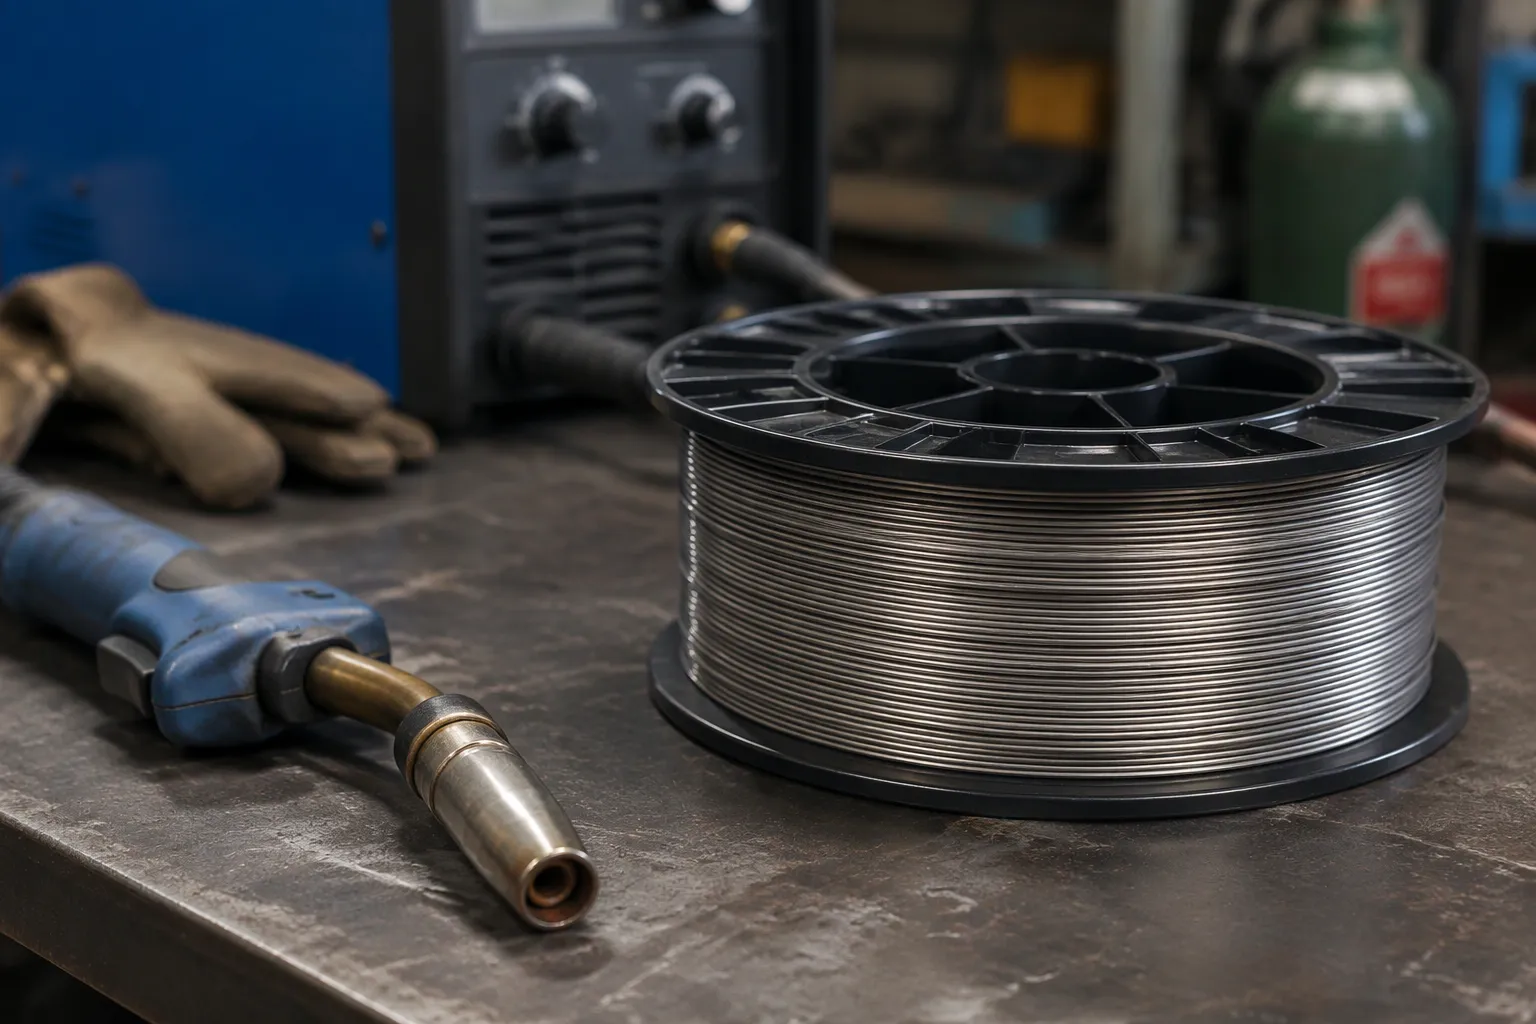
Катушка с сварочной проволокой MIG и горелка в мастерской. Изображение из оригинальной статьи.
Ключевые выводы
Сварочная проволока MIG состоит из трех основных частей: сердечника из основного металла, легирующих элементов и покрытия или сердечника из флюса.
Сердечник из основного металла обычно изготавливается из углеродистой стали, нержавеющей стали или алюминия и должен соответствовать металлу, который вы свариваете.
Легирующие элементы, такие как кремний и марганец, помогают удалить кислород из сварочной ванны и уменьшить количество дефектов.
Проволока из нержавеющей стали содержит хром и никель, которые противостоят ржавчине и соответствуют основному металлу.
Сплошная проволока требует внешнего защитного газа для защиты сварного шва, а порошковая проволока создает собственную газовую защиту.
Выбирайте сплошную проволоку для помещений в спокойных условиях и порошковую проволоку для наружных или ветреных мест.
Подбирайте состав проволоки в соответствии с основным металлом и условиями работы, чтобы получить прочные и чистые сварные швы.
Проволока премиум-класса может стоить дороже, но она позволяет сэкономить время и деньги за счет уменьшения разбрызгивания и необходимости повторной обработки.
Сварочная проволока MIG представляет собой намотанный присадочный металл. Он состоит из трех частей: сердечника из недрагоценного металла, небольшого количества легирующих элементов и иногда тонкого покрытия или сердечника из флюса. Сердечник обычно изготавливается из углеродистой стали, нержавеющей стали или алюминия. Производители подбирают смесь в тон заготовке. Состав имеет значение, поскольку он контролирует стабильность дуги, уровень разбрызгивания, внешний вид шва и прочность сварного шва. Проволока, которая соответствует основному металлу, работает более гладко и обеспечивает более прочное соединение. Так как же каждый основной металл меняет состав проволоки?
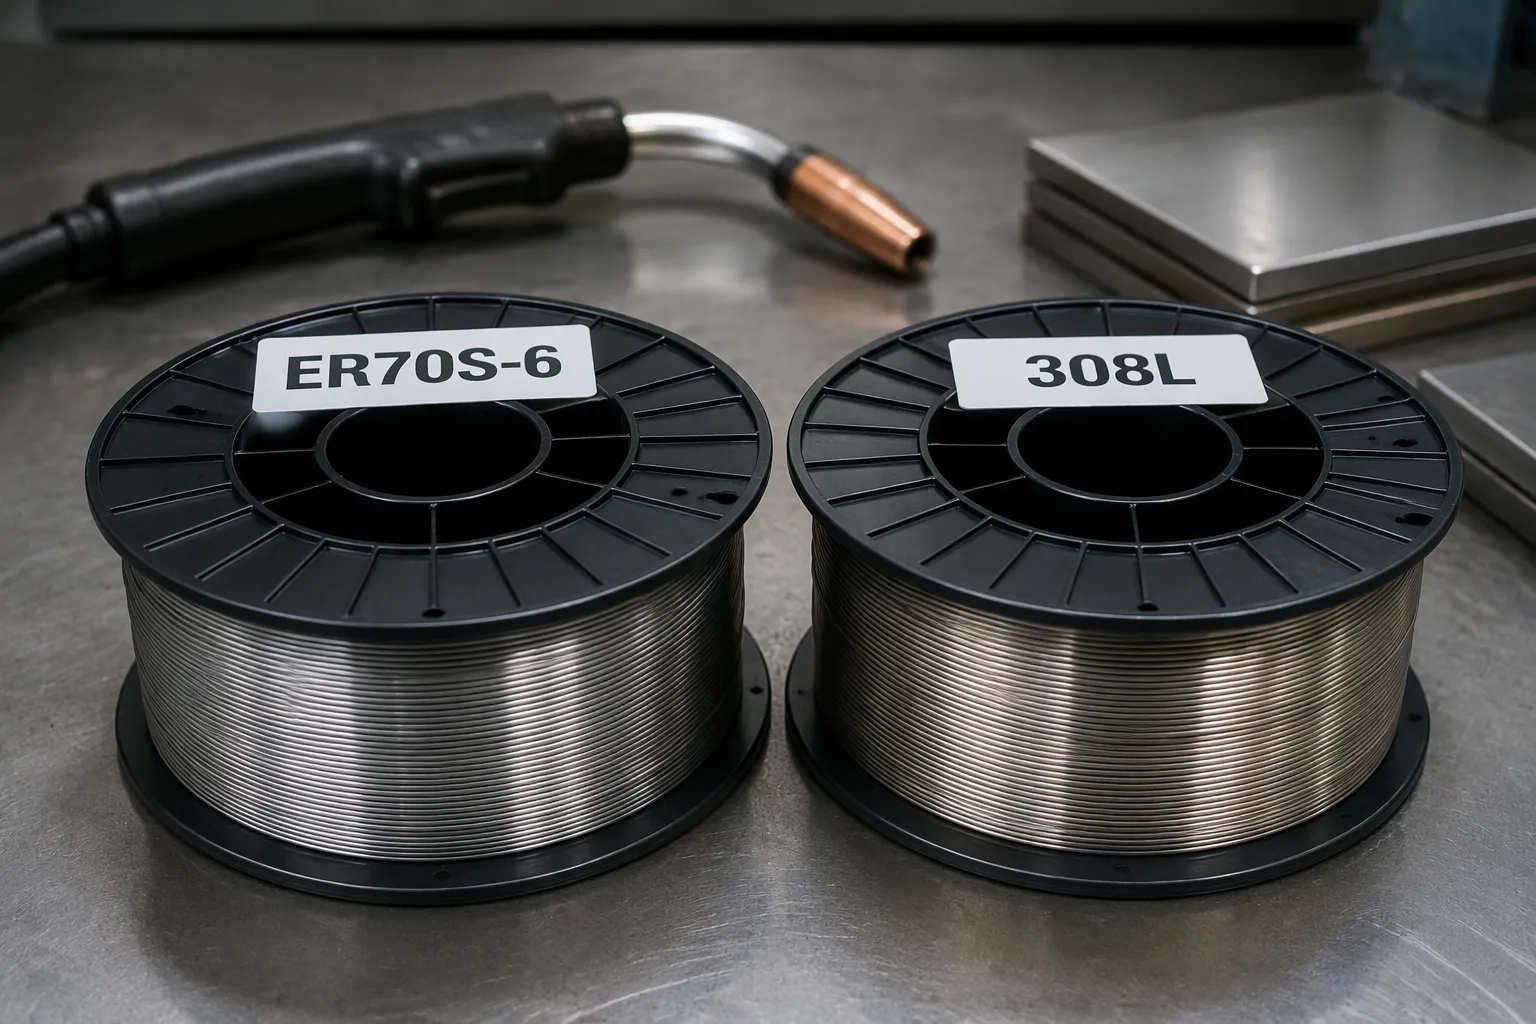
Катушки с маркировкой ER70S-6 и 308L — два наиболее часто сравниваемых семейства наполнителей. Изображение из оригинальной статьи.
Углеродистая сталь
Состав и общие оценки
Проволока из углеродистой стали составляет основу большинства производственных работ. Сердечник изготовлен из мягкой стали с небольшим содержанием углерода, обычно менее четверти процента. На рынке доминируют две марки: ER70S-6 и ER70S-3. Этикетка «ER70S» несет реальную информацию. «ER» означает стержень электрода, «70» означает, что наплавленный сварной шов достигает минимального предела прочности на разрыв 70 000 фунтов на квадратный дюйм, а «S» означает сплошную проволоку. Завершающее число говорит о содержании раскислителя: раскислитель — это элемент, который связывает кислород, поэтому он не может образовывать пузырьки в сварочной ванне. ER70S-6 содержит больше кремния и марганца, чем ER70S-3, что делает его более щадящим для грязных или ржавых пластин. ER70S-3 подходит для чистой стали без окалины и обеспечивает более гладкую дугу на тонком калибре.
Типичные применения
Производители используют проволоку из углеродистой стали для прицепов, ворот, сельскохозяйственной техники, структурных рам и общих ремонтных работ. ER70S-6 справляется с трудностями полевой сварки — легкой ржавчиной, остатками масла и несовершенной подгонкой. ER70S-3 отлично подходит для цехов, где операторы тщательно готовят материал и хотят, чтобы на листовом металле и легких пластинах были чистые, равномерные полосы.
Нержавеющая сталь
Ключевые сплавы и макияж
Нержавеющая проволока заменяет простой стальной сердечник сплавом, богатым хромом и никелем. Хром образует на поверхности пассивный оксидный слой, который блокирует ржавчину. Никель стабилизирует кристаллическую структуру и повышает ударную вязкость при низких температурах. Марка 308L — это рабочая лошадка для сварки нержавеющей стали 304, наиболее распространенной аустенитной марки. В марку 316L добавлен молибден для дополнительной устойчивости к хлоридам и кислотам, и он соответствует исходному металлу 316. Суффикс «L» означает низкий уровень углерода, что снижает риск образования карбидов — состояния, которое крадет хром из границ зерен и делает их уязвимыми для коррозии. Сравнение ER308, ER308L и ER308LSi охватывает общие варианты, а отдельное Сравнение марок ER308, ER309 и ER316 позволяет выявить более широкое семейство.
Когда его использовать
Пищевое оборудование, химические резервуары, архитектурные перила и морская арматура требуют использования нержавеющей проволоки. Проволока должна максимально соответствовать химическому составу основного металла. Сварка 304 с 308L сохраняет баланс депозита. Сварка 316 с 316L сохраняет молибденовый прирост. Несоответствие марок приводит к коррозии сварного шва, даже если соединение выглядит прочным.
Алюминий
Распространенные сплавы и свойства
Алюминиевая проволока легкая, быстро проводит тепло и требует иного обращения, чем стальная проволока. ER4043 и ER5356 охватывают большинство применений. В ER4043 в качестве основной легирующей добавки используется кремний, он хорошо течет и подходит для ремонта отливок и общего производства. В ER5356 используется магний, он обеспечивает более высокую прочность и лучше справляется с анодированными деталями и морскими работами. Алюминиевая проволока мягкая и склонна к перекручиванию, поэтому удобство подачи становится серьезной проблемой. Поможет катушечный пистолет или двухтактная горелка. Натяжение катушки требует тщательной регулировки: слишком сильное – проволока деформируется, слишком слабое – и она застревает внутри приводных роликов. Часто задаваемые вопросы на сварочную проволоку для алюминия и ответы Руководство по выбору алюминиевой проволоки расскажет об этих вариантах более подробно.
Проблемы сварки
Алюминий быстро отводит тепло от зоны сварки, поэтому операторам часто требуется более высокая тепловая мощность и предварительный нагрев толстых сечений. Оксидный слой алюминия плавится при гораздо более высокой температуре, чем основной металл, что затрудняет зажигание дуги. Алюминиевая проволока также затвердевает при изгибе, поэтому важна плавная подача. Эти характеристики делают алюминий самым требовательным из трех основных металлов для начинающего сварщика, но результатом является прочное, устойчивое к коррозии соединение на легких конструкциях.
Нужна помощь в подборе проволоки к основному металлу?
Отправьте марку основного металла, условия соединения и процесс, чтобы запросить рекомендации по проволоке, образец и соответствующую спецификацию.
Легирующие элементы – это небольшие добавки, придающие проволоке ее внешний вид. Их количество составляет доли процента, чего недостаточно, чтобы изменить основной металл. Проволока из углеродистой стали остается углеродистой сталью. Дополнения существуют для контроля поведения сварочной ванны, внешнего вида валика и устойчивости готового соединения. Сварщик, который понимает эти дополнения, может прочитать этикетку на проволоке и спрогнозировать ее поведение, прежде чем зажечь дугу.
Кремний и марганец
Раскисление сварочной ванны
Кислород вызывает проблемы в сварочной ванне. Он соединяется с углеродом и железом, образуя газовые пузырьки и оксидные включения, и оба ослабляют соединение. Кремний и марганец действуют как раскислители, то есть захватывают кислород до того, как он сможет нанести вред. Образующиеся оксиды всплывают на поверхность и присоединяются к шлаку, оставляя сварной шов чистым.
Сварщику следует проявлять осторожность, поскольку содержание раскислителя определяет, насколько щадящей проволокой является проволока. ER70S-6 содержит здоровую дозу обоих элементов, поэтому он устойчив к легкой ржавчине, прокатной окалине и цеховой грязи, не образуя пористости. ER70S-3 несет меньше, что подходит для чистой пластины и поощряет хорошую подготовку. Согласование уровня раскислителя с фактическим состоянием стали позволяет избежать большого количества переделок.
Никель и хром
Коррозионная стойкость
Никель и хром превращают обычную сталь в нержавеющую. Хром вступает в реакцию с воздухом, образуя на поверхности тонкий пассивный слой, который защищает металл от влаги и химикатов. Никель сохраняет кристаллическую структуру стабильной и сохраняет прочность сварного шва даже в холодных условиях. Вместе они придают нержавеющей проволоке ее определяющие свойства.
Для сварщика практическим моментом является соответствие класса сварки. Проволока 308L содержит достаточно хрома и никеля, чтобы соответствовать основному металлу 304. В проволоку 316L сверху добавлен молибден, что повышает устойчивость к хлоридам и кислотам. Использование подходящего сплава обеспечивает такую же коррозионную стойкость сварного шва, как и пластина вокруг него. Несоответствующая марка может заржаветь в месте соединения, в то время как остальная часть останется блестящей.
Титан и цирконий
Измельчение зерна и стабильность дуги
Титан и цирконий присутствуют в небольших количествах, но они формируют внутреннюю структуру сварного шва. Они соединяются с азотом и кислородом во время затвердевания и ограничивают рост зерен. Более мелкие зерна означают более прочный сварной шов, который устойчив к растрескиванию под нагрузкой. Эти элементы также помогают дуге зажигаться чисто и стабильно гореть.
Сварщик замечает разницу в поведении дуги. Проволока с этими дополнениями имеет тенденцию работать с меньшим количеством прерываний и с более сфокусированным конусом дуги. Шарик смачивается равномерно по краям. При выполнении ответственных работ, таких как детали, находящиеся под давлением, или соединения конструкций, такая последовательность окупается меньшим количеством дефектов и меньшим количеством шлифовки. Дополнения стоят недорого, а улучшение качества сварки легко заметить.
Покрытия и флюсовые сердечники
Медное покрытие на сплошной проволоке
Проводимость и защита от коррозии
Твердая сварочная проволока MIG часто имеет тонкую медную оболочку. Покрытие выполняет две функции. Во-первых, медь хорошо проводит электричество, поэтому ток плавно течет с контактного наконечника в провод. Устойчивый путь тока обеспечивает стабильность дуги и однородность валика. Во-вторых, медный слой защищает сталь под ним от влаги во время хранения. Катушка, которая месяцами стоит на полке, остается яркой, а не ржавеет.
Недостатки и варианты без меди
Медное покрытие имеет ограничения. Слой может отслоиться внутри футеровки и засорить путь подачи. Некоторые мастерские также предпочитают чистую отделку определенных сварных швов или для более чистого уровня дыма. Для этих случаев доступен провод без меди. Сравнение проводов с медным покрытием и проводов, не содержащих медь, показывает компромиссы.
Содержание флюсового сердечника
Раскислители и шлакообразователи
Порошковая проволока скрывает порошкообразную начинку внутри полой стальной трубки. Эта начинка содержит четыре основные группы ингредиентов. Раскислители связывают кислород и не допускают попадания пузырьков газа в сварочную ванну. Шлакообразователи расплавляются, образуя защитную корку, покрывающую охлаждающий валик. Легирующие добавки регулируют прочность и химический состав покрытия. Стабилизаторы дуги помогают дуге легко зажигаться и стабильно гореть.
Как флюс защищает сварной шов
Ключевое различие между типами проводов заключается в экранировании. Сплошная проволока зависит от внешнего защитного газа, обычно смеси аргона и углекислого газа, подаваемого через пистолет. Порошковая проволока обеспечивает собственную защиту. Флюс горит и выделяет газ вокруг дуги, а шлаковый слой герметизирует валик по мере его охлаждения. Эта особенность самозащиты позволяет операторам выполнять сварку на открытом воздухе, где ветер может сдуть газовое облако.
Сплошная и порошковая проволока
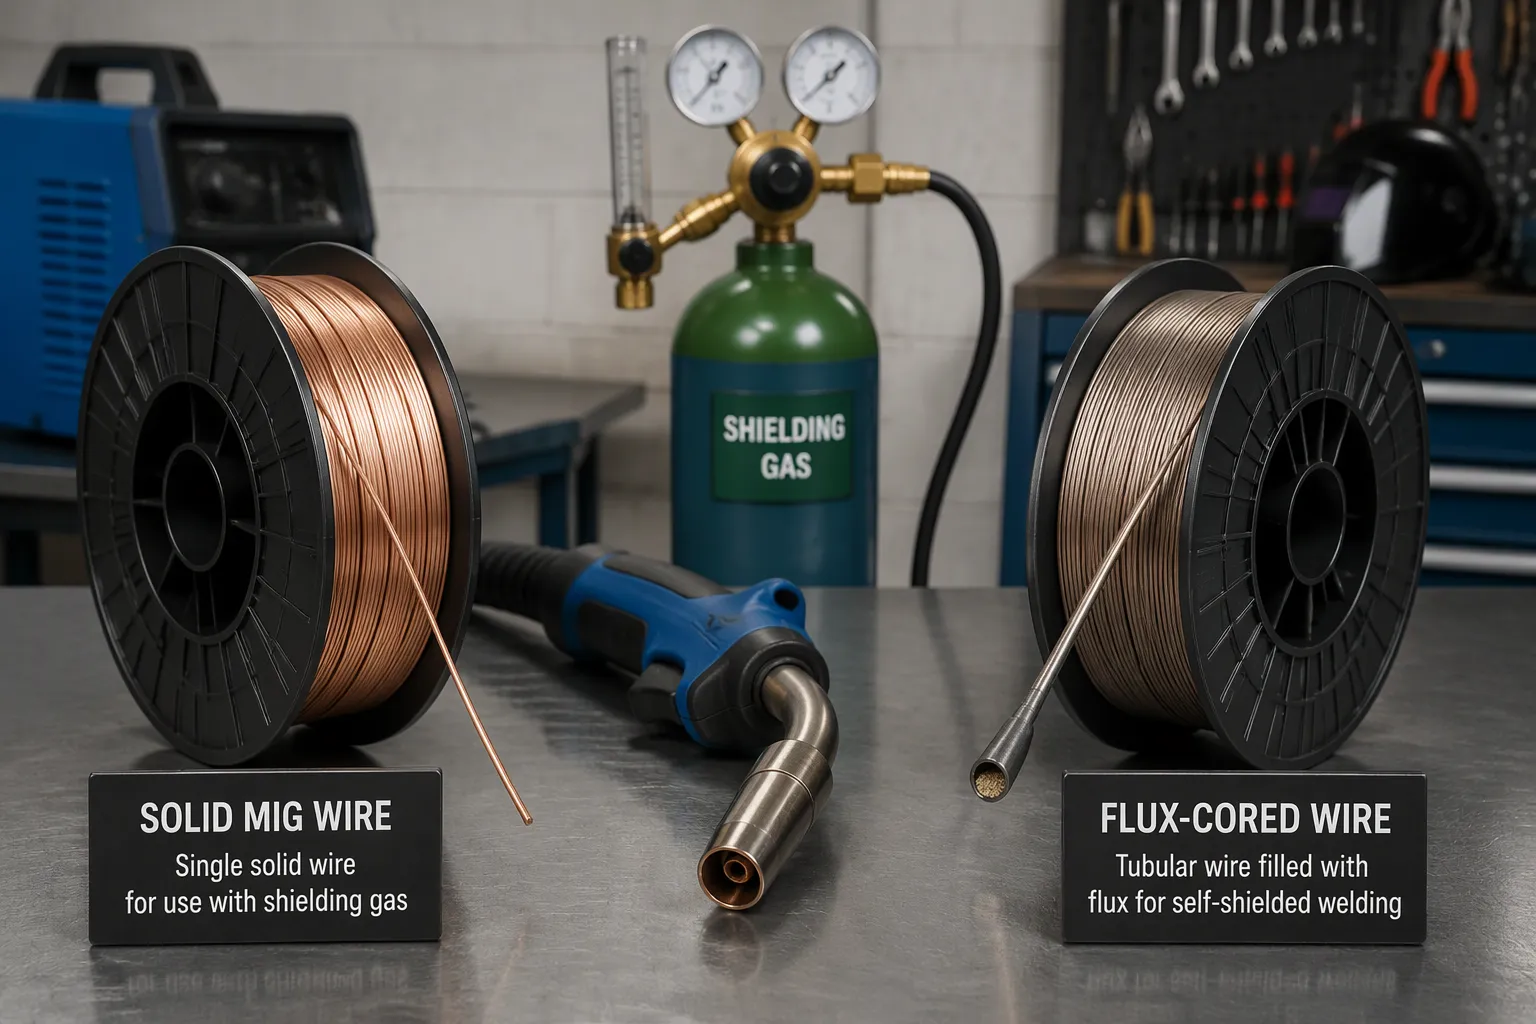
Сплошная проволока слева, порошковая проволока справа, с защитным газом, используемым для сплошной проволоки. Изображение из оригинальной статьи.
Металлопорошковая проволока и проволока для дуговой сварки под флюсом также существуют как дополнительные категории, однако сплошная и порошковая проволока подходит для большинства повседневных работ.
Состав сплошной проволоки
Сплошная проволока представляет собой одну однородную жилу металла. Сердечник содержит легирующие элементы по всему поперечному сечению, а поверхность может иметь тонкое медное покрытие. Внутри провода ничего не сидит. Каждая часть защиты должна исходить извне оружия.
Требования к защитному газу
Сплошная проволока требует внешнего защитного газа для защиты расплавленной ванны. Газ проходит через пистолет и образует облако вокруг дуги. Это облако отталкивает окружающий воздух, который в противном случае привел бы к попаданию кислорода и азота в сварной шов. Обычно выбирают смеси аргона и углекислого газа для углеродистой стали, а также смеси, богатые аргоном, для нержавеющей стали и алюминия. Скорость потока газа имеет значение. Слишком слабый поток оставляет бассейн открытым, а слишком большой поток создает турбулентность, которая втягивает воздух в поток. Операторы устанавливают норму на регуляторе и проверяют ее с помощью расходомера перед запуском шарика. Сами газы относятся к EN ISO 14175 , который охватывает газы и газовые смеси для сварки плавлением.
Типичное использование
Сплошная проволока подходит для работы в цехах, где воздух остается спокойным. Он блестит на тонком листовом металле, автомобильных панелях и чистых производственных участках. Проволока подается плавно на высоких скоростях, и оператор имеет четкое представление о соединении. Сплошная проволока также подходит для работ с нержавеющей сталью и алюминием, если под рукой имеется подходящая газовая смесь. Цех со стабильной подачей газа и контролируемыми условиями обеспечивает стабильные результаты при использовании сплошной проволоки в течение всего дня.
Состав порошковой проволоки
Ассортимент порошковой проволоки начинается с полой стальной трубки, наполненной порошкообразными минералами и металлами. В засыпку входят раскислители, шлакообразователи, легирующие добавки и стабилизаторы дуги. Эта внутренняя химия меняет поведение проволоки на дуге. Порошковые проволоки доступны для мягкой стали, низколегированной стали, нержавеющей стали и никелевых сплавов, поэтому данная категория охватывает широкий спектр недрагоценных металлов.
Возможности самозащиты
При горении флюс создает собственное газовое облако. Это облако защищает сварочную ванну без какого-либо внешнего газового баллона. Затем шлаковый слой покрывает охлаждающий валик и изолирует его от воздуха. Эта особенность самозащиты позволяет операторам работать на открытом воздухе, где ветер может рассеять газовое облако от прочной проводной установки. Некоторые порошковые проволоки по-прежнему работают с использованием газа, и эти версии обеспечивают более гладкую поверхность. Самозащитные версии имеют некоторый внешний вид в пользу портативности. Сравнение E71T-1 и ER70S-6 и Англоязычное сравнение охватывает одну и ту же пару для разных аудиторий.
Типичное использование
Порошковая проволока подходит для полевых работ, конструкционной стали и толстолистовой стали. Он быстро осаждает металл и глубоко проникает в толстые участки. Ветреные места, ремонт на открытом воздухе и работа вдали от газоснабжения – все это благоприятствует этому проводу. Слой шлака защищает валик во время охлаждения, что помогает при сварке больших многопроходных швов. Операторы просто скалывают и чистят шлак между проходами. У каждого типа провода есть свое место, и условия работы обычно указывают на правильный.
Два типа катушек для повседневного использования показывают, как различия в составе проявляются на полке.
Сварочная проволока ER70S-6 MIG
Сплошная проволока с медным покрытием и повышенным содержанием кремния и марганца для работы с легкой ржавчиной и окалиной.
Просмотрите два семейства продуктов и руководство по выбору, а затем запросите спецификацию, соответствующую вашему основному металлу и условиям площадки.
Основной металл задает отправную точку для выбора проволоки. Состав сплошной проволоки должен точно соответствовать пластине, к которой она присоединяется. Для детали из нержавеющей стали 304 требуется проволока 308L. Деталь из алюминия 6061 хорошо сочетается с ER5356. Работы по углеродистой стали обычно выполняются на ER70S-6 или ER70S-3, в зависимости от состояния поверхности. Точное соответствие обеспечивает прочность и коррозионную стойкость сварного шва на одном уровне с окружающим металлом.
Порошковая проволока здесь обеспечивает большую гибкость. Его флюсовая сердцевина содержит легирующие присадки, которые регулируют наплавку, поэтому одно семейство проволоки может охватывать целый ряд недрагоценных металлов. Производитель, который сваривает несколько марок стали за неделю, может обнаружить, что порошковая проволока упрощает инвентаризацию. Сплошная проволока награждает магазин, в котором есть сорта, соответствующие каждой работе.
Соответствие окружающей среде
В помещении, на улице и в ветреную погоду
Место работы влияет на выбор так же, как и металл. Сплошной провод зависит от внешнего облака защитного газа, и ветер рассеивает это облако за считанные секунды. Для работы в закрытых цехах с постоянным воздухом хорошо подходит сплошная проволока. При работе на открытом воздухе в ветреный день предпочтение отдается самозащитной порошковой проволоке, которая создает собственную газовую защиту в дуге.
Погода также влияет на хранение. Сплошная проволока с медным покрытием защищает от влаги на полке, что помогает во влажных помещениях. Операторы, заказывающие катушки для длительных работ на открытом воздухе, должны в любом случае планировать сухое хранение. Ржавая шпуля плохо подает и хуже сваривает.
Баланс между производительностью и стоимостью
Когда премиум-композиция окупается
Цена проволоки занимает всего одну строку в сметной ведомости. Премиальный сорт, который работает с меньшим количеством брызг, экономит время шлифовки и отходы наполнителя. Проволока, которая подается плавно, сокращает время простоя, связанное с гнездованием птиц и заменой наконечников. При больших объемах эта экономия часто перевешивает более высокую цену на катушку. При разовом ремонте стандартная марка обычно справляется с задачей с меньшими затратами.
Покупатели, сравнивающие оптовые цены, должны вместе взвесить сорт, диаметр и размер катушки. Опубликованный ассортимент поставщиков охватывает провода ER70S-6, ER70S-3, ER70S-G, SG2/G3Si1 и SG3/G4Si1 в соответствии со стандартами AWS A5.18 и EN 440. Диаметры варьируются от 0,8 до 2,0 мм, катушки весом от 0,5 до 250 кг плюс барабанные пакеты. Для конкретных процессов доступны варианты сплавов, не содержащих медь, и сплавов, изготовленных по индивидуальному заказу.
Данные о поставщике — это отдельная проверка. Один китайский производитель поставляет сварочную проволоку с 1999 года, заявляет о сертификации своей проволоки по стандарту ISO 9001 и CE и сообщает об экспорте в более чем 100 стран судостроения, автомобилестроения, производства сосудов под давлением и металлоконструкций. Покупатели могут запросить образцы и техническую документацию перед первым заказом и проверить, соответствуют ли эти документы точно указанной марке проволоки. Классификация проволочных электродов для нелегированных и мелкозернистых сталей приведена в ЕН ИСО 14341.
Заключение
Сварочная проволока MIG состоит из трех частей: сердечника из основного металла, небольших легирующих добавок и покрытия или сердечника из флюса. Каждая часть определяет поведение проволоки на дуге. Ядро задает силу и химию. Легирующие элементы контролируют стабильность дуги и внешний вид шва. Покрытие или флюсовая сердцевина защищает ванну расплава и предотвращает разбрызгивание. Вместе они определяют прочность сварного шва и качество отделки.
Соответствие этого состава основному металлу и условиям работы остается ключевым решением для любого производителя. А Часто задаваемые вопросы о сварочной проволоке помогут ответить на распространенные вопросы перед размещением первого заказа.
Готовы подтвердить спецификацию провода?
Отправьте необходимый вам основной металл, процесс и размер катушки, чтобы получить варианты марок, технические данные и предложение.
Что означает маркировка «ER70S-6» на катушке с проволокой?
На этикетке указано назначение провода. «ER» означает стержень электрода, «70» означает, что сварной шов достигает прочности на разрыв 70 000 фунтов на квадратный дюйм, а «S» означает сплошную проволоку. Последнее число указывает на содержание раскислителя, поэтому ER70S-6 содержит больше кремния и марганца, чем ER70S-3.
Может ли один тип проволоки сваривать любой металл?
Нет. Углеродистая сталь, нержавеющая сталь и алюминий нуждаются в соответствующем наполнителе. Для детали из нержавеющей стали 304 требуется проволока 308L, а для детали из алюминия 6061 — ER5356. Использование неправильного сорта ослабляет соединение или вызывает коррозию шва.
Почему сплошная проволока нуждается в защитном газе?
Сплошной провод не имеет внутренней защиты. Внешнее газовое облако, подаваемое через пушку, отталкивает воздух от ванны расплава. Без этого облака кислород и азот попадают в сварной шов и вызывают пористость. Порошковая проволока пропускает цилиндр, поскольку ее сердечник генерирует собственный газ.
Что делает медное покрытие на сплошной проволоке?
Медная кожа выполняет две функции. Он плавно проводит ток от контактного наконечника к проволоке, что поддерживает устойчивость дуги. Он также защищает сталь от влаги во время хранения. Для магазинов, предпочитающих чистую отделку, существуют варианты без меди.
Порошковая проволока прочнее сплошной?
Ни один из типов не побеждает только за счет силы. Порошковая проволока быстро осаждает металл и глубоко проникает в толстые пластины, что подходит для строительных работ. Сплошная проволока дает чистые бусины на тонком листе и блестит в помещении. Условия работы обычно указывают на правильный выбор.
Как сварщику подобрать правильный диаметр проволоки?
Тонкий лист предпочитает меньший диаметр, что снижает тепловложение и ограничивает прогорание. Толстая пластина требует большего диаметра для более быстрого осаждения. Диапазон силы тока устройства и конструкция соединения также определяют характер звонка. Обычно поставляемая проволока MIG имеет диаметр от 0,8 мм до 2,0 мм.
Влияет ли состав проволоки на разбрызгивание?
Да. Уровень раскислителя, качество покрытия и баланс сплава определяют поведение бассейна. Проволока, подобранная к основному металлу, имеет более устойчивую дугу и меньше брызг. Несоответствующий химический состав часто означает дополнительную шлифовку и доработку.
Когда покупателю следует выбирать премиум-класс?
Большие объемы продаж вознаграждают премиальными проводами. Более плавная подача и меньшее разбрызгивание сокращают время простоя и время шлифовки, и эта экономия часто перевешивает более высокую цену катушки. Разовый ремонт обычно хорошо справляется со стандартным ремонтом по более низкой цене.
Примечания к данным: описания ER70S-6 и ER70S-3, сочетание марок и основного металла, а также диапазон диаметров от 0,8 до 2,0 мм взяты из оригинальной статьи. Цифры для конкретных поставщиков — с 1999 года, сертификация ISO 9001 и CE, экспорт в более чем 100 стран — указаны на домашней странице производителя и на страницах «О компании» и представлены здесь как сведения, сообщаемые производителем, а не как заявления о производительности.
Примечания к изображениям: три иллюстрации из исходной статьи были сохранены, поскольку их видимые этикетки соответствуют обсуждаемым маркам и типам проводов, и на них не указаны сфабрикованные данные сертификации или испытаний.
Внутренние ссылки: все девять исходных ссылок на asweld.com сохраняются, при этом текст привязки соответствует странице, которую открывает каждая ссылка. В четырех исходных ссылках использовались пути неанглийской локали; эти URL-адреса сохраняются без изменений, а их английские эквиваленты перечислены рядом с теми, которые повышают ценность.
Проконсультируйтесь со своим экспертом по сварочной проволоке
Благодаря нашему опыту, инновациям, честности и профессиональному подходу мы полны решимости постоянно удовлетворять потребности и ожидания наших клиентов.
 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Dansk
 اردو
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Български
 Kurdî
 Кыргызча