Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 18.11.2026 Pochodzenie: Strona
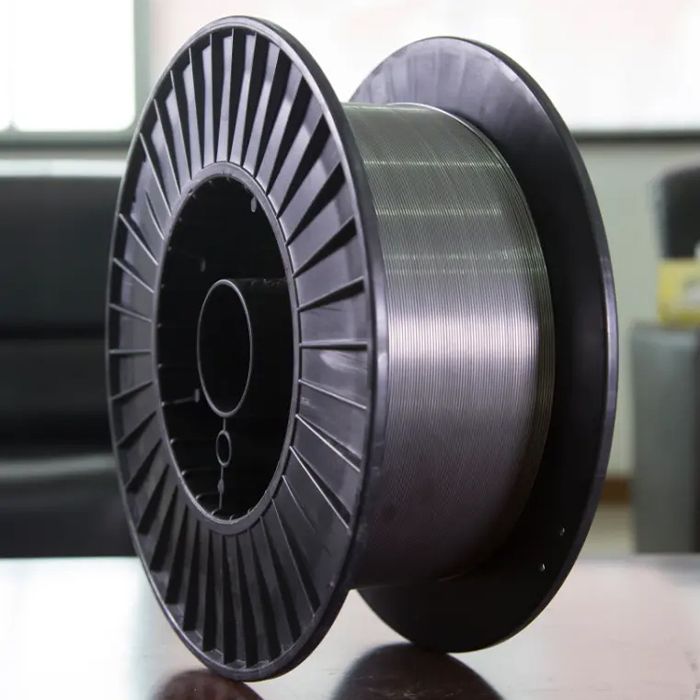
Drut spawalniczy MIG to nawinięty metal dodatkowy, składający się z rdzenia z metalu nieszlachetnego, niewielkich dodatków stopowych, a czasami powłoki miedzianej lub wypełnienia topnikowego — skład wpływa na zachowanie łuku, odpryski, kształt ściegu i wytrzymałość spoiny.
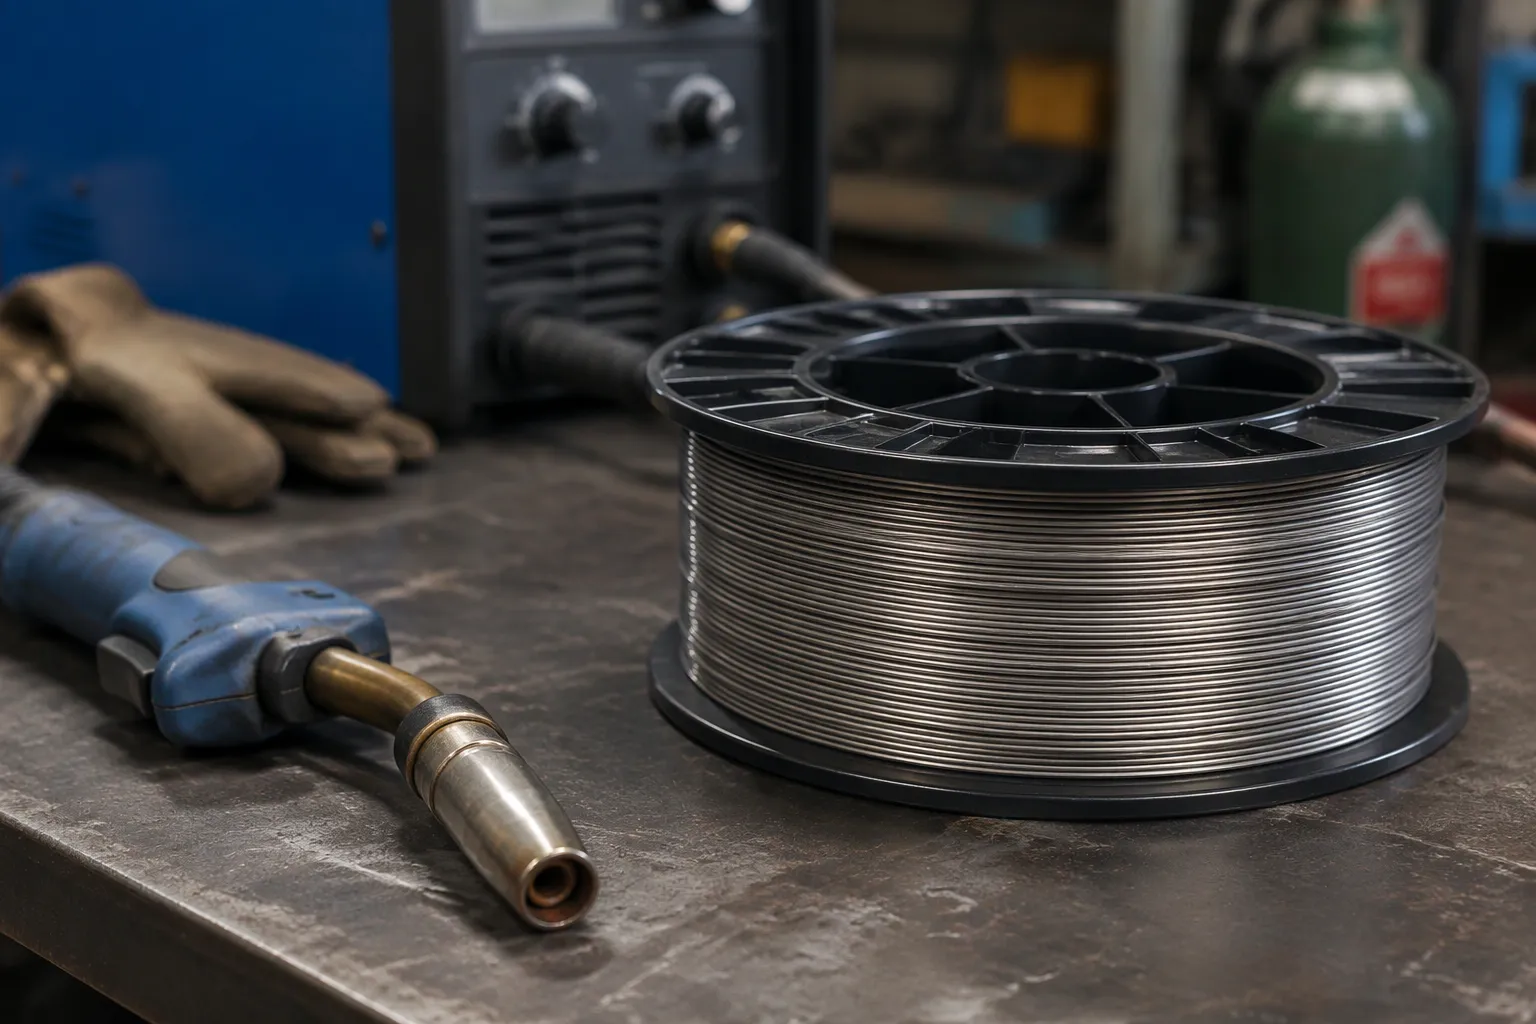
Szpula drutu spawalniczego MIG i palnik w warunkach warsztatowych. Zdjęcie z oryginalnego artykułu.
Kluczowe dania na wynos
Drut spawalniczy MIG składa się z trzech głównych części: rdzenia z metalu nieszlachetnego, elementów stopowych i rdzenia z powłoką lub topnikiem.
Rdzeń z metalu nieszlachetnego jest zwykle wykonany ze stali węglowej, stali nierdzewnej lub aluminium i powinien pasować do spawanego metalu.
Dodatki stopowe, takie jak krzem i mangan, pomagają usuwać tlen z jeziorka spawalniczego i redukować defekty.
Drut ze stali nierdzewnej zawiera chrom i nikiel, aby był odporny na rdzę i pasował do metalu macierzystego.
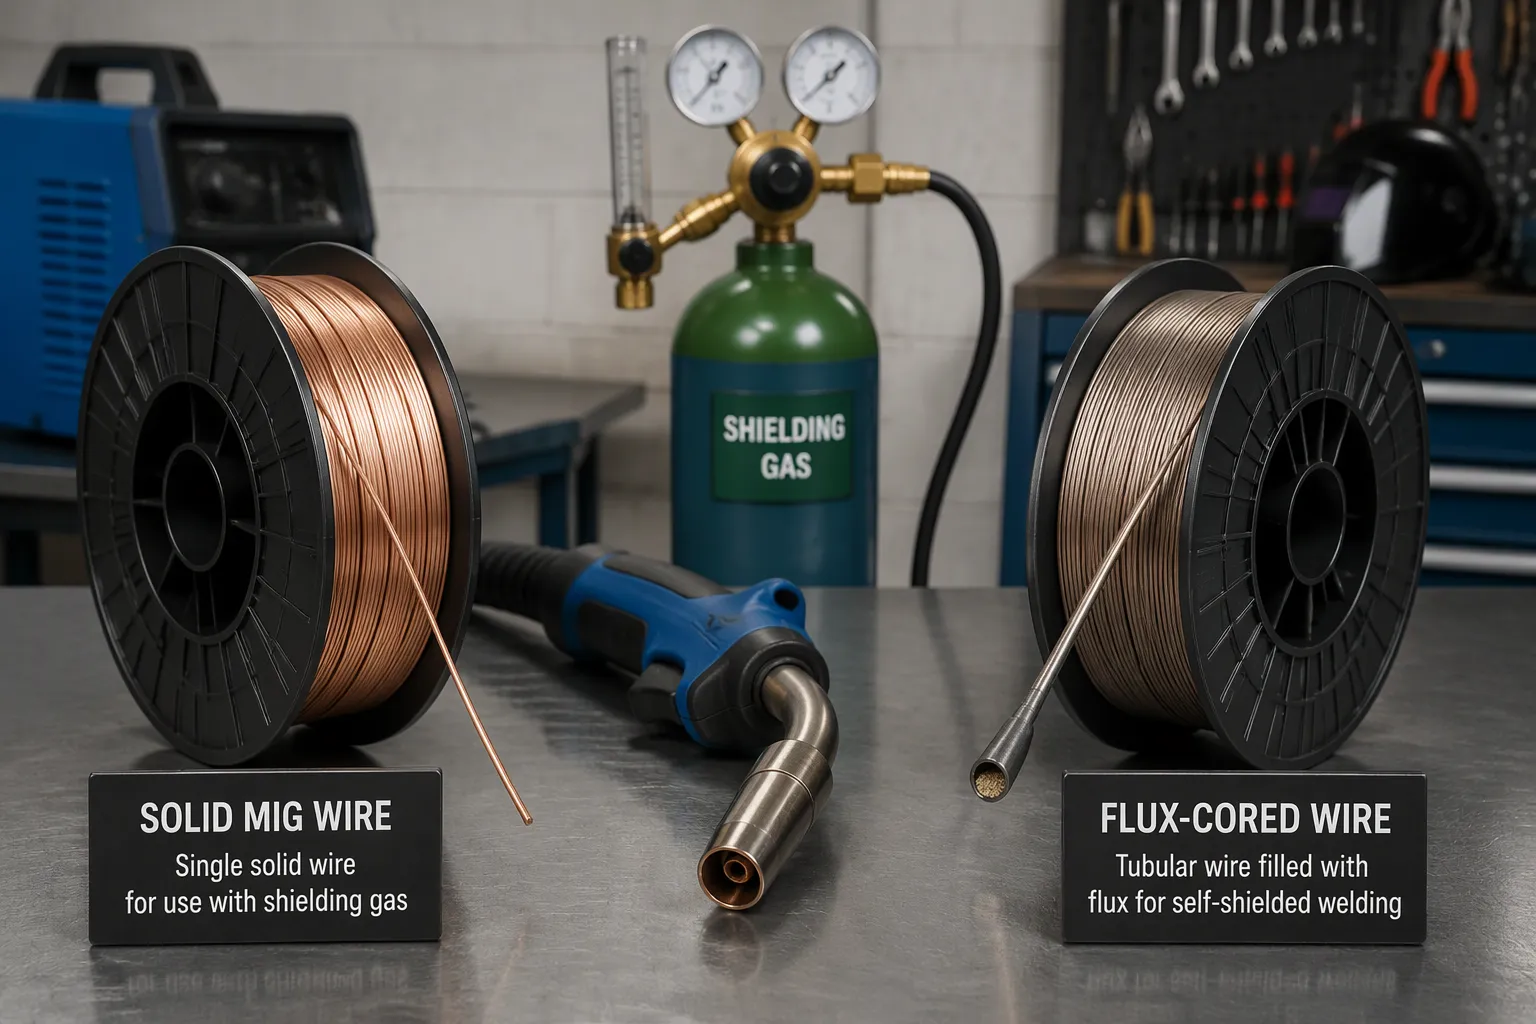
Drut lity wymaga zewnętrznego gazu osłonowego w celu ochrony spoiny, natomiast drut proszkowy tworzy własną osłonę gazową.
Wybierz drut lity do stosowania w spokojnych warunkach w pomieszczeniach i drut proszkowy do zastosowań na zewnątrz lub w wietrznych miejscach.
Dopasuj skład drutu do metalu nieszlachetnego i warunków pracy, aby uzyskać mocne, czyste spoiny.
Drut premium może kosztować więcej, ale pozwala zaoszczędzić czas i pieniądze, redukując odpryski i poprawki.
Drut spawalniczy MIG jest metalem dodatkowym nawiniętym na szpulę. Składa się z trzech części: rdzenia z metalu nieszlachetnego, niewielkich ilości pierwiastków stopowych, a czasem cienkiej powłoki lub rdzenia topnikowego. Rdzeń jest zwykle wykonany ze stali węglowej, stali nierdzewnej lub aluminium. Producenci wybierają mieszankę pasującą do obrabianego przedmiotu. Skład ma znaczenie, ponieważ kontroluje stabilność łuku, poziom odprysków, wygląd ściegu i wytrzymałość spoiny. Drut pasujący do metalu nieszlachetnego działa płynniej i zapewnia mocniejsze połączenie. Jak więc każdy metal nieszlachetny zmienia skład drutu?
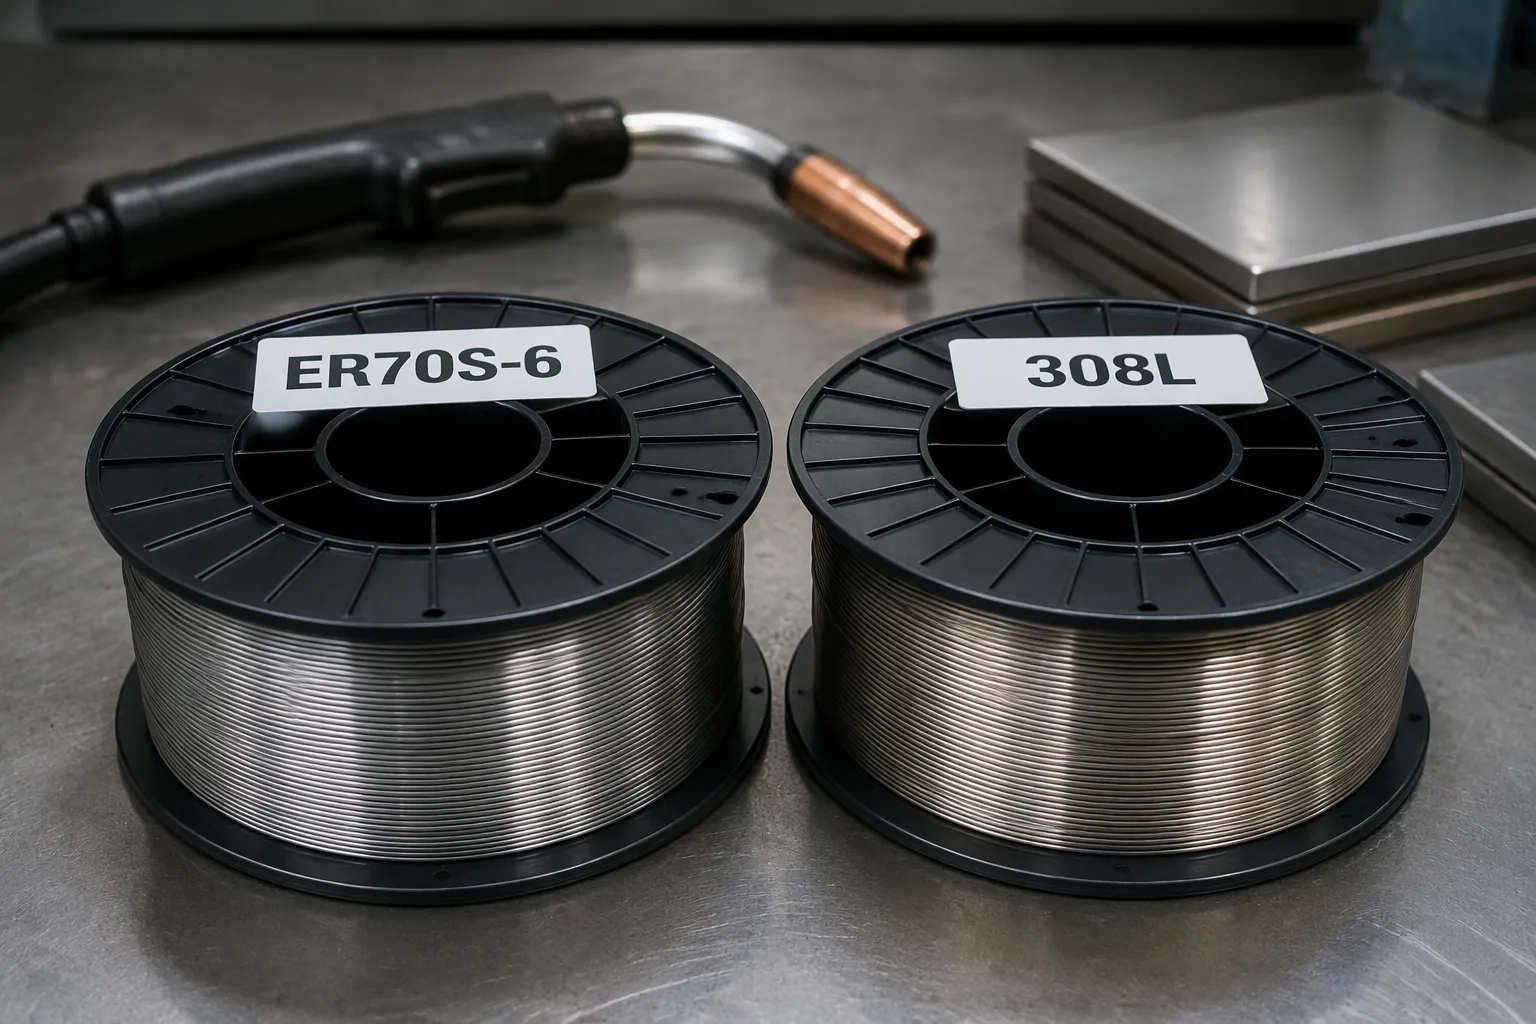
Szpule oznaczone ER70S-6 i 308L, dwie najczęściej porównywane rodziny wypełniaczy. Zdjęcie z oryginalnego artykułu.
Stal węglowa
Skład i wspólne oceny
Drut ze stali węglowej stanowi podstawę większości ogólnych prac produkcyjnych. Rdzeń wykonany jest ze stali miękkiej o małej zawartości węgla, zwykle znacznie poniżej jednej czwartej jednego procenta. Na rynku dominują dwa gatunki: ER70S-6 i ER70S-3. Etykieta „ER70S” zawiera prawdziwe informacje. „ER” oznacza pręt elektrodowy, „70” oznacza, że osadzona spoina osiąga minimalną wytrzymałość na rozciąganie 70 000 psi, a „S” oznacza drut pełny. Końcowa liczba informuje o zawartości odtleniacza — odtleniacz to pierwiastek, który wiąże tlen, dzięki czemu nie może on tworzyć pęcherzyków w jeziorku spawalniczym. ER70S-6 zawiera więcej krzemu i manganu niż ER70S-3, co sprawia, że jest bardziej odporny na brudną lub zardzewiałą płytę. ER70S-3 nadaje się do czystej, wolnej od zgorzeliny walcowniczej stali i wytwarza nieco gładszy łuk na cienkich blachach.
Typowe zastosowania
Producenci sięgają po drut ze stali węglowej do przyczep, bram, sprzętu rolniczego, ram konstrukcyjnych i ogólnych prac naprawczych. ER70S-6 radzi sobie z chaotyczną rzeczywistością spawania w terenie — lekką rdzą, pozostałościami oleju i niedoskonałym dopasowaniem. ER70S-3 błyszczy w warunkach warsztatowych, gdzie operatorzy starannie przygotowują materiał i chcą czystych, spójnych ściegów na blasze i lekkiej płycie.
Stal nierdzewna
Kluczowe stopy i makijaż
Drut ze stali nierdzewnej zamienia zwykły stalowy rdzeń na stop bogaty w chrom i nikiel. Chrom tworzy na powierzchni pasywną warstwę tlenku, która blokuje rdzę. Nikiel stabilizuje strukturę kryształu i poprawia wytrzymałość w niskich temperaturach. Gatunek 308L jest najlepszym materiałem do spawania stali nierdzewnej 304, najpopularniejszego gatunku austenitu. Gatunek 316L dodaje molibden w celu zwiększenia odporności na chlorki i kwasy i pasuje do metalu macierzystego 316. Sufiks „L” oznacza niską zawartość węgla, co zmniejsza ryzyko wytrącania się węglików — stanu, który powoduje kradzież chromu z granic ziaren i naraża je na korozję. The Porównanie ER308, ER308L i ER308LSi obejmuje najczęściej wybierane opcje, natomiast oddzielne Porównanie gatunków ER308, ER309 i ER316 wyznacza szerszą rodzinę.
Kiedy go używać
Sprzęt do przetwarzania żywności, zbiorniki na chemikalia, balustrady architektoniczne i armatura morska wymagają drutu ze stali nierdzewnej. Drut powinien odpowiadać składowi chemicznemu metalu macierzystego tak blisko, jak to możliwe. Spawanie 304 z 308L utrzymuje zrównoważony osad. Spawanie 316 ze 316L pozwala zachować dodatek molibdenu. Niedopasowane gatunki powodują korozję spoiny, nawet jeśli połączenie wygląda solidnie.
Aluminium
Typowe stopy i właściwości
Drut aluminiowy jest lekki, szybko przewodzi ciepło i wymaga innego sposobu postępowania niż drut stalowy. ER4043 i ER5356 pokrywają większość zastosowań. ER4043 wykorzystuje krzem jako główny dodatek stopowy, dobrze płynie i nadaje się do napraw odlewów i ogólnej produkcji. ER5356 wykorzystuje magnez, zapewnia wyższą wytrzymałość i lepiej sprawdza się w przypadku części anodowanych i prac morskich. Drut aluminiowy jest miękki i podatny na załamania, więc podawanie staje się poważnym problemem. Pomocny jest pistolet szpulowy lub palnik typu push-pull. Naprężenie szpuli wymaga starannej regulacji — zbyt ciasne powoduje odkształcenie drutu, zbyt luźne powoduje osadzanie się ptaków w rolkach napędowych. The Drut do spawania aluminium FAQ i Przewodnik po wyborze drutu aluminiowego przejrzyj te opcje bardziej szczegółowo.
Wyzwania spawalnicze
Aluminium szybko odprowadza ciepło ze strefy spawania, więc operatorzy często potrzebują większego dopływu ciepła i wstępnego podgrzania w przypadku grubych sekcji. Warstwa tlenku na aluminium topi się w znacznie wyższej temperaturze niż metal nieszlachetny, co komplikuje zajarzenie łuku. Drut aluminiowy twardnieje również po zgięciu, dlatego delikatne ścieżki podawania mają znaczenie. Te cechy sprawiają, że aluminium jest najbardziej wymagającym z trzech metali nieszlachetnych dla początkującego spawacza, a mimo to nagrodą jest mocne, odporne na korozję połączenie lekkich konstrukcji.
Potrzebujesz pomocy w dopasowaniu drutu do metalu nieszlachetnego?
Wyślij gatunek metalu macierzystego, warunki połączenia i proces, aby poprosić o rekomendację drutu, próbkę i odpowiednią specyfikację.
Pierwiastki stopowe to drobne dodatki, które nadają drutowi jego maniery. Wchodzą w ułamki procenta, ale nie na tyle, aby zmienić metal nieszlachetny. Drut ze stali węglowej pozostaje stalą węglową. Istnieją dodatki kontrolujące zachowanie jeziorka spawalniczego, wygląd ściegu i trwałość gotowego złącza. Spawacz, który rozumie te dodatki, może przeczytać etykietę drutu i przewidzieć jego zachowanie przed zajarzeniem łuku.
Krzem i mangan
Odtlenienie jeziorka spawalniczego
Tlen powoduje problemy w jeziorku spawalniczym. Łączy się z węglem i żelazem, tworząc pęcherzyki gazu i wtrącenia tlenkowe, które osłabiają połączenie. Krzem i mangan działają jako odtleniacze, co oznacza, że wychwytują tlen, zanim ten może wyrządzić szkody. Powstałe tlenki wypływają na powierzchnię i łączą się z żużlem, pozostawiając spoinę czystą.
Spawacz powinien się tym przejmować, ponieważ zawartość odtleniacza decyduje o wytrzymałości drutu. ER70S-6 zawiera zdrową dawkę obu pierwiastków, dzięki czemu toleruje lekką rdzę, zgorzelinę walcowniczą i brud warsztatowy bez porowatości. ER70S-3 przenosi mniej, co pasuje do czystej płyty i nagradza dobre przygotowanie. Dopasowanie poziomu odtleniacza do rzeczywistego stanu stali pozwala uniknąć wielu poprawek.
Nikiel i chrom
Odporność na korozję
Nikiel i chrom zamieniają zwykłą stal w stal nierdzewną. Chrom reaguje z powietrzem, tworząc na powierzchni cienką warstwę pasywną, która uszczelnia metal przed wilgocią i chemikaliami. Nikiel utrzymuje stabilną strukturę kryształu i wytrzymałość spoiny, nawet w zimnej temperaturze. Razem nadają drutowi nierdzewnemu jego charakterystyczną właściwość.
Dla spawacza praktyczną kwestią jest dopasowanie gatunku. Drut 308L zawiera wystarczającą ilość chromu i niklu, aby pasowała do metalu macierzystego 304. Drut 316L dodaje na wierzch molibden, co zwiększa odporność na chlorki i kwasy. Dzięki zastosowaniu odpowiedniego gatunku spoina jest tak samo odporna na korozję, jak otaczająca ją płyta. Niedopasowany gatunek może rdzewieć na złączu, podczas gdy reszta części pozostanie jasna.
Tytan i cyrkon
Rozdrobnienie ziarna i stabilność łuku
Tytan i cyrkon występują w niewielkich ilościach, ale kształtują wewnętrzną strukturę spoiny. Łączą się z azotem i tlenem podczas krzepnięcia i ograniczają wzrost ziarna. Drobniejsze ziarna oznaczają mocniejszą spoinę, która jest odporna na pękanie pod obciążeniem. Elementy te pomagają również w czystym zajarzeniu łuku i jego stabilnym spalaniu.
Spawacz zauważa różnicę w zachowaniu łuku. Drut z tymi dodatkami ma tendencję do pracy z mniejszą liczbą przerw i bardziej skupionym stożkiem łuku. Koralik zwilża się równomiernie na krawędziach. W przypadku prac krytycznych, takich jak części ciśnieniowe lub połączenia konstrukcyjne, ta konsystencja procentuje mniejszą liczbą defektów i mniejszym szlifowaniem. Dodatki kosztują niewiele, a poprawę jakości spoin można łatwo zauważyć.
Powłoki i rdzenie topnikowe
Powłoka miedziana na litym drucie
Ochrona przewodności i korozji
Lity drut spawalniczy MIG często ma cienką miedzianą powłokę. Powłoka spełnia dwa zadania. Po pierwsze, miedź dobrze przewodzi prąd, dzięki czemu prąd przepływa płynnie od końcówki stykowej do drutu. Stała ścieżka prądu zapewnia stabilność łuku i spójność ścieżki. Po drugie, warstwa miedzi chroni znajdującą się pod nią stal przed wilgocią podczas przechowywania. Szpula, która leży na półce miesiącami, pozostaje jasna, zamiast rdzewieć.
Wady i opcje bez miedzi
Powłoka miedziana ma ograniczenia. Warstwa może odklejać się wewnątrz podkładu i zatykać ścieżkę podawania. Niektóre sklepy preferują również gołe wykończenie niektórych spoin lub w celu uzyskania czystszego poziomu oparów. Do tych przypadków dostępny jest drut niezawierający miedzi. The Porównanie drutu powlekanego miedzią i drutu niezawierającego miedzi przedstawia kompromisy.
Zawartość rdzenia strumieniowego
Odtleniacze i substancje tworzące żużel
Drut proszkowy kryje w środku pustą stalową rurkę sproszkowane wypełnienie. Nadzienie to zawiera cztery główne grupy składników. Odtleniacze wiążą tlen i zapobiegają przedostawaniu się pęcherzyków gazu do jeziorka spawalniczego. Substancje tworzące żużel topią się, tworząc ochronną skorupę pokrywającą warstwę chłodzącą. Dodatki stopowe regulują wytrzymałość i skład chemiczny osadu. Stabilizatory łuku ułatwiają zajarzenie łuku i jego równomierne palenie.
Jak topnik chroni spoinę
Kluczowa różnica między typami przewodów polega na ekranowaniu. Drut lity zależy od zewnętrznego gazu osłonowego, zwykle mieszaniny argonu i dwutlenku węgla, podawanego przez pistolet. Drut proszkowy generuje własną ochronę. Topnik spala się i uwalnia gaz wokół łuku, a warstwa żużla uszczelnia ścieg podczas jego schładzania. Ta cecha samoosłony pozwala operatorom spawać na zewnątrz, gdzie wiatr rozwiewa chmurę gazu.
Drut lity a drut proszkowy
Drut lity po lewej stronie, drut proszkowy po prawej stronie, z układem gazu osłonowego stosowanym przez drut lity. Zdjęcie z oryginalnego artykułu.
Druty z rdzeniem metalowym i druty z łukiem krytym również istnieją jako dodatkowe kategorie, jednak druty lite i proszkowe sprawdzają się w większości codziennych zastosowań.
Skład drutu stałego
Drut lity to pojedyncze, jednolite pasmo metalu. Rdzeń zawiera pierwiastki stopowe w całym przekroju, a na powierzchni może znajdować się cienka powłoka miedziana. Nic nie siedzi wewnątrz drutu. Każdy element osłony musi pochodzić z zewnątrz broni.
Wymagania dotyczące gazu osłonowego
Drut lity wymaga zewnętrznego gazu osłonowego w celu ochrony roztopionego jeziorka. Gaz przepływa przez pistolet i tworzy chmurę wokół łuku. Chmura ta wypycha otaczające powietrze, które w przeciwnym razie wprowadziłoby tlen i azot do spoiny. Typowe opcje obejmują mieszanki argonu i dwutlenku węgla do stali węglowej oraz mieszanki bogate w argon do stali nierdzewnej i aluminium. Natężenie przepływu gazu ma znaczenie. Zbyt mały przepływ powoduje odsłonięcie basenu, a zbyt duży powoduje turbulencje, które wciągają powietrze do strumienia. Operatorzy ustawiają dawkę na regulatorze i sprawdzają ją za pomocą przepływomierza przed wypuszczeniem ścieżki. Same gazy są klasyfikowane w ramach EN ISO 14175 , która obejmuje gazy i mieszaniny gazów do spawania.
Typowe zastosowania
Drut lity nadaje się do pracy w warsztatach, gdzie powietrze pozostaje spokojne. Świeci na cienkich blachach, panelach samochodowych i czystych seriach produkcyjnych. Drut podawany jest płynnie przy dużych prędkościach, a operator ma dobrą widoczność złącza. Drut lity nadaje się również do obróbki stali nierdzewnej i aluminium, jeśli pod ręką jest odpowiednia mieszanka gazów. Sklep posiadający stałe dostawy gazu i kontrolowane warunki uzyskuje spójne wyniki dzięki drutowi litemu przez cały dzień.
Skład drutu proszkowego
The Asortyment drutów proszkowych zaczyna się od pustej w środku rury stalowej wypełnionej sproszkowanymi minerałami i metalami. Wypełnienie zawiera odtleniacze, substancje tworzące żużel, środki stopowe i stabilizatory łuku. Ta wewnętrzna chemia zmienia zachowanie drutu na łuku. Druty proszkowe są dostępne do stali miękkiej, stali niskostopowej, stali nierdzewnej i stopów niklu, więc kategoria ta obejmuje szeroką gamę metali nieszlachetnych.
Możliwości samoosłony
Strumień wytwarza własną chmurę gazu podczas spalania. Chmura ta osłania jeziorko spawalnicze bez konieczności stosowania zewnętrznej butli z gazem. Kożuch żużlowy przykrywa następnie warstwę chłodzącą i uszczelnia ją przed dostępem powietrza. Ta cecha samoosłony pozwala operatorom pracować na zewnątrz, gdzie wiatr mógłby rozproszyć chmurę gazu z konfiguracji z litym drutem. Niektóre druty proszkowe nadal pracują ze wspomaganiem gazowym, a te wersje zapewniają gładsze wykończenie. Wersje samoosłonowe rezygnują z wyglądu koralików na rzecz przenośności. The Porównanie E71T-1 z ER70S-6 i Porównanie w języku angielskim obejmuje to samo połączenie dla różnych odbiorców.
Typowe zastosowania
Drut proszkowy nadaje się do prac terenowych, stali konstrukcyjnej i grubej blachy. Szybko osadza metal i wnika głęboko w grube sekcje. Miejsca wietrzne, naprawy na zewnątrz i prace z dala od źródeł gazu sprzyjają temu przewodowi. Warstwa żużla chroni ścieg podczas chłodzenia, co pomaga przy dużych spoinach wielościegowych. Operatorzy po prostu rozdrabniają i szczotkują żużel pomiędzy przejściami. Każdy typ drutu ma swoje miejsce zamieszkania, a warunki pracy zwykle wskazują na ten właściwy.
Dwa codzienne typy szpul pokazują, jak różnice w składzie prezentują się na półce.
Drut spawalniczy MIG ER70S-6
Drut lity pokryty miedzią z większą zawartością krzemu i manganu, odporny na lekką rdzę i zgorzelinę walcowniczą.
Metal macierzysty wyznacza punkt początkowy wyboru drutu. Skład drutu litego powinien ściśle odpowiadać płytce, którą łączy. Część ze stali nierdzewnej 304 wymaga drutu 308L. Część z aluminium 6061 dobrze łączy się z ER5356. Prace ze stali węglowej zwykle kończą się na ER70S-6 lub ER70S-3, w zależności od stanu powierzchni. Dokładne dopasowanie utrzymuje wytrzymałość spoiny i odporność na korozję na poziomie otaczającego metalu.
Drut proszkowy zapewnia tutaj większą elastyczność. W jego rdzeniu topnikowym znajdują się dodatki stopowe regulujące osadzanie, dzięki czemu jedna rodzina drutów może pokryć szereg metali nieszlachetnych. Wytwórca spawający kilka gatunków stali tygodniowo może stwierdzić, że drut proszkowy ułatwia inwentaryzację. Solid Wire nagradza sklep, który magazynuje gatunki odpowiadające każdemu zadaniu.
Dopasowanie do środowiska
Warunki wewnętrzne, zewnętrzne i wietrzne
Miejsce pracy wpływa na wybór w takim samym stopniu, jak metal. Drut lity zależy od zewnętrznej chmury gazu osłonowego, a wiatr rozprasza tę chmurę w ciągu kilku sekund. Praca w pomieszczeniach zamkniętych ze stałym powietrzem dobrze sprawdza się w przypadku drutu litego. Do pracy na zewnątrz w wietrzny dzień lepiej jest używać samoosłonowego drutu proszkowego, który wytwarza własną ochronę gazową na łuku.
Pogoda wpływa również na przechowywanie. Drut pokryty miedzią jest odporny na wilgoć na półce, co jest pomocne w wilgotnych miejscach. Operatorzy zamawiający szpule do długich projektów na świeżym powietrzu powinni tak czy inaczej zaplanować suche przechowywanie. Zardzewiała szpula słabo podaje i gorzej spawa.
Równowaga wydajności i kosztów
Kiedy skład premium się opłaca
Cena drutu to tylko jedna linia w arkuszu kosztów. Gatunek premium, który charakteryzuje się mniejszą ilością odprysków, oszczędza czas szlifowania i odpady wypełniacza. Drut, który podaje płynnie, skraca przestoje związane z zakładaniem gniazd dla ptaków i wymianą końcówek. W przypadku dużych serii oszczędności te często przewyższają wyższą cenę szpuli. W przypadku jednorazowych napraw standardowy gatunek zwykle wykonuje zadanie po niższej cenie.
Kupujący porównujący oferty hurtowe powinni razem zważyć klasę, średnicę i rozmiar szpuli. Opublikowane asortymenty dostawców obejmują przewody ER70S-6, ER70S-3, ER70S-G, SG2/G3Si1 i SG3/G4Si1 zgodne ze standardami AWS A5.18 i EN 440. Średnice wahają się od 0,8 mm do 2,0 mm, ze szpulami od 0,5 kg do 250 kg plus zestawy bębnów. Dla określonych procesów dostępne są opcje niezawierające miedzi i niestandardowe stopy.
Tło dostawcy stanowi osobną kontrolę. Jeden z chińskich producentów dostarcza drut spawalniczy od 1999 r., posiada certyfikaty ISO 9001 i CE dla swojego drutu oraz raportuje eksport do ponad 100 krajów w zakresie przemysłu stoczniowego, motoryzacyjnego, zbiorników ciśnieniowych i konstrukcji stalowych. Kupujący mogą poprosić o próbki i dokumenty techniczne przed złożeniem pierwszego zamówienia i sprawdzić, czy dokumenty te obejmują dokładnie oferowany gatunek drutu. Klasyfikacja elektrod drutowych do stali niestopowych i drobnoziarnistych objęta jest EN ISO 14341.
Wniosek
Drut spawalniczy MIG składa się z trzech części: rdzenia z metalu nieszlachetnego, małych dodatków stopowych oraz rdzenia z powłoką lub topnikiem. Każda część kształtuje zachowanie drutu na łuku. Rdzeń wyznacza siłę i chemię. Elementy stopowe kontrolują stabilność łuku i wygląd ściegu. Powłoka lub rdzeń topnika chroni jeziorko stopionego materiału i odcina odpryski. Wspólnie decydują o wytrzymałości spoiny i jakości wykończenia.
Dopasowanie tego składu do metalu macierzystego i warunków pracy pozostaje kluczową decyzją dla każdego producenta. A Drut spawalniczy FAQ może odpowiedzieć na najczęściej zadawane pytania przed złożeniem pierwszego zamówienia.
Gotowy do potwierdzenia specyfikacji drutu?
Wyślij metal nieszlachetny, proces i rozmiar szpuli, których potrzebujesz, aby otrzymać opcje gatunku, dane techniczne i wycenę.
Na etykiecie opisano zadanie przewodu. „ER” oznacza pręt elektrodowy, „70” oznacza, że spoina osiąga wytrzymałość na rozciąganie 70 000 psi, a „S” oznacza drut pełny. Ostateczna liczba sygnalizuje zawartość odtleniacza, zatem ER70S-6 zawiera więcej krzemu i manganu niż ER70S-3.
Czy jeden rodzaj drutu może spawać każdy metal?
Nie. Stal węglowa, stal nierdzewna i aluminium wymagają odpowiedniego wypełniacza. Część ze stali nierdzewnej 304 wymaga drutu 308L, a część aluminiowa 6061 łączy się z ER5356. Użycie niewłaściwego gatunku osłabia połączenie lub powoduje korozję na szwie.
Dlaczego drut lity potrzebuje gazu osłonowego?
Drut lity nie ma wewnętrznego zabezpieczenia. Zewnętrzna chmura gazu przepływająca przez pistolet wypycha powietrze z roztopionego basenu. Bez tej chmury tlen i azot dostają się do spoiny i powodują porowatość. Drut proszkowy omija cylinder, ponieważ jego rdzeń wytwarza własny gaz.
Do czego służy powłoka miedziana na litym drucie?
Miedziana skóra ma dwa zadania. Płynnie przewodzi prąd od końcówki prądowej do drutu, co zapewnia stabilność łuku. Chroni również stal przed wilgocią podczas przechowywania. Dla sklepów preferujących surowe wykończenie dostępne są opcje niezawierające miedzi.
Czy drut proszkowy jest mocniejszy od drutu litego?
Żaden typ nie wygrywa samą siłą. Drut proszkowy szybko osadza metal i wnika głęboko w grubą blachę, co sprawdza się przy pracach konstrukcyjnych. Drut lity daje czyste koraliki na cienkim arkuszu i świeci w pomieszczeniach zamkniętych. Warunki pracy zazwyczaj wskazują na właściwy wybór.
Jak spawacz wybiera właściwą średnicę drutu?
Cienki arkusz preferuje mniejszą średnicę, co utrzymuje niski dopływ ciepła i ogranicza przepalenie. Gruba płyta wymaga większej średnicy, aby umożliwić szybsze osadzanie. Zakres natężenia prądu maszyny i konstrukcja złącza również mają wpływ na to połączenie. Powszechnie dostarczane średnice drutu MIG mieszczą się w zakresie od 0,8 mm do 2,0 mm.
Czy skład drutu wpływa na rozpryski?
Tak. Poziom odtleniacza, jakość powłoki i równowaga stopów wpływają na zachowanie basenu. Drut dopasowany do metalu macierzystego zapewnia stabilniejszy łuk i mniej odprysków. Niedopasowany skład chemiczny często oznacza dodatkowe szlifowanie i przeróbki.
Kiedy kupujący powinien wybrać klasę premium?
Drut premium z dużą liczbą serii nagród. Płynniejszy posuw i mniej odprysków skracają przestoje i czas szlifowania, a oszczędności te często przewyższają wyższą cenę szpuli. Jednorazowe naprawy zwykle wychodzą dobrze w przypadku standardowej klasy po niższych kosztach.
Uwagi dotyczące danych: opisy ER70S-6 i ER70S-3, połączenia gatunku z metalem nieszlachetnym oraz zakres średnic od 0,8 mm do 2,0 mm pochodzą z oryginalnego artykułu. Dane dotyczące konkretnego dostawcy — od 1999 r., certyfikaty ISO 9001 i CE, eksport do ponad 100 krajów — są podane na stronie głównej producenta i na stronach Informacje i są tutaj prezentowane jako tło podane przez producenta, a nie jako deklaracje dotyczące wydajności.
Uwagi do obrazów: zachowano trzy ilustracje z oryginalnego artykułu, ponieważ ich widoczne etykiety odpowiadają omawianym gatunkom i rodzajom drutu i nie pojawiają się na nich żadne fałszywe certyfikaty ani dane z testów.
Linki wewnętrzne: wszystkie dziewięć oryginalnych linków do asweld.com zostaje zachowanych, a tekst zakotwiczenia jest dopasowany do strony otwieranej przez każdy link. Cztery oryginalne linki wykorzystywały ścieżki lokalizacji w języku innym niż angielski; te adresy URL pozostają nienaruszone, a ich angielskie odpowiedniki są wymienione obok miejsc, w których dodają wartość.
Opublikowano przez SANZHONG WELD, Changzhou, Jiangsu, Chiny.
Skonsultuj się ze swoim ekspertem w dziedzinie drutu spawalniczego
Dzięki naszemu doświadczeniu, innowacyjności, rzetelności i profesjonalnemu podejściu jesteśmy zdeterminowani, aby stale służyć potrzebom i oczekiwaniom naszych klientów.
 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Dansk
 اردو
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Български
 Kurdî
 Кыргызча