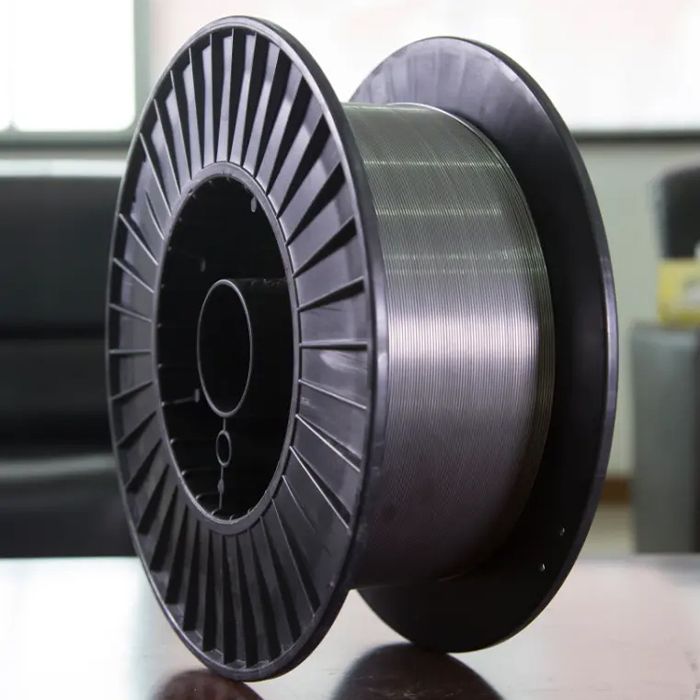
MIG 溶接ワイヤは、卑金属コア、少量の合金添加剤、および場合によっては銅コーティングまたはフラックス充填で作られたスプール状のフィラーメタルです。その組成により、アークの挙動、スパッタ、ビード形状、および溶接強度が決まります。
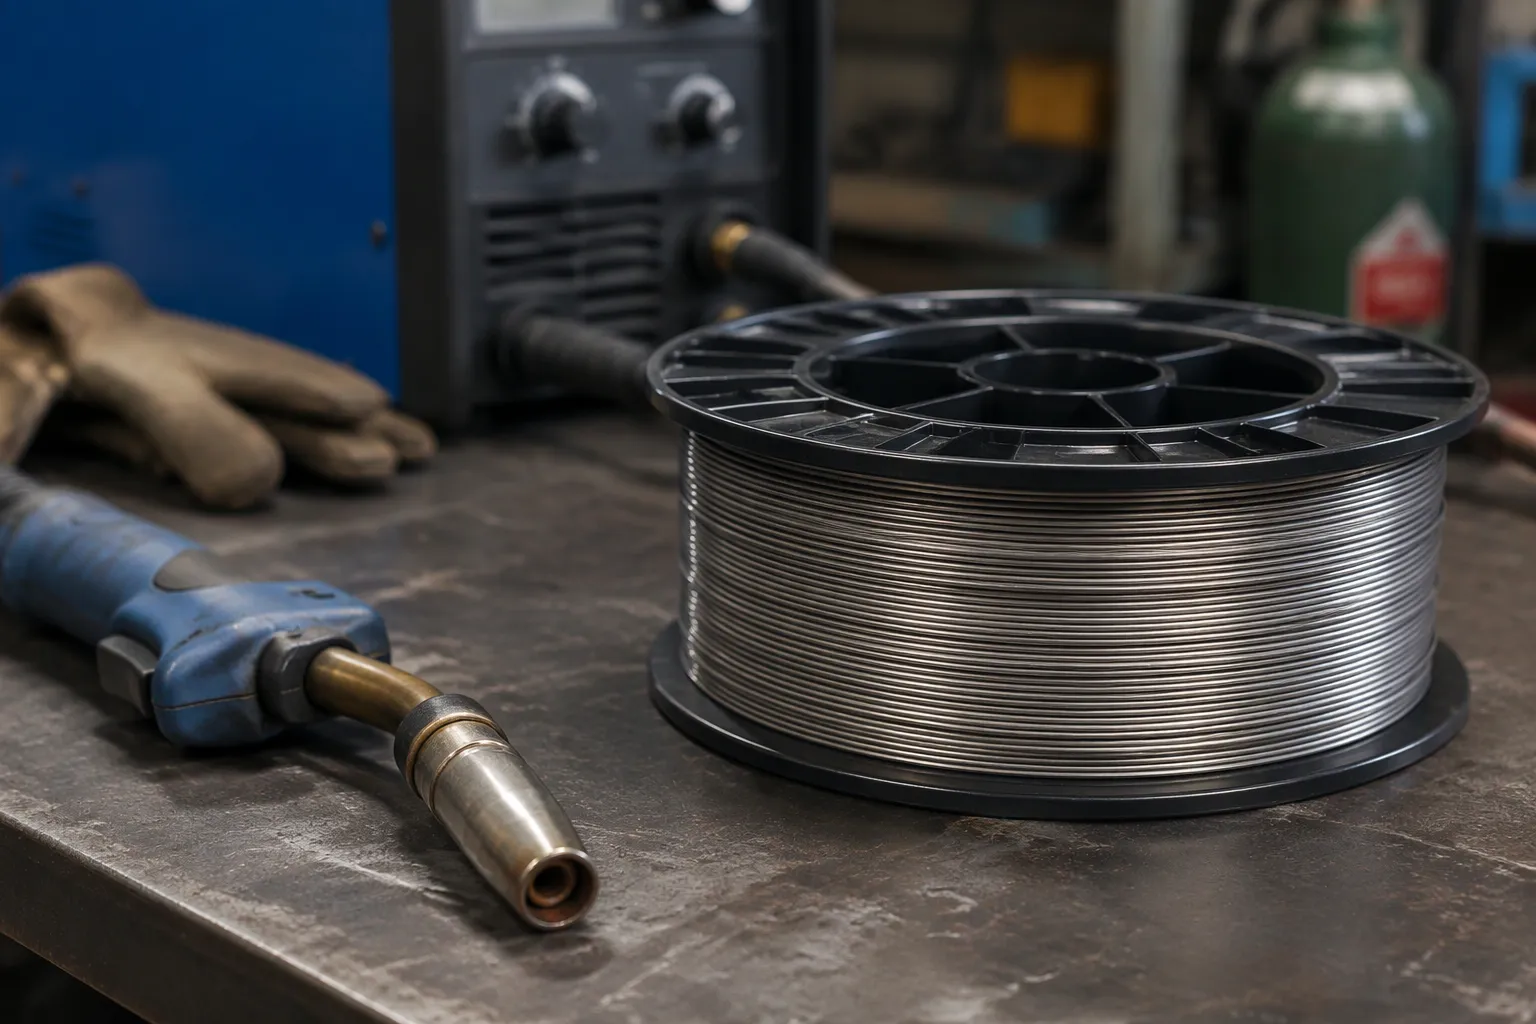
ワークショップで設置された MIG 溶接ワイヤのスプールとトーチ。画像は元記事より。
重要なポイント
MIG 溶接ワイヤには、母材コア、合金元素、およびコーティングまたはフラックス コアの 3 つの主要な部分があります。
通常、母材コアは炭素鋼、ステンレス鋼、またはアルミニウムであり、溶接する金属と一致する必要があります。
シリコンやマンガンなどの合金元素は、溶接池から酸素を除去し、欠陥を減らすのに役立ちます。
ステンレス鋼線にはクロムとニッケルが含まれており、錆びにくく、母材の金属と一致します。
ソリッドワイヤは溶接を保護するために外部シールドガスを必要としますが、フラックス入りワイヤは独自のガスシールドを作成します。
屋内の穏やかな条件ではソリッドワイヤを選択し、屋外または風の強い場所ではフラックス入りワイヤを選択します。
ワイヤの組成を母材や作業条件に合わせて、強力できれいな溶接を実現します。
プレミアムワイヤーは高価かもしれませんが、スパッタと再作業を減らすことで時間と費用を節約できます。
MIG 溶接ワイヤは、スプール状のフィラーメタルです。これは、卑金属コア、少量の合金元素、および場合によっては薄いコーティングまたはフラックス コアの 3 つの部分で構成されます。コアは通常、炭素鋼、ステンレス鋼、またはアルミニウムです。メーカーはワークに合わせて混合物を選択します。組成はアークの安定性、スパッタレベル、ビードの外観、溶接強度を制御するため重要です。母材に合わせたワイヤーはよりスムーズに動き、より強力な接合を実現します。それでは、各卑金属はワイヤーの構成をどのように変化させるのでしょうか?
の MIG 溶接ワイヤの 3 つの部分は、 製品ファミリー間で同じです。の MIG 溶接ワイヤの範囲では、 これらの部品が実際にどのように組み合わされるかを示します。
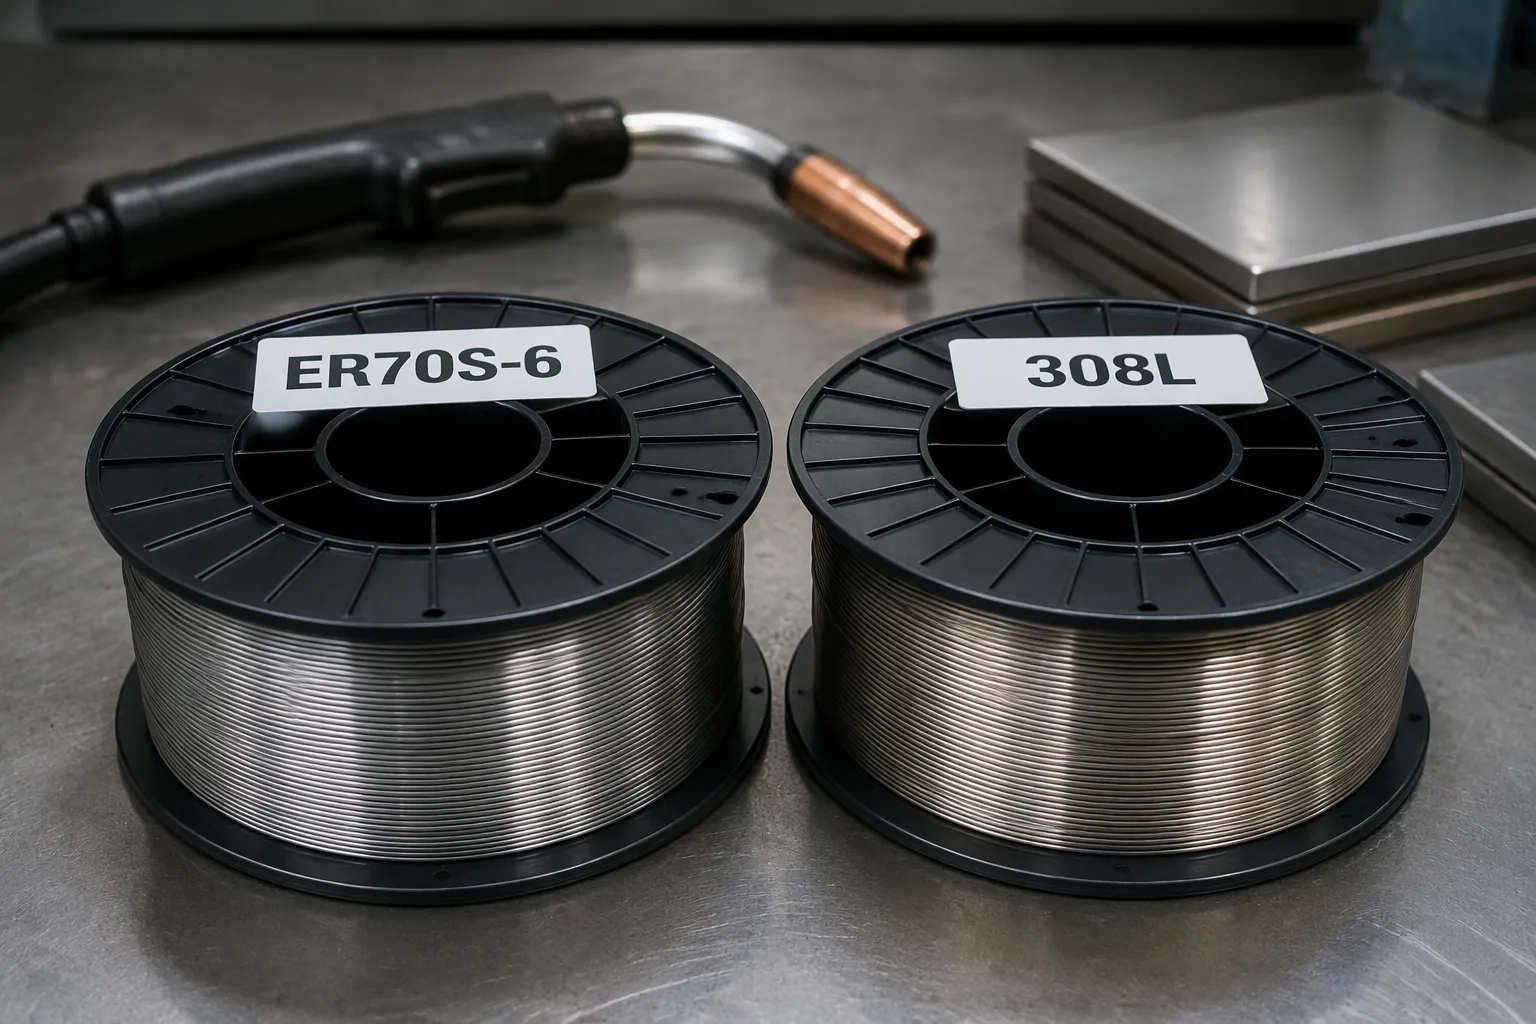
最も一般的に比較される 2 つのフィラー ファミリである ER70S-6 および 308L のラベルが付いたスプール。画像は元記事より。
炭素鋼
構成と共通グレード
炭素鋼ワイヤは、最も一般的な製造作業のバックボーンを形成します。コアは軟鋼で、炭素含有量は通常 4 分の 1% 未満です。 ER70S-6 と ER70S-3 の 2 つのグレードが市場を支配しています。 「ER70S」ラベルには実際の情報が記載されています。 「ER」は電極ロッドを表し、「70」は溶着溶接が最小引張強度 70,000 psi に達することを意味し、「S」は単線を示します。末尾の数字は脱酸剤の含有量を示します。脱酸剤は酸素と結合する元素であり、溶接池内で気泡を形成できません。 ER70S-6 は ER70S-3 よりも多くのシリコンとマンガンを含んでおり、汚れや錆びたプレートに対してより耐性があります。 ER70S-3 は、クリーンなミルスケールフリーの鋼に適しており、薄いゲージでわずかに滑らかなアークを生成します。
代表的な用途
製造業者は、トレーラー、ゲート、農機具、構造フレーム、および一般的な修理作業の炭素鋼ワイヤーに手を伸ばします。 ER70S-6 は、軽い錆、油の残留物、不完全な取り付けなど、現場溶接の厄介な現実に対処します。 ER70S-3 は、オペレーターが慎重に材料を準備し、板金やライト プレート上にきれいで一貫したビーズを必要とする作業現場で威力を発揮します。
ステンレス鋼
主要な合金と構成
ステンレスワイヤーは、普通鋼のコアをクロムとニッケルを豊富に含む合金に置き換えます。クロムは表面に不動態酸化層を形成し、その層が錆をブロックします。ニッケルは結晶構造を安定化し、低温での靭性を向上させます。グレード 308L は、最も一般的なオーステナイトグレードである 304 ステンレスの溶接に主力です。グレード 316L には、塩化物や酸に対する耐性を高めるためにモリブデンが添加されており、316 母金属と一致します。接尾辞「L」は低炭素を意味し、炭化物の析出(粒界からクロムが盗まれ、腐食を受けやすくなる状態)のリスクを軽減します。の ER308、ER308L、ER308LSi の比較では 一般的な選択肢を取り上げていますが、別の選択肢についても説明します。 ER308、ER309、ER316 のグレードを比較すると、 より幅広いファミリーが明らかになります。
いつ使用するか
食品加工装置、化学薬品タンク、建築用手すり、船舶用付属品はすべてステンレス ワイヤーを必要とします。ワイヤは、親金属の化学的性質と可能な限り厳密に一致する必要があります。 304 と 308L を溶接すると、堆積物のバランスが保たれます。 316 を 316L で溶接すると、モリブデンのブーストが維持されます。等級が不一致であると、接合部が健全に見えても溶接継ぎ目で腐食が発生します。
アルミニウム
一般的な合金と特性
アルミニウム線は軽くて熱の伝導が速いため、鋼線とは異なる取り扱いが必要です。 ER4043 と ER5356 はほとんどのアプリケーションをカバーします。 ER4043 は主な合金添加剤としてシリコンを使用しており、流動性に優れ、鋳造修理や一般的な製造に適しています。 ER5356 はマグネシウムを使用しており、より高い強度を実現し、陽極酸化部品や海洋作業で優れた性能を発揮します。アルミニウムワイヤーは柔らかく、よじれやすいため、送りやすさが非常に懸念されます。スプールガンまたはプッシュプルトーチが役に立ちます。スプールの張力は慎重に調整する必要があります。きつすぎるとワイヤーが変形し、緩すぎるとドライブ ロール内に巣ができてしまいます。の アルミニウム溶接ワイヤ FAQ と アルミニウム ワイヤ選択ガイドでは、 これらの選択肢について詳しく説明しています。
溶接の課題
アルミニウムは溶接部から熱を素早く伝導するため、作業者は多くの場合、厚い部分に対してより高い入熱と予熱を必要とします。アルミニウム上の酸化層は母材金属よりもはるかに高い温度で溶けるため、アークの発生が複雑になります。アルミニウム ワイヤは曲げると加工硬化するため、優しい送り経路が重要です。これらの特性により、アルミニウムは、初心者の溶接工にとって 3 つの母材の中で最も要求が厳しいものになりますが、その成果として、軽量の構造物に強力で耐食性の高い接合が得られます。
親金属のグレード、接合状態、プロセスを送信して、ワイヤの推奨事項、サンプル、および関連仕様をリクエストします。
見積もりを取得する MIG溶接ワイヤを見る サンプルをリクエストする
元素の合金化
合金元素は、ワイヤーにマナーを与える小さな追加です。それらは何パーセントかの割合で含まれますが、ベースメタルの内容を変えるには十分ではありません。炭素鋼線は炭素鋼のままです。追加機能は、溶接池の動作、ビードの外観、完成した接合部がどのように保持されるかを制御するために存在します。これらの追加機能を理解している溶接工は、アークを発生する前にワイヤのラベルを読み取り、その動作を予測することができます。
シリコンとマンガン
溶接池の脱酸
酸素は溶接プール内で問題を引き起こします。炭素や鉄と結合して気泡や酸化物介在物を形成し、両方とも接合部を弱めます。シリコンとマンガンは脱酸剤として機能します。つまり、ダメージを与える前に酸素を取り込みます。結果として生じる酸化物は表面に浮いてスラグと結合し、溶接部をきれいな状態に保ちます。
脱酸剤の含有量によってワイヤーの耐久性が決まるため、溶接工は注意する必要があります。 ER70S-6 には両方の要素が適切に含まれているため、軽い錆、工場のスケール、工場の汚れに多孔性を持たずに耐えられます。 ER70S-3 は搬送物が少なく、きれいなプレートに適しており、適切な準備が得られます。脱酸剤のレベルを鋼の実際の状態に合わせることで、大量の手戻りを防ぐことができます。
ニッケルとクロム
耐食性
ニッケルとクロムは普通の鋼をステンレス鋼に変えます。クロムは空気と反応して表面に薄い不動態層を形成し、この層が湿気や化学薬品から金属を密閉します。ニッケルは結晶構造を安定に保ち、冷間使用でも溶接を丈夫に保ちます。これらが一緒になってステンレスワイヤーに特徴的な特性を与えます。
溶接工にとって実際的なポイントはグレードのマッチングです。 308L ワイヤには、304 母材と一致するのに十分なクロムとニッケルが含まれています。 316L ワイヤーの上部にはモリブデンが添加されており、塩化物や酸に対する耐性が強化されています。適切なグレードを使用すると、溶接シームの耐食性が周囲のプレートと同様に維持されます。グレードが一致していないと、部品の残りの部分が明るいままでも、接合部が錆びる可能性があります。
チタンとジルコニウム
結晶粒の微細化とアークの安定性
チタンとジルコニウムは微量ですが、溶接部の内部構造を形成します。これらは凝固中に窒素および酸素と結合し、粒子の成長を制限します。粒子が細かいほど、溶接がより強固になり、荷重がかかっても亀裂が発生しにくくなります。これらの要素は、アークがきれいに始まり、安定して燃焼するのにも役立ちます。
溶接工はアークの挙動の違いに気づきます。これらの追加を備えたワイヤは、中断が少なく、より集中した円弧を描いて走行する傾向があります。ビードは端で均一に濡れます。圧力部品や構造接合部などの重要な作業では、その一貫性が欠陥の減少と研削の減少につながります。追加費用はほとんどかからず、溶接品質の向上は容易にわかります。
コーティングとフラックスコア
単線の銅コーティング
導電性と腐食保護
ソリッド MIG 溶接ワイヤは、多くの場合、薄い銅の皮を被っています。コーティングには 2 つの役割があります。まず、銅は電気をよく通すため、電流は接点の先端からワイヤにスムーズに流れます。安定した電流経路により、アークが安定し、ビードの一貫性が維持されます。第二に、銅層はその下の鋼材を保管中の湿気から守ります。何ヶ月も棚に置かれたスプールは錆びずに明るいままです。
欠点と銅フリーのオプション
銅コーティングには限界があります。この層はライナーの内側で剥がれ落ち、供給経路を詰まらせる可能性があります。一部のショップでは、特定の溶接部分や、よりクリーンなヒュームレベルのために、裸仕上げを好む場合もあります。このような場合には、銅を含まないワイヤを使用できます。の 銅被覆ワイヤと銅なしワイヤを比較すると、 トレードオフが明らかになります。
フラックスコアの内容
フラックス入りワイヤは、中空の鋼管の中に粉末状の充填物を隠します。このフィリングには 4 つの主要成分グループが含まれています。脱酸剤は酸素を結合し、溶接池からのガスの泡の侵入を防ぎます。スラグ形成剤は、冷却ビードを覆う保護クラストに溶けます。合金化剤は、堆積物の強度と化学的性質を調整します。アークスタビライザーは、アークの開始を容易にし、安定した燃焼を助けます。
フラックスが溶接部を保護する仕組み
ワイヤタイプの主な違いはシールドにあります。ソリッド ワイヤは、ガンを通して供給される外部シールド ガス (通常はアルゴンと二酸化炭素の混合物) に依存します。フラックス入りワイヤ自体が保護を生成します。フラックスが燃焼してアークの周囲にガスを放出し、ビードが冷えるにつれてスラグブランケットがビードをシールします。この自己遮蔽特性により、オペレーターはガス雲が風で吹き飛ばされるような屋外でも溶接できます。
ソリッドワイヤとフラックス入りワイヤ
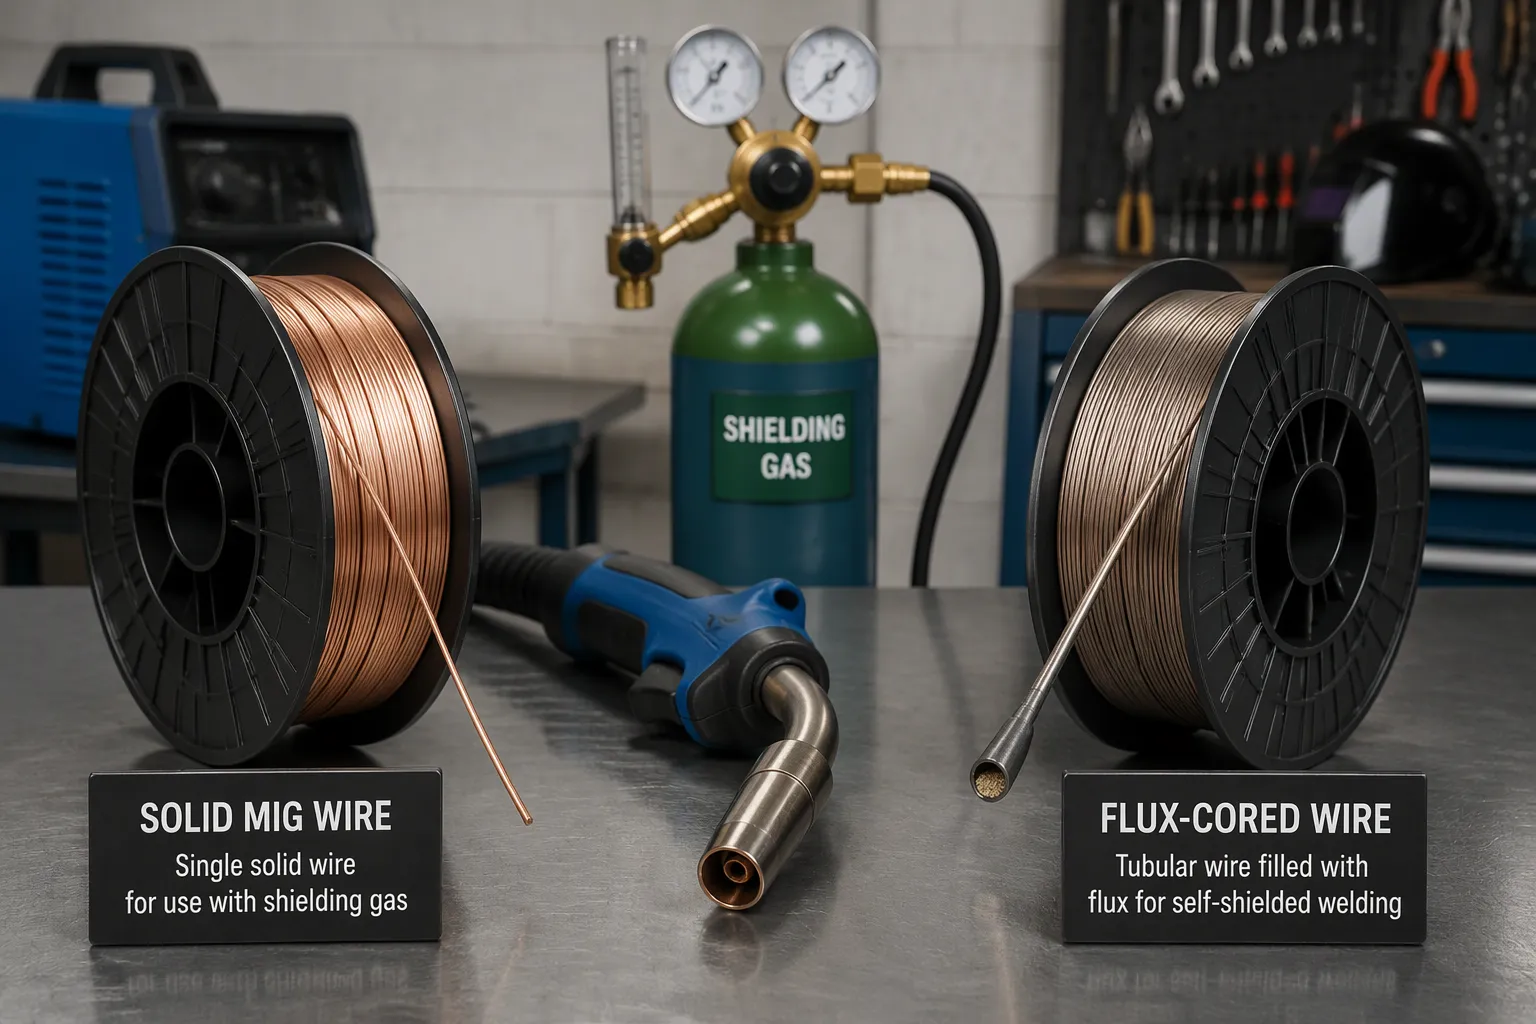
左側がソリッド ワイヤ、右側がフラックス入りワイヤ。ソリッド ワイヤで使用されるシールド ガス設定。画像は元記事より。
メタルコアワイヤとサブマージアークワイヤも追加のカテゴリとして存在しますが、ソリッドワイヤとフラックスコアワイヤは日常の作業のほとんどをカバーします。
ソリッドワイヤの構成
ソリッド ワイヤは、単一の均一な金属のより線です。コアはその断面全体に合金元素を保持しており、表面には薄い銅コーティングが摩耗する場合があります。ワイヤーの中には何も入っていません。あらゆるシールドは銃の外側から作られる必要があります。
シールドガスの要件
ソリッド ワイヤには、溶融池を保護するために外部シールド ガスが必要です。ガスは銃を通って流れ、アークの周りに雲を形成します。この雲は周囲の空気を押しのけ、溶接部に酸素や窒素が混入してしまうことになります。一般的な選択肢には、炭素鋼の場合はアルゴンと二酸化炭素の混合物、ステンレスとアルミニウムの場合はアルゴンを豊富に含む混合物が含まれます。ガス流量が重要です。流量が少なすぎるとプールが露出したままになり、流量が多すぎると空気を流れに引き込む乱流が発生します。オペレーターはレギュレーターで流量を設定し、ビードを実行する前に流量計でそれを確認します。ガス自体は次のように分類されます。 EN ISO 14175 、溶融溶接用のガスおよびガス混合物を対象としています。
一般的な用途
ソリッドワイヤーは空気が穏やかな屋内の店舗作業に最適です。薄いシートメタル、自動車パネル、クリーンな製造工程に威力を発揮します。ワイヤは高い移動速度でスムーズに送られ、オペレータは接合部を明確に見ることができます。適切な混合ガスが手元にある場合、ソリッド ワイヤーはステンレスやアルミニウムの加工にも適しています。安定したガス供給と管理された条件を備えたショップでは、ソリッド ワイヤーから一日中一貫した結果が得られます。
フラックス入りワイヤの構成
の フラックス入りワイヤのラインナップは、 粉末の鉱物と金属が詰められた中空の鋼管から始まります。充填物には、脱酸剤、スラグ形成剤、合金化剤、およびアーク安定剤が含まれています。この内部化学反応により、ワイヤーがアークでどのように動作するかが変化します。フラックス入りワイヤは、軟鋼、低合金鋼、ステンレス鋼、ニッケル合金に使用できるため、このカテゴリは幅広い卑金属をカバーします。
自己シールド機能
フラックスは燃焼する際にそれ自体のガス雲を生成します。この雲は、外部のガスシリンダーなしで溶接池を保護します。次に、スラグブランケットが冷却ビードを覆い、空気から密閉します。この自己遮蔽特性により、オペレーターは、単線セットアップから風によってガス雲が飛散するような屋外で作業することができます。一部のフラックス入りワイヤは依然としてガスアシストを使用して動作し、それらのバージョンはより滑らかな仕上がりを実現します。セルフシールドバージョンは、携帯性のためにビーズの外観を犠牲にしています。の E71T-1 と ER70S-6 の比較 と 英語の比較では、 異なる聴衆向けに同じ組み合わせがカバーされています。
一般的な用途
フラックス入りワイヤは現場作業、構造用鋼、厚板に適しています。金属を素早く蒸着し、厚い部分に深く浸透します。風の強い現場、屋外の修理、ガス供給源から遠く離れた場所での作業はすべてこのワイヤーに適しています。スラグ層は冷却中にビードを保護し、大規模なマルチパス溶接に役立ちます。オペレータはパス間でスラグを削ったりブラシをかけたりするだけです。各ワイヤ タイプにはホームがあり、ジョブ条件は通常、適切なタイプを指します。
毎日使用する 2 つのスプール タイプは、構成の違いが棚にどのように表示されるかを示しています。
ER70S-6 MIG溶接ワイヤ
軽い錆やミルスケールでの作業に耐える、シリコンとマンガンを多く含む銅被覆ソリッドワイヤー。
製品を見る
E71T-1 フラックス入りワイヤ
粉末フラックスコアを備えた管状ワイヤ。構造用鋼や厚板への高速溶着に使用されます。
製品を見る
ソリッドとフラックス入りのオプションを比較しますか?
2 つの製品ファミリーと選択ガイドを確認し、母材と現場の条件をカバーする仕様を求めてください。
お問い合わせ フラックス入りワイヤを閲覧する 選択ガイドを読む
MIG溶接ワイヤの組成から選ぶ
強度と化学
親メタルはワイヤ選択の開始点を設定します。ソリッド ワイヤの構成は、接続するプレートと厳密に一致する必要があります。 304 ステンレス部品には 308L ワイヤーが必要です。 6061 アルミニウム パーツは ER5356 とよく合います。炭素鋼ワークは通常、表面状態に応じて ER70S-6 または ER70S-3 に着地します。厳密に一致させることで、溶接部の強度と耐食性を周囲の金属と同等に保ちます。
ここではフラックス入りワイヤの方が柔軟性が高くなります。そのフラックスコアには、堆積物を調整する合金化剤が含まれているため、1 つのワイヤ ファミリでさまざまな卑金属をカバーできます。 1週間に複数の鋼種を溶接する製造業者は、フラックス入りワイヤにより在庫が簡素化されることに気づくかもしれません。ソリッド ワイヤーは、各作業に適したグレードを在庫しているショップに報酬を与えます。
環境に合わせる
屋内、屋外、風の強い条件
金属と同様に、作業現場も選択を左右します。単線は外部のシールドガス雲に依存しており、そよ風によってその雲は数秒で飛散します。空気の安定した屋内の店舗作業にはソリッドワイヤーがよく似合います。風の強い日の屋外作業では、アーク部分に独自のガス保護を生成する自己シールド型フラックス入りワイヤが適しています。
天候も保管に影響します。銅被覆ソリッドワイヤーは棚の湿気に強く、湿気の多い現場でも役立ちます。長期間の屋外プロジェクト用にスプールを注文するオペレーターは、いずれにしても乾式保管を計画する必要があります。錆びたスプールは送りが悪くなり、溶接が悪化します。
プレミアム構成が成果を上げるとき
ワイヤー価格はコストシートの 1 行のみです。スパッタの少ないプレミアムグレードは、研削時間と充填剤の無駄を節約します。スムーズに送り込むワイヤーにより、鳥の巣作りやチップ交換によるダウンタイムを削減します。大量生産の場合、これらの節約はスプール価格の上昇を上回ることがよくあります。 1 回限りの修理の場合は、通常、標準グレードの方が低コストで作業を完了できます。
卸売価格を比較する購入者は、グレード、直径、スプール サイズを合わせて比較検討する必要があります。公開されているサプライヤーの範囲は、AWS A5.18 および EN 440 標準に準拠した ER70S-6、ER70S-3、ER70S-G、SG2/G3Si1、および SG3/G4Si1 ワイヤーをカバーしています。直径は0.8mmから2.0mm、スプールは0.5kgから250kgとドラムパックです。銅フリーおよびカスタム合金のオプションは、特定のプロセスに利用できます。
サプライヤーの背景は別途チェックされます。ある中国に本拠を置くメーカーは、1999 年以来溶接ワイヤを供給しており、自社ワイヤの ISO 9001 認証と CE 認証を取得しており、造船、自動車、圧力容器、鉄鋼構造物などの分野で 100 か国以上に輸出していると報告しています。バイヤーは、最初の注文の前にサンプルと技術文書をリクエストし、それらの文書が見積もられている正確なワイヤグレードをカバーしているかどうかを確認できます。非合金および細粒鋼のワイヤ電極の分類は、次のとおりです。 EN ISO 14341 .
結論
MIG 溶接ワイヤは、母材コア、少量の合金添加物、およびコーティングまたはフラックス コアの 3 つの部分で構成されます。各パーツは、ワイヤーが円弧でどのように動作するかを形成します。コアは強さと化学を設定します。合金元素はアークの安定性とビードの外観を制御します。コーティングまたはフラックスコアが溶融池をガードし、スパッタをカットします。これらを組み合わせて溶接強度と仕上げ品質を決定します。
その組成を母材金属および作業条件に適合させることは、依然としてどの製造業者にとっても重要な決定事項です。あ 溶接ワイヤ FAQ では、 最初の注文前によくある質問に答えることができます。
ワイヤ仕様を確認する準備はできていますか?
必要な母材、プロセス、スプール サイズを送信して、グレード オプション、技術データ、および見積もりを受け取ります。
お問い合わせを送信する カタログを閲覧する 溶接ワイヤに関する FAQ を読む
よくある質問
ワイヤースプールの「ER70S-6」ラベルは何を意味しますか?
ラベルにはワイヤーの役割が詳しく説明されています。 「ER」は電極棒を意味し、「70」は溶接部の引張強度が 70,000 psi に達することを意味し、「S」はソリッド ワイヤを意味します。最後の数値は脱酸素剤の含有量を示しているため、ER70S-6 には ER70S-3 よりも多くのシリコンとマンガンが含まれています。
1 つのワイヤ タイプであらゆる金属を溶接できますか?
いいえ、炭素鋼、ステンレス鋼、アルミニウムにはそれぞれ適合するフィラーが必要です。 304 ステンレス部品には 308L ワイヤーが必要で、6061 アルミニウム部品には ER5356 が使用されます。間違ったグレードを使用すると、接合部が弱くなったり、継ぎ目で腐食が発生したりすることがあります。
なぜソリッドワイヤにシールドガスが必要なのでしょうか?
単線には内部保護がありません。ガンを通して供給される外部のガス雲は、溶融池から空気を押し出します。この雲がないと、酸素と窒素が溶接部に入り込み、気孔が発生します。フラックス入りワイヤは、コア自体がガスを生成するため、シリンダーをスキップします。
単線の銅コーティングはどのような役割を果たしますか?
銅の皮には 2 つの役割があります。電流をコンタクトチップからワイヤにスムーズに流し、アークを安定させます。また、保管中のスチールを湿気から守ります。裸仕上げを好むショップ向けに、銅を含まないオプションも用意されています。
フラックス入りワイヤはソリッドワイヤより強いですか?
どちらのタイプも強さだけでは勝てません。フラックス入りワイヤは金属を素早く析出させ、厚い板に深く浸透するため、構造作業に適しています。ソリッドワイヤーは薄いシートにきれいなビーズを与え、屋内で輝きます。通常、雇用条件は正しい選択を示しています。
溶接工はどのようにして適切なワイヤ径を選択するのでしょうか?
シートが薄いと直径が小さくなり、入熱が低く抑えられ、焼き付きが制限されます。厚いプレートはより大きな直径を必要とし、より速く蒸着します。マシンのアンペア数の範囲とジョイントの設計も通話を左右します。一般的に供給される MIG ワイヤの直径は 0.8 mm ~ 2.0 mm です。
ワイヤの組成はスパッタに影響しますか?
はい。脱酸剤のレベル、コーティングの品質、合金のバランスはすべて、プールの動作を決定します。母材金属に適合したワイヤは、より安定したアークと少ないスパッタで走行します。化学的不一致により、多くの場合、余分な研削と再加工が必要になります。
購入者はどのような場合にプレミアム グレードを選択すべきでしょうか?
大量の実行にはプレミアム ワイヤーが付与されます。よりスムーズな送りとより少ないスパッタにより、ダウンタイムと研削時間が削減され、これらの節約は多くの場合、スプール価格の上昇を上回ります。ワンオフ修理は通常、低コストの標準グレードで十分です。
参考文献とメモ
EN ISO 14341:2020、非合金および細粒鋼のガスシールド金属アーク溶接用の溶接消耗品、ワイヤ電極および溶接デポジット - ワイヤ分類リファレンスをサポート (evs.ee、2026 年 11 月 18 日にアクセス)
EN ISO 14175:2008、融接および関連プロセス用のガスおよびガス混合物 - シールドガスの議論をサポート (evs.ee、2026 年 11 月 18 日にアクセス)
データメモ: ER70S-6 および ER70S-3 の説明、グレードとベースメタルの組み合わせ、直径 0.8mm ~ 2.0mm の範囲は元の記事から引用しています。 1999 年以降、ISO 9001 および CE 認証を取得し、100 か国以上に輸出しているサプライヤー固有の数値は、メーカーのホームおよび会社概要ページに記載されており、性能の主張としてではなく、メーカーが報告した背景としてここに示されています。
画像メモ: 元の記事の 3 つの図は、目に見えるラベルが議論されているグレードとワイヤの種類に一致しており、捏造された認証やテスト データが表示されていないため、そのまま残されました。
内部リンク: asweld.com への 9 つの元のリンクはすべて保持され、アンカー テキストは各リンクが開くページに一致します。 4 つの元のリンクでは英語以外のロケール パスが使用されていました。これらの URL はそのまま保持され、価値を追加する箇所には英語の同等のものが並べてリストされます。
中国江蘇省常州市のSANZHONG WELDより発行。
 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Dansk
 اردو
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Български
 Kurdî
 Кыргызча