بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 2026-11-18 منبع: سایت
سیم جوش MIG یک فلز پرکننده قرقرهای است که از یک هسته فلزی پایه، افزودنیهای آلیاژی کوچک، و گاهی اوقات یک پوشش مسی یا یک پرکننده شار ساخته شده است - این ترکیب رفتار قوس، پاشش، شکل مهره و استحکام جوش را تنظیم میکند.
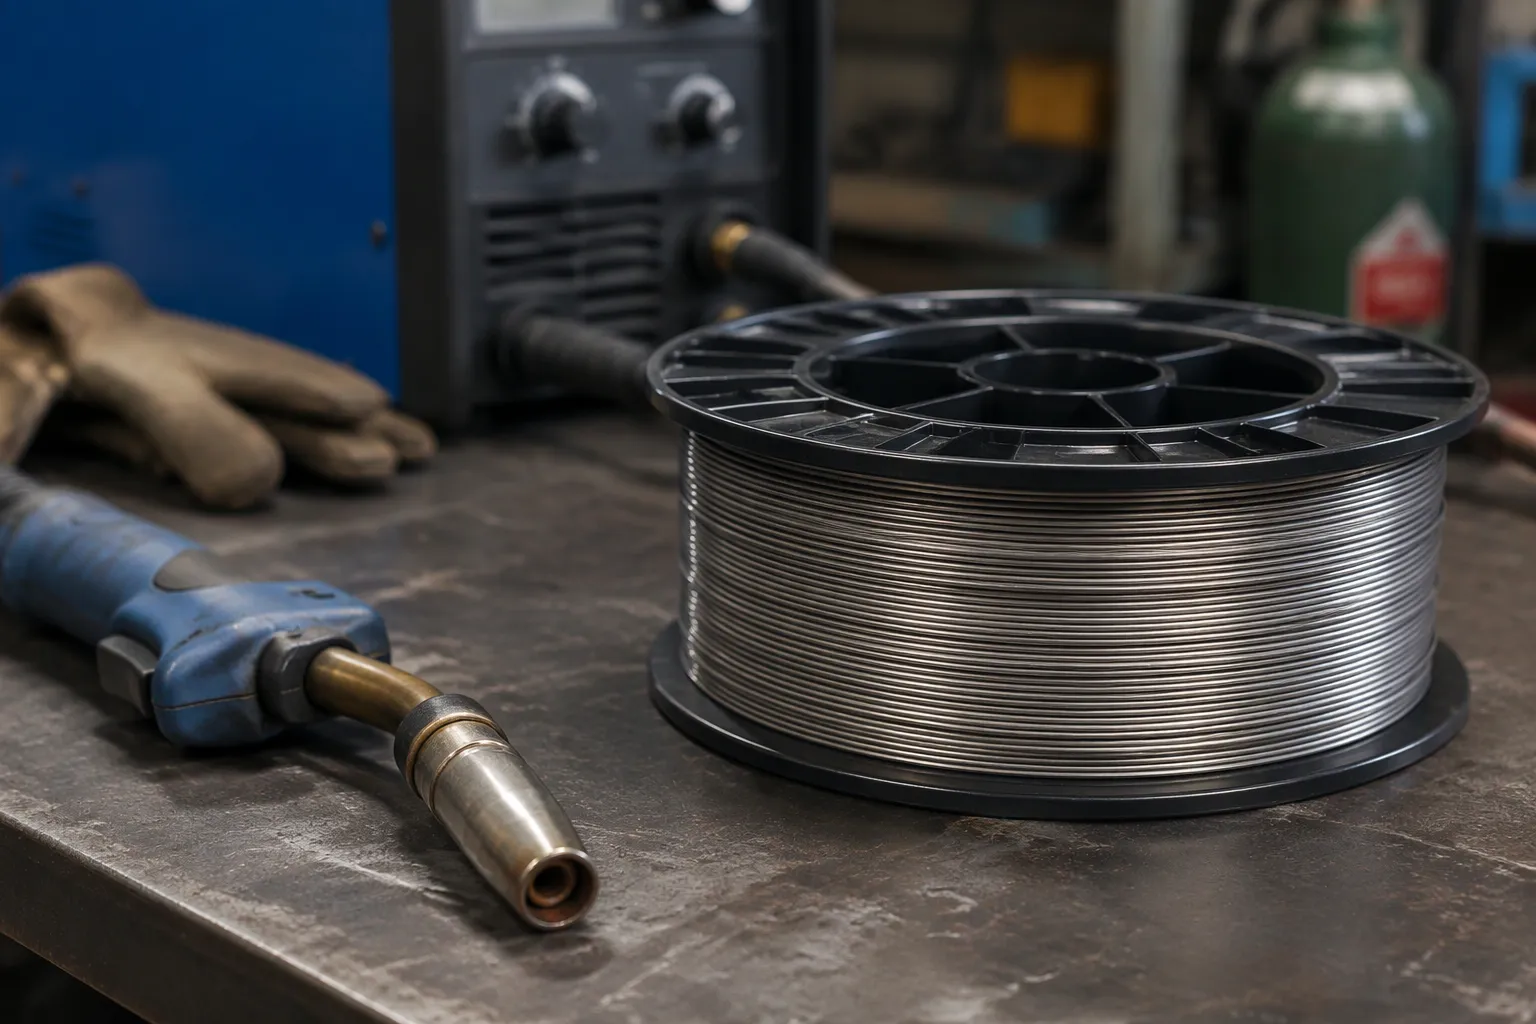
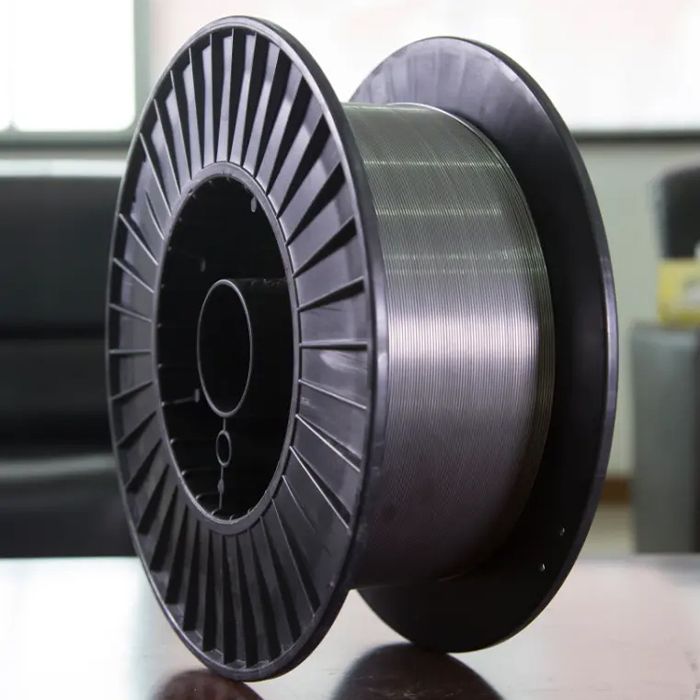
قرقره و مشعل سیم جوش MIG در محیط کارگاهی. تصویر از مقاله اصلی
خوراکی های کلیدی
سیم جوش MIG دارای سه بخش اصلی است: یک هسته فلزی پایه، عناصر آلیاژی و یک پوشش یا هسته شار.
هسته فلز پایه معمولاً فولاد کربنی، فولاد ضد زنگ یا آلومینیوم است و باید با فلزی که در حال جوشکاری هستید مطابقت داشته باشد.
عناصر آلیاژی مانند سیلیکون و منگنز به حذف اکسیژن از حوضچه جوش و کاهش عیوب کمک می کنند.
سیم فولادی ضد زنگ حاوی کروم و نیکل برای مقاومت در برابر زنگ زدگی و مطابقت با فلز اصلی است.
سیم جامد برای محافظت از جوش به گاز محافظ خارجی نیاز دارد، در حالی که سیم با هسته شار محافظ گاز خود را ایجاد می کند.
سیم جامد را برای محیط های داخلی و شرایط آرام و سیم با هسته شار را برای مکان های بیرونی یا بادخیز انتخاب کنید.
ترکیب سیم را با فلز پایه و شرایط کار مطابقت دهید تا جوش های محکم و تمیزی حاصل شود.
سیم ممتاز ممکن است هزینه بیشتری داشته باشد، اما می تواند با کاهش پاشش و دوباره کاری در زمان و هزینه صرفه جویی کند.
سیم جوش MIG یک فلز پرکننده قرقره ای است. دارای سه بخش است: یک هسته فلزی پایه، مقادیر کمی از عناصر آلیاژی، و گاهی اوقات یک پوشش نازک یا یک هسته شار. هسته معمولاً فولاد کربنی، فولاد ضد زنگ یا آلومینیوم است. تولید کنندگان ترکیب را برای مطابقت با قطعه کار انتخاب می کنند. ترکیب اهمیت دارد زیرا پایداری قوس، سطوح پاشش، ظاهر مهرهها و استحکام جوش را کنترل میکند. سیمی که با فلز پایه مطابقت داشته باشد صاف تر کار می کند و اتصال قوی تری ایجاد می کند. بنابراین چگونه هر فلز پایه آرایش سیم را تغییر می دهد؟
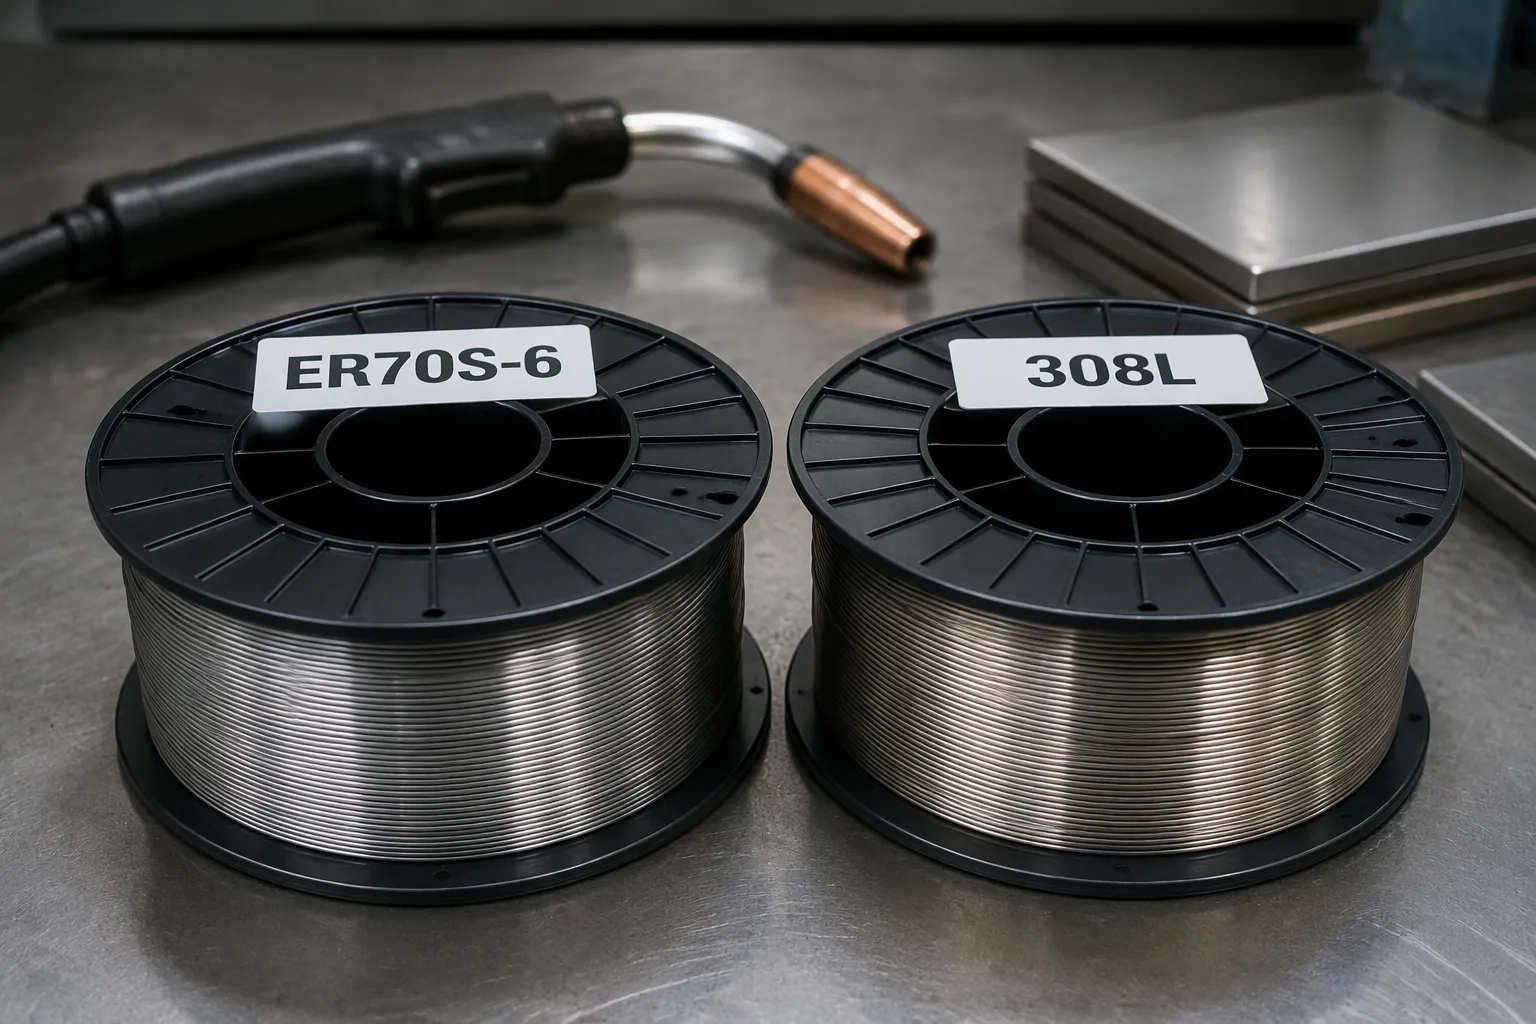
قرقره هایی با برچسب ER70S-6 و 308L، دو خانواده پرکننده که بیشتر با هم مقایسه می شوند. تصویر از مقاله اصلی
فولاد کربن
ترکیب و نمرات مشترک
سیم فولادی کربنی ستون فقرات اکثر کارهای ساخت عمومی را تشکیل می دهد. هسته فولادی نرم با محتوای کربن کمی است که معمولاً کمتر از یک چهارم درصد است. دو گرید بر بازار تسلط دارند: ER70S-6 و ER70S-3. برچسب 'ER70S' حاوی اطلاعات واقعی است. 'ER' مخفف میله الکترود است، '70' به این معنی است که جوش رسوبشده به حداقل استحکام کششی 70000 psi میرسد و 'S' به سیم جامد سیگنال میدهد. عدد دنباله به شما در مورد محتوای دی اکسید کننده می گوید - اکسید زدا عنصری است که اکسیژن را به هم متصل می کند بنابراین نمی تواند در حوضچه جوش حباب ایجاد کند. ER70S-6 سیلیکون و منگنز بیشتری نسبت به ER70S-3 حمل میکند که باعث میشود روی صفحه کثیف یا زنگزده قابل بخششتر باشد. ER70S-3 مناسب فولاد تمیز و بدون مقیاس آسیاب است و قوس کمی صافتر روی گیج نازک ایجاد میکند.
برنامه های کاربردی معمولی
سازندگان به سیم فولادی کربنی روی تریلرها، دروازهها، تجهیزات مزرعه، قابهای سازهای و کارهای تعمیرات عمومی دست مییابند. ER70S-6 واقعیت آشفته جوشکاری میدانی را کنترل میکند - زنگزدگی سبک، باقیمانده روغن و تنظیم ناقص. ER70S-3 در تنظیمات فروشگاهی که اپراتورها مواد را با دقت آماده میکنند و میخواهند مهرههایی تمیز و ثابت روی ورق فلزی و صفحه سبک داشته باشند، میدرخشد.
فولاد ضد زنگ
آلیاژهای کلیدی و آرایش
سیم ضد زنگ هسته فولادی ساده را با آلیاژی غنی از کروم و نیکل تعویض می کند. کروم یک لایه اکسید غیرفعال روی سطح تشکیل می دهد و آن لایه زنگ زدگی را مسدود می کند. نیکل ساختار کریستالی را تثبیت می کند و چقرمگی را در دماهای پایین بهبود می بخشد. درجه 308L اسب کاری برای جوشکاری زنگ نزن 304، رایج ترین درجه آستنیتی است. گرید 316L مولیبدن را برای مقاومت بیشتر در برابر کلریدها و اسیدها اضافه می کند و با فلز اصلی 316 مطابقت دارد. پسوند 'L' به معنای کربن کم است که خطر بارش کاربید را کاهش می دهد - شرایطی که کروم را از مرزهای دانه ربوده و آنها را در برابر خوردگی آسیب پذیر می کند. را مقایسه ER308، ER308L و ER308LSi انتخاب های رایج را پوشش می دهد، در حالی که یک مقایسه جداگانه مقایسه درجه ER308، ER309 و ER316 خانواده وسیع تری را مشخص می کند.
زمان استفاده از آن
تجهیزات پردازش مواد غذایی، مخازن شیمیایی، نرده های معماری و اتصالات دریایی همگی به سیم ضد زنگ نیاز دارند. سیم باید تا حد عملی با شیمی فلز اصلی مطابقت داشته باشد. جوش 304 با 308L رسوب را متعادل نگه می دارد. جوش 316 با 316L افزایش مولیبدن را حفظ می کند. عدم تطابق درجات باعث ایجاد خوردگی در درز جوش می شود، حتی زمانی که اتصال به نظر سالم می رسد.
آلومینیوم
آلیاژها و خواص رایج
سیم آلومینیومی سبک است، گرما را به سرعت هدایت می کند و نیاز به جابجایی متفاوتی نسبت به سیم فولادی دارد. ER4043 و ER5356 اکثر برنامه ها را پوشش می دهند. ER4043 از سیلیکون به عنوان آلیاژ اصلی خود استفاده می کند، به خوبی جریان می یابد و برای تعمیرات ریخته گری و ساخت عمومی مناسب است. ER5356 از منیزیم استفاده می کند، استحکام بالاتری ارائه می دهد و در قطعات آنودایز شده و کارهای دریایی عملکرد بهتری دارد. سیم آلومینیومی نرم و مستعد پیچ خوردگی است، بنابراین قابلیت تغذیه به یک نگرانی واقعی تبدیل می شود. یک تفنگ قرقره ای یا یک مشعل فشاری کمک می کند. کشش قرقره نیاز به تنظیم دقیق دارد - خیلی سفت و سیم تغییر شکل می دهد، خیلی شل است و در داخل رول های درایو لانه می کند. را سوالات متداول سیم جوش آلومینیوم و یک راهنمای انتخاب سیم آلومینیومی این انتخاب ها را با جزئیات بیشتری شرح می دهد.
چالش های جوشکاری
آلومینیوم گرما را به سرعت از ناحیه جوش دور می کند، بنابراین اپراتورها اغلب به گرمای ورودی بالاتر و پیش گرمایش در بخش های ضخیم نیاز دارند. لایه اکسید روی آلومینیوم در دمای بسیار بالاتری نسبت به فلز پایه ذوب می شود که شروع قوس را پیچیده می کند. سیم آلومینیومی نیز هنگام خم شدن سخت می شود، بنابراین مسیرهای تغذیه ملایم اهمیت دارند. این ویژگیها باعث میشود که آلومینیوم در میان سه فلز پایه برای یک جوشکار مبتدی، سختتر باشد، با این حال سود آن یک اتصال قوی و مقاوم در برابر خوردگی در سازههای سبک وزن است.
برای تطبیق سیم با فلز پایه به کمک نیاز دارید؟
درجه فلز اصلی، شرایط اتصال و فرآیند را برای درخواست توصیه سیم، نمونه و مشخصات مربوطه ارسال کنید.
عناصر آلیاژی اضافات کوچکی هستند که به یک سیم حالت می دهند. آنها با کسری از درصد وارد می شوند، به اندازه ای که نمی توانند فلز پایه را تغییر دهند. یک سیم فولادی کربنی فولاد کربنی باقی می ماند. اضافات برای کنترل نحوه عملکرد حوضچه جوش، ظاهر مهره و نحوه نگه داشتن اتصال نهایی وجود دارد. جوشکاری که این اضافات را درک می کند می تواند برچسب سیم را بخواند و رفتار آن را قبل از برخورد با قوس پیش بینی کند.
سیلیکون و منگنز
اکسید زدایی حوضچه جوش
اکسیژن باعث ایجاد مشکل در حوضچه جوش می شود. با کربن و آهن ترکیب می شود و حباب های گاز و آخال های اکسیدی را تشکیل می دهد و هر دو مفصل را ضعیف می کنند. سیلیکون و منگنز به عنوان اکسید کننده عمل می کنند، به این معنی که اکسیژن را قبل از اینکه آسیبی وارد کند، جذب می کنند. اکسیدهای حاصل به سطح شناور می شوند و به سرباره می پیوندند، جایی که جوش را تمیز می کنند.
یک جوشکار باید مراقب باشد زیرا محتوای دی اکسید کننده تعیین می کند که سیم چقدر بخشنده است. ER70S-6 دوز سالمی از هر دو عنصر را حمل میکند، بنابراین زنگزدگی سبک، فلس آسیاب و کثیفی مغازه را بدون تخلخل تحمل میکند. ER70S-3 مقدار کمتری را حمل می کند، که مناسب بشقاب تمیز است و آماده سازی خوب را پاداش می دهد. تطبیق سطح دی اکسید کننده با وضعیت واقعی فولاد از انجام دوباره کاری زیاد جلوگیری می کند.
نیکل و کروم
مقاومت در برابر خوردگی
نیکل و کروم فولاد معمولی را به فولاد ضد زنگ تبدیل می کنند. کروم با هوا واکنش می دهد و یک لایه نازک غیرفعال روی سطح ایجاد می کند و این لایه فلز را در برابر رطوبت و مواد شیمیایی می پوشاند. نیکل ساختار کریستالی را پایدار نگه می دارد و جوش را حتی در سرویس سرد نگه می دارد. آنها با هم به سیم ضد زنگ خاصیت تعیین کننده آن را می دهند.
برای یک جوشکار، نکته عملی تطبیق درجه است. یک سیم 308 لیتری کروم و نیکل کافی برای مطابقت با فلز اصلی 304 حمل می کند. یک سیم 316 لیتری مولیبدن را در بالا اضافه می کند که مقاومت در برابر کلریدها و اسیدها را افزایش می دهد. استفاده از درجه مناسب باعث می شود درز جوش به اندازه صفحه اطراف آن در برابر خوردگی مقاوم باشد. درجه ناهماهنگ می تواند در محل اتصال زنگ بزند در حالی که بقیه قسمت روشن می ماند.
تیتانیوم و زیرکونیوم
پالایش دانه و پایداری قوس
تیتانیوم و زیرکونیوم در مقادیر کمی ظاهر می شوند، با این حال ساختار داخلی جوش را شکل می دهند. آنها در طول انجماد با نیتروژن و اکسیژن ترکیب می شوند و رشد دانه را محدود می کنند. دانه های ریزتر به معنای جوش سخت تری است که در برابر ترک خوردگی تحت بار مقاومت می کند. این عناصر همچنین کمک می کنند قوس به طور تمیز شروع شود و به طور پیوسته بسوزد.
یک جوشکار متوجه تفاوت در رفتار قوس می شود. سیمی با این اضافات تمایل دارد با وقفه های کمتر و مخروط قوس متمرکزتری کار کند. مهره به طور مساوی در لبه ها خیس می شود. در کارهای حیاتی، مانند قطعات تحت فشار یا اتصالات ساختاری، این قوام با عیوب کمتر و سنگ زنی کمتر جواب می دهد. اضافات هزینه کمی دارند و بهبود کیفیت جوش به راحتی قابل مشاهده است.
پوشش ها و هسته های شار
پوشش مس روی سیم جامد
رسانایی و حفاظت در برابر خوردگی
سیم جوش جامد MIG اغلب دارای پوسته مسی نازکی است. پوشش دو کار را انجام می دهد. ابتدا مس الکتریسیته را به خوبی هدایت می کند، بنابراین جریان به آرامی از نوک تماس به سیم می گذرد. یک مسیر جریان ثابت، قوس را ثابت و مهره را ثابت نگه می دارد. دوم، لایه مس از فولاد زیر آن در برابر رطوبت در طول ذخیره سازی محافظت می کند. قرقره ای که ماه ها روی قفسه می نشیند به جای زنگ زدن روشن می ماند.
معایب و گزینه های بدون مس
پوشش مس محدودیت هایی دارد. لایه می تواند در داخل لاینر پوسته پوسته شود و مسیر تغذیه را مسدود کند. برخی از مغازهها نیز برای جوشهای خاص یا سطوح دود تمیزتر، روکش خالی را ترجیح میدهند. سیم بدون مس برای این موارد موجود است. را مقایسه سیم با پوشش مس در مقابل سیم بدون مس، مبادلات را مشخص می کند.
محتوای اصلی شار
اکسید کننده ها و سرباره سازها
سیم با هسته شار یک پرکننده پودری را در داخل یک لوله فولادی توخالی پنهان می کند. این مواد حاوی چهار گروه اصلی هستند. اکسید کننده ها اکسیژن را متصل می کنند و حباب های گاز را از حوضچه جوش دور نگه می دارند. تشکیل دهنده های سرباره به یک پوسته محافظ که مهره خنک کننده را می پوشاند ذوب می شوند. عوامل آلیاژی استحکام و شیمی رسوب را تنظیم می کنند. تثبیت کننده های قوس کمک می کنند قوس به راحتی شروع شود و به طور پیوسته بسوزد.
چگونه شار از جوش محافظت می کند
تفاوت اصلی بین انواع سیم در محافظ نهفته است. سیم جامد به گاز محافظ خارجی بستگی دارد که معمولاً ترکیبی از آرگون و دی اکسید کربن است که از طریق تفنگ تغذیه می شود. سیم شاردار محافظ خود را ایجاد می کند. شار می سوزد و گاز را در اطراف قوس آزاد می کند و پتوی سرباره در حین سرد شدن مهره را مهر و موم می کند. این ویژگی خود محافظ به اپراتورها اجازه میدهد در فضای باز جوشکاری کنند، جایی که باد ابرهای گازی را میبرد.
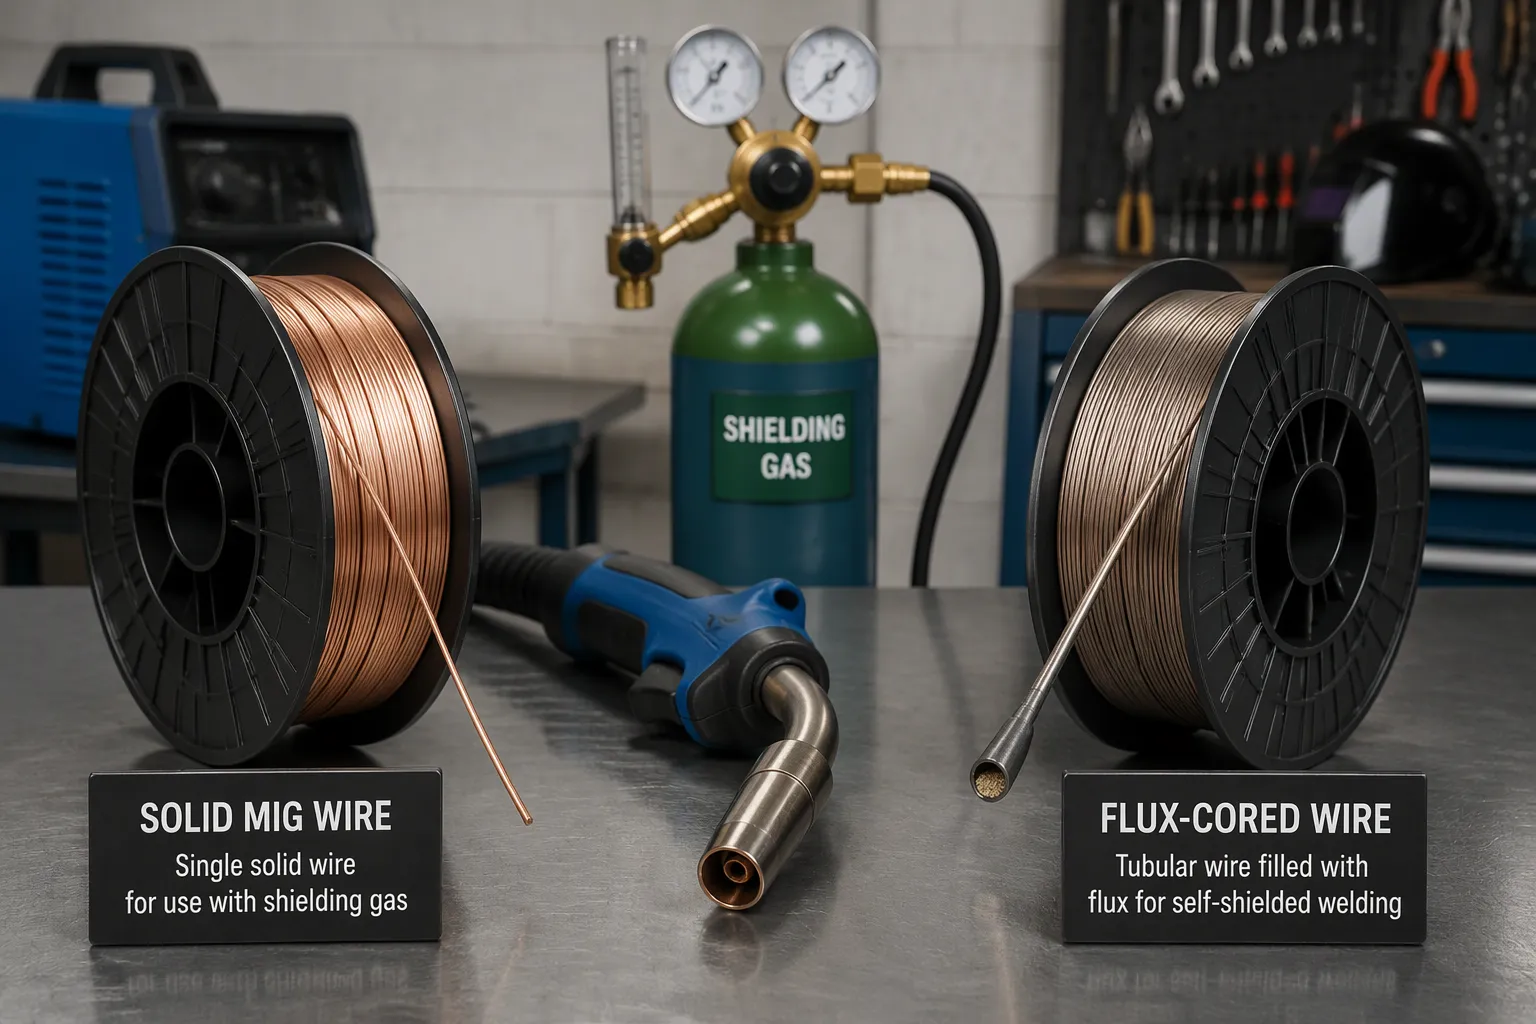
سیم جامد در مقابل سیم با هسته شار
سیم جامد در سمت چپ، سیم با هسته شار در سمت راست، با تنظیم گاز محافظ مورد استفاده توسط سیم جامد. تصویر از مقاله اصلی
سیم های قوس دار با هسته فلزی و زیردریایی نیز به عنوان دسته های اضافی وجود دارند، اما سیم های جامد و هسته شار بیشتر کارهای روزمره را پوشش می دهند.
ترکیب سیم جامد
سیم جامد یک رشته فلزی منفرد و یکنواخت است. هسته عناصر آلیاژی را در سراسر مقطع کامل خود حمل می کند و سطح ممکن است یک پوشش نازک مسی داشته باشد. هیچ چیز داخل سیم نمی نشیند. هر ذره محافظ باید از خارج از تفنگ باشد.
الزامات گاز محافظ
سیم جامد به یک گاز محافظ خارجی برای محافظت از حوضچه مذاب نیاز دارد. گاز از طریق تفنگ جریان می یابد و ابری را در اطراف قوس تشکیل می دهد. این ابر هوای اطراف را می راند که در غیر این صورت اکسیژن و نیتروژن را وارد جوش می کند. انتخاب های رایج عبارتند از مخلوط آرگون و دی اکسید کربن برای فولاد کربنی و مخلوط های غنی از آرگون برای ضد زنگ و آلومینیوم. نرخ جریان گاز مهم است. جریان بسیار کم استخر را در معرض دید قرار می دهد و جریان بیش از حد باعث ایجاد تلاطم می شود که هوا را به داخل جریان می کشد. اپراتورها نرخ را روی رگولاتور تنظیم می کنند و قبل از اجرای یک مهره آن را با یک فلومتر بررسی می کنند. خود گازها در زیر طبقه بندی می شوند EN ISO 14175 که گازها و مخلوط های گازی را برای جوشکاری ذوبی پوشش می دهد.
کاربردهای معمولی
سیم جامد متناسب با محل کار مغازه سرپوشیده است که در آن هوا آرام می ماند. بر روی ورق فلزی نازک، پانل های خودرو و مراحل ساخت تمیز می درخشد. سیم در سرعت های بالا به آرامی تغذیه می شود و اپراتور دید واضحی از اتصال پیدا می کند. هنگامی که مخلوط گاز مناسب در دسترس باشد، سیم جامد نیز برای کار ضد زنگ و آلومینیوم مناسب است. مغازه ای با عرضه گاز ثابت و شرایط کنترل شده در تمام طول روز نتایج ثابتی را از سیم جامد دریافت می کند.
ترکیب سیم با هسته شار
را محدوده سیم های شاردار با یک لوله فولادی توخالی بسته بندی شده با مواد معدنی و فلزات پودری شروع می شود. پر کردن حاوی مواد اکسید کننده، تشکیل دهنده سرباره، عوامل آلیاژی و تثبیت کننده های قوس است. این شیمی داخلی نحوه رفتار سیم در قوس را تغییر می دهد. سیم های شار برای فولاد نرم، فولاد کم آلیاژ، فولاد ضد زنگ و آلیاژهای نیکل در دسترس هستند، بنابراین این دسته طیف وسیعی از فلزات پایه را پوشش می دهد.
قابلیت های خود محافظ
شار در هنگام سوختن ابر گازی خود را تولید می کند. آن ابر از حوضچه جوش بدون هیچ سیلندر گاز خارجی محافظت می کند. سپس پتوی سرباره مهره خنک کننده را می پوشاند و آن را از هوا می بندد. این ویژگی خود محافظ به اپراتورها اجازه می دهد در فضای باز کار کنند، جایی که باد ابر گازی را از یک سیم جامد پراکنده می کند. برخی از سیمهای شاردار هنوز با کمک گاز کار میکنند و آن نسخهها روکش صافتری ارائه میدهند. نسخههای خود محافظ، ظاهر مهرهای را با قابل حمل بودن عوض میکنند. را مقایسه E71T-1 در مقابل ER70S-6 و مقایسه انگلیسی زبان، جفت یکسانی را برای مخاطبان مختلف پوشش می دهد.
کاربردهای معمولی
سیم با هسته شار متناسب با کار میدانی، فولاد سازه ای و صفحه سنگین است. فلز را به سرعت رسوب می کند و عمیقاً در بخش های ضخیم نفوذ می کند. سایت های بادخیز، تعمیرات در فضای باز، و مشاغل دور از منبع گاز همگی به نفع این سیم هستند. لایه سرباره از مهره در هنگام خنک شدن محافظت می کند که به جوش های چند پاسی بزرگ کمک می کند. اپراتورها به سادگی سرباره را بین پاس ها تراشه و برس می زنند. هر نوع سیم خانه ای دارد و شرایط شغلی معمولاً به خانه مناسب اشاره دارد.
دو نوع قرقره روزمره نشان می دهد که چگونه تفاوت ترکیب در قفسه ظاهر می شود.
سیم جوش MIG ER70S-6
سیم جامد با روکش مسی با سیلیکون و منگنز بالاتر برای کار در زنگزدگی سبک و مقیاس آسیاب.
فلز اصلی نقطه شروع را برای انتخاب سیم تعیین می کند. ترکیب سیم جامد باید با صفحه ای که به آن می پیوندد مطابقت داشته باشد. یک قطعه ضد زنگ 304 نیاز به سیم 308 لیتری دارد. یک قطعه آلومینیومی 6061 به خوبی با ER5356 جفت می شود. بسته به شرایط سطح، کار فولاد کربنی معمولاً روی ER70S-6 یا ER70S-3 قرار می گیرد. تطبیق نزدیک استحکام جوش و مقاومت در برابر خوردگی را در راستای فلز اطراف نگه می دارد.
سیم های شاردار در اینجا انعطاف پذیری بیشتری را ارائه می دهند. هسته شار آن حامل عوامل آلیاژی است که رسوب را تنظیم می کند، بنابراین یک خانواده سیم می تواند طیف وسیعی از فلزات پایه را پوشش دهد. سازنده ای که چندین گرید فولادی را در یک هفته جوش می دهد، ممکن است متوجه شود که سیم های شار موجودی را ساده می کند. سیم جامد به مغازه ای پاداش می دهد که نمرات را برای مطابقت با هر شغل ذخیره می کند.
مطابقت با محیط
شرایط داخلی، بیرونی و بادخیز
محل کار انتخاب را به همان اندازه فلز شکل می دهد. سیم جامد به یک ابر گاز محافظ خارجی بستگی دارد و نسیم آن ابر را در چند ثانیه پراکنده می کند. کار مغازه داخلی با هوای ثابت به خوبی با سیم جامد مطابقت دارد. کار در فضای باز در یک روز بادخیز به نفع سیم های خود محافظ با هسته شار است که محافظ گاز خود را در قوس ایجاد می کند.
آب و هوا نیز بر ذخیره سازی تأثیر می گذارد. سیم جامد با پوشش مسی در برابر رطوبت موجود در قفسه مقاومت می کند، که به مکان های مرطوب کمک می کند. اپراتورهایی که قرقرهها را برای پروژههای طولانی در فضای باز سفارش میدهند، باید در هر صورت برای ذخیرهسازی خشک برنامهریزی کنند. قرقره زنگ زده بد تغذیه می کند و بدتر جوش می دهد.
متعادل کردن عملکرد و هزینه
وقتی ترکیب پریمیوم نتیجه داد
قیمت سیم فقط یک خط در برگه هزینه است. درجه ممتاز که با پاشش کمتر کار می کند، باعث صرفه جویی در زمان آسیاب و ضایعات پرکننده می شود. سیمی که به آرامی تغذیه میشود، زمان از کار افتادن پرندگان و تغییرات نوک را کاهش میدهد. در اجراهای با حجم بالا، این پس انداز اغلب بیشتر از قیمت قرقره بالاتر است. در تعمیرات یکباره، یک گرید استاندارد معمولاً کار را با هزینه کمتر انجام می دهد.
خریدارانی که قیمت های عمده فروشی را مقایسه می کنند باید درجه، قطر و اندازه قرقره را با هم وزن کنند. محدوده عرضهکنندههای منتشر شده سیمهای ER70S-6، ER70S-3، ER70S-G، SG2/G3Si1، و SG3/G4Si1 را با استانداردهای AWS A5.18 و EN 440 پوشش میدهند. قطرها از 0.8 میلی متر تا 2.0 میلی متر، با قرقره های 0.5 کیلوگرم تا 250 کیلوگرم به همراه بسته های درام اجرا می شود. گزینه های آلیاژی بدون مس و سفارشی برای فرآیندهای خاص در دسترس هستند.
پیشینه تامین کننده یک بررسی جداگانه است. یکی از تولیدکنندگان مستقر در چین از سال 1999 سیم جوش را عرضه کرده است، گواهینامه ISO 9001 و گواهینامه CE را برای سیم خود ارائه می دهد و صادرات به بیش از 100 کشور در زمینه کشتی سازی، خودروسازی، مخازن تحت فشار و فولاد سازه ای را گزارش می دهد. خریداران میتوانند نمونهها و مدارک فنی را قبل از اولین سفارش درخواست کنند و بررسی کنند که این اسناد درجه دقیق سیم مورد نظر را پوشش میدهند. طبقه بندی الکترود سیم برای فولادهای غیر آلیاژی و ریز دانه پوشش داده شده است EN ISO 14341.
نتیجه گیری
سیم جوش MIG دارای سه قسمت است: یک هسته فلزی پایه، افزودنی های آلیاژی کوچک و یک پوشش یا هسته شار. هر قسمت نحوه رفتار سیم در قوس را شکل می دهد. هسته قدرت و شیمی را تنظیم می کند. عناصر آلیاژی ثبات قوس و ظاهر مهره را کنترل می کنند. پوشش یا هسته شار از حوضچه مذاب محافظت می کند و پاشش را کاهش می دهد. آنها با هم استحکام جوش و کیفیت پایان را تعیین می کنند.
تطبیق آن ترکیب با فلز اصلی و شرایط کار، تصمیم کلیدی برای هر سازنده باقی می ماند. الف سوالات متداول سیم جوش می تواند به سوالات رایج قبل از انجام اولین سفارش پاسخ دهد.
برای تأیید مشخصات سیم آماده هستید؟
فلز پایه، فرآیند و اندازه قرقره مورد نیاز خود را برای دریافت گزینههای درجه، دادههای فنی و قیمتگذاری ارسال کنید.
برچسب کار سیم را مشخص می کند. 'ER' به معنای میله الکترود، '70' به معنی استحکام کششی جوش به 70000 psi است و 'S' به معنای سیم جامد است. عدد نهایی محتوای دی اکسید کننده را نشان می دهد، بنابراین ER70S-6 سیلیکون و منگنز بیشتری نسبت به ER70S-3 حمل می کند.
آیا یک نوع سیم می تواند هر فلز را جوش دهد؟
خیر. فولاد کربن، فولاد ضد زنگ و آلومینیوم هر کدام به یک پرکننده منطبق نیاز دارند. یک قطعه ضد زنگ 304 به سیم 308 لیتری نیاز دارد و یک قطعه آلومینیومی 6061 با ER5356 جفت می شود. استفاده از درجه نامناسب باعث تضعیف اتصال یا ایجاد خوردگی در درز می شود.
چرا سیم جامد به گاز محافظ نیاز دارد؟
سیم جامد هیچ حفاظت داخلی ندارد. یک ابر گاز خارجی که از طریق تفنگ تغذیه می شود، هوا را از حوضچه مذاب دور می کند. بدون آن ابر، اکسیژن و نیتروژن وارد جوش شده و باعث ایجاد تخلخل می شود. سیم شاردار از سیلندر عبور می کند زیرا هسته آن گاز خود را تولید می کند.
پوشش مسی روی سیم جامد چه کاری انجام می دهد؟
پوست مس دو کار را انجام می دهد. جریان را به آرامی از نوک تماس به سیم هدایت می کند که قوس را ثابت نگه می دارد. همچنین در هنگام ذخیره سازی از فولاد در برابر رطوبت محافظت می کند. گزینههای بدون مس برای مغازههایی وجود دارد که روکش خالی را ترجیح میدهند.
آیا سیم فلاکس از سیم جامد قوی تر است؟
هیچ کدام از این دو نوع به تنهایی برنده نمی شوند. سیم با هسته شار فلز را به سرعت رسوب می دهد و عمیقاً روی صفحه ضخیم نفوذ می کند که برای کار ساختاری مناسب است. سیم جامد دانه های تمیزی را روی ورقه نازک می دهد و در داخل خانه می درخشد. شرایط شغلی معمولاً به انتخاب درست اشاره دارد.
چگونه یک جوشکار قطر سیم مناسب را انتخاب می کند؟
ورق نازک از قطر کمتری برخوردار است که گرمای ورودی را کم نگه می دارد و سوختگی را محدود می کند. صفحه ضخیم برای رسوب سریعتر قطر بیشتری می گیرد. محدوده آمپر دستگاه و طراحی مفصل نیز این تماس را شکل می دهد. قطر سیم MIG معمولاً از 0.8 میلی متر تا 2.0 میلی متر است.
آیا ترکیب سیم بر پاشش تأثیر می گذارد؟
بله. سطوح اکسید کننده، کیفیت پوشش و تعادل آلیاژی همگی نحوه رفتار استخر را شکل می دهند. سیم منطبق با فلز اصلی با قوس ثابت تر و پاشش کمتر اجرا می شود. شیمی ناهماهنگ اغلب به معنای آسیاب و دوباره کاری اضافی است.
چه زمانی یک خریدار باید درجه ممتاز را انتخاب کند؟
سیم ممتاز پاداش اجراهای با حجم بالا. تغذیه نرم تر و پاشش کمتر زمان خرابی و زمان آسیاب را کاهش می دهد و این صرفه جویی اغلب بیشتر از قیمت قرقره بالاتر است. تعمیرات یکباره معمولاً با درجه استاندارد با هزینه کمتر به خوبی انجام می شود.
یادداشتهای داده: توضیحات ER70S-6 و ER70S-3، جفتهای درجه به فلز پایه و محدوده قطر 0.8 تا 2.0 میلیمتر از مقاله اصلی آمده است. ارقام اختصاصی تامین کننده - از سال 1999، گواهینامه ISO 9001 و CE، صادرات به بیش از 100 کشور - در صفحه اصلی سازنده و درباره صفحات ذکر شده است و در اینجا به عنوان پیشینه گزارش شده توسط سازنده ارائه می شود، نه به عنوان ادعای عملکرد.
یادداشتهای تصویر: سه تصویر از مقاله اصلی حفظ شدند زیرا برچسبهای قابل مشاهده آنها با درجهها و انواع سیمهای مورد بحث مطابقت دارد و هیچ گواهی ساختگی یا داده آزمایشی در آنها ظاهر نمیشود.
پیوندهای داخلی: همه نه پیوند اصلی به asweld.com حفظ میشوند، با متن لنگر مطابق با صفحهای که هر پیوند باز میشود. چهار پیوند اصلی از مسیرهای محلی غیر انگلیسی استفاده کردند. آن URL ها دست نخورده نگه داشته می شوند و معادل های انگلیسی در کنار جایی که ارزش افزوده دارند فهرست می شوند.
منتشر شده توسط SANZHONG WELD، Changzhou، Jiangsu، چین.
 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Dansk
 اردو
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Български
 Kurdî
 Кыргызча