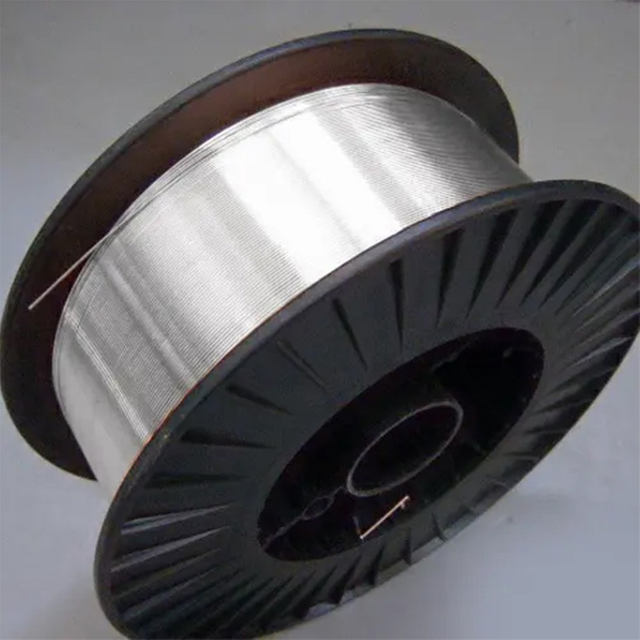
ER316L Stainless Steel Welding Wire Features
ER316L GMAW (MIG) welding alloy welding pola zengarnegir mig welding wire
Ji bo welding alloyên bingehîn ên ku bi germê têne dermankirin hatine çêkirin
Xala helînê ya bilindtir û şilbûna zêde
Ji bo karûbarê germahiya bilindkirî ya domdar maqûl e
Hemî pozîsyon, welding xwarê vertical vedihewîne
Grey - rengê spî (post anodized).
Standard : AWS A 5.9 YB/T5092 |
Kombûna Kîmyayî % |
C |
Mn |
Si |
Cr |
Ni |
P |
S |
Mo |
Cu |
Sinif ER316L |
≤ 0.03 |
1.0-2.5 |
0,3 - 0,65 |
18-20 |
11-14 |
≤0.03 |
≤0.03 |
2 – 3 |
≤0.75 |
ER316L Stainless Steel Welding Wire
![]() ER316L Steel Welding Wire.pdf
ER316L Stainless Steel Welding Wire Specifications
Awa |
Kulîlk (MIG) |
Tube (TIG) |
Specification ( MM ) |
0.8、0.9、1.0、1.2、1.6、2.0 |
1.6、2.0、2.4、3.2、4.0、5.0 |
Pakêt |
S100/1kg S200/5kg S270,S300/15kg-20kg |
5kg / box 10kg / dirêjahiya box: 1000MM |
Taybetmendiyên Mekanîkî |
Hêza Tensile Mpa |
Dirêjbûn piştî şikestin A ( % ) |
≥ 490 |
≥ 30 |
Diameter ( MM ) |
0.8 |
1.0 |
1.2 |
1.6 |
2.0 |
2.5 |
3.2 |
Niha ( A ) |
70-150 |
100-200 |
140 ~ 220 |
50-100 |
100-200 |
200-300 |
300-400 |
ER316L Stainless Steel Welding Wire video
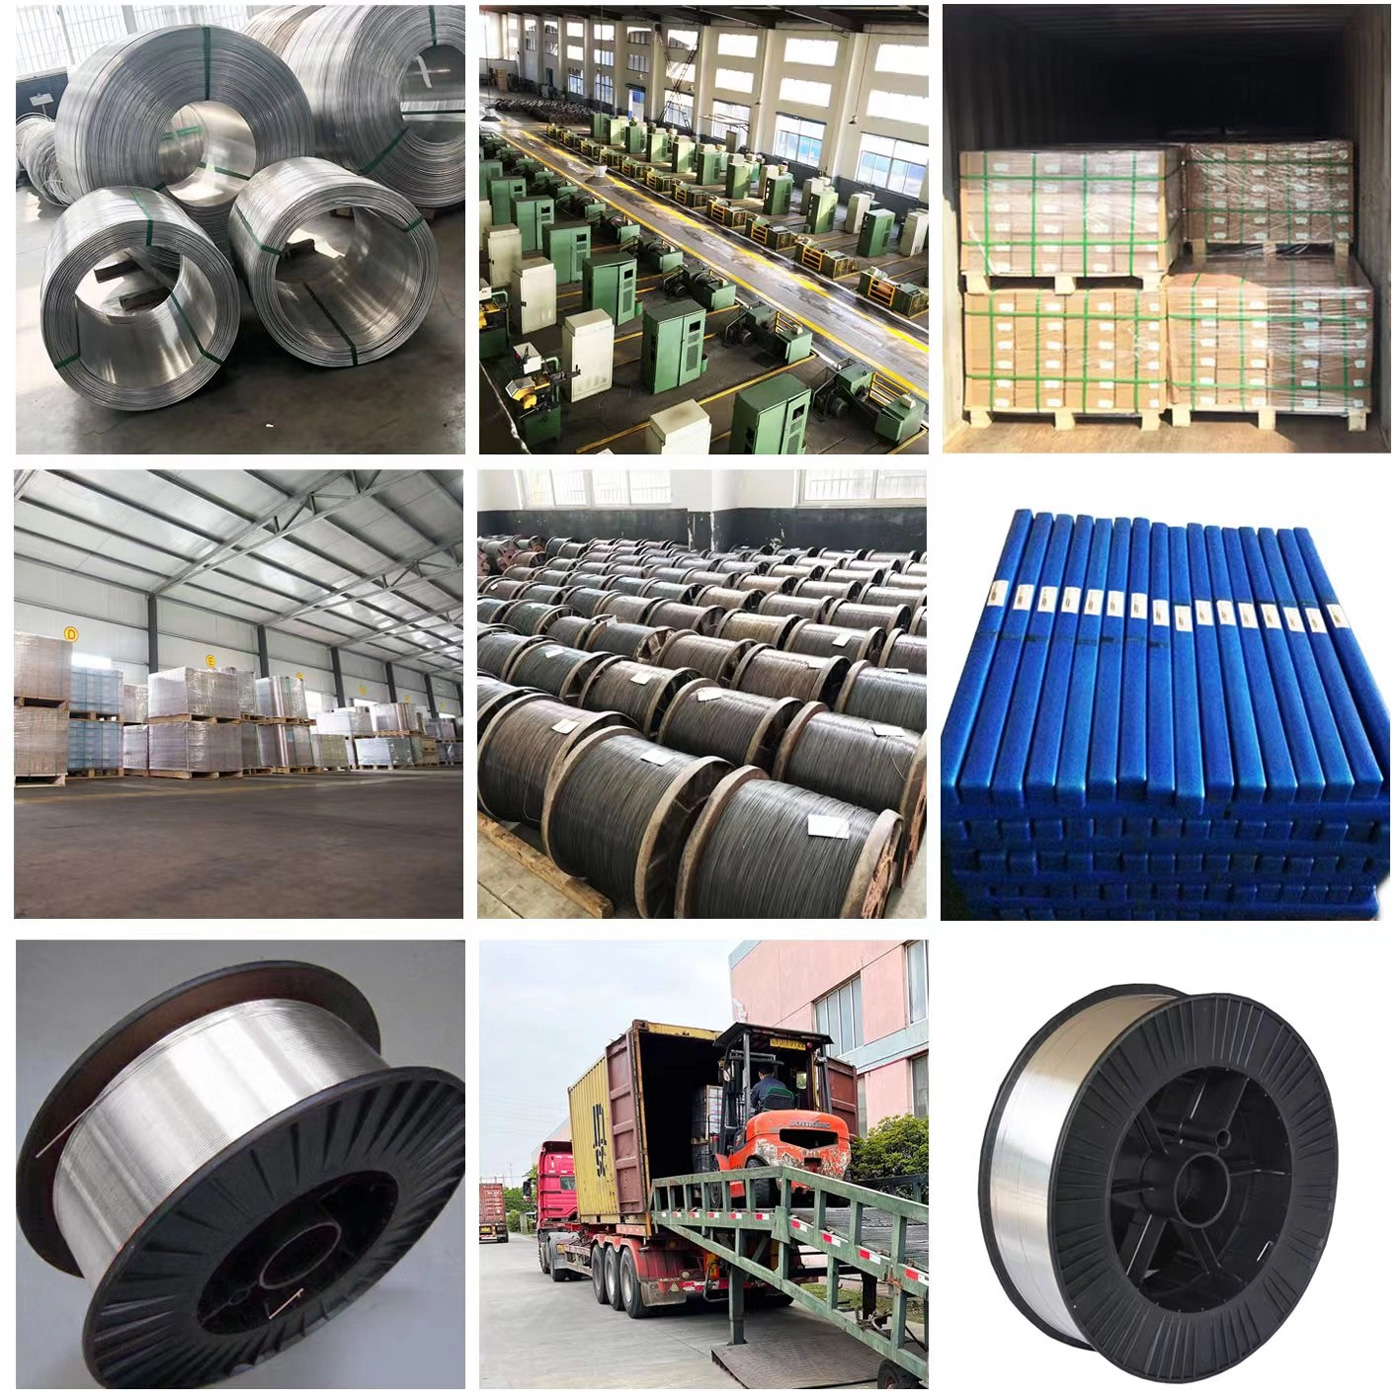
ER316L Stainless Steel Welding Wire Factory Show

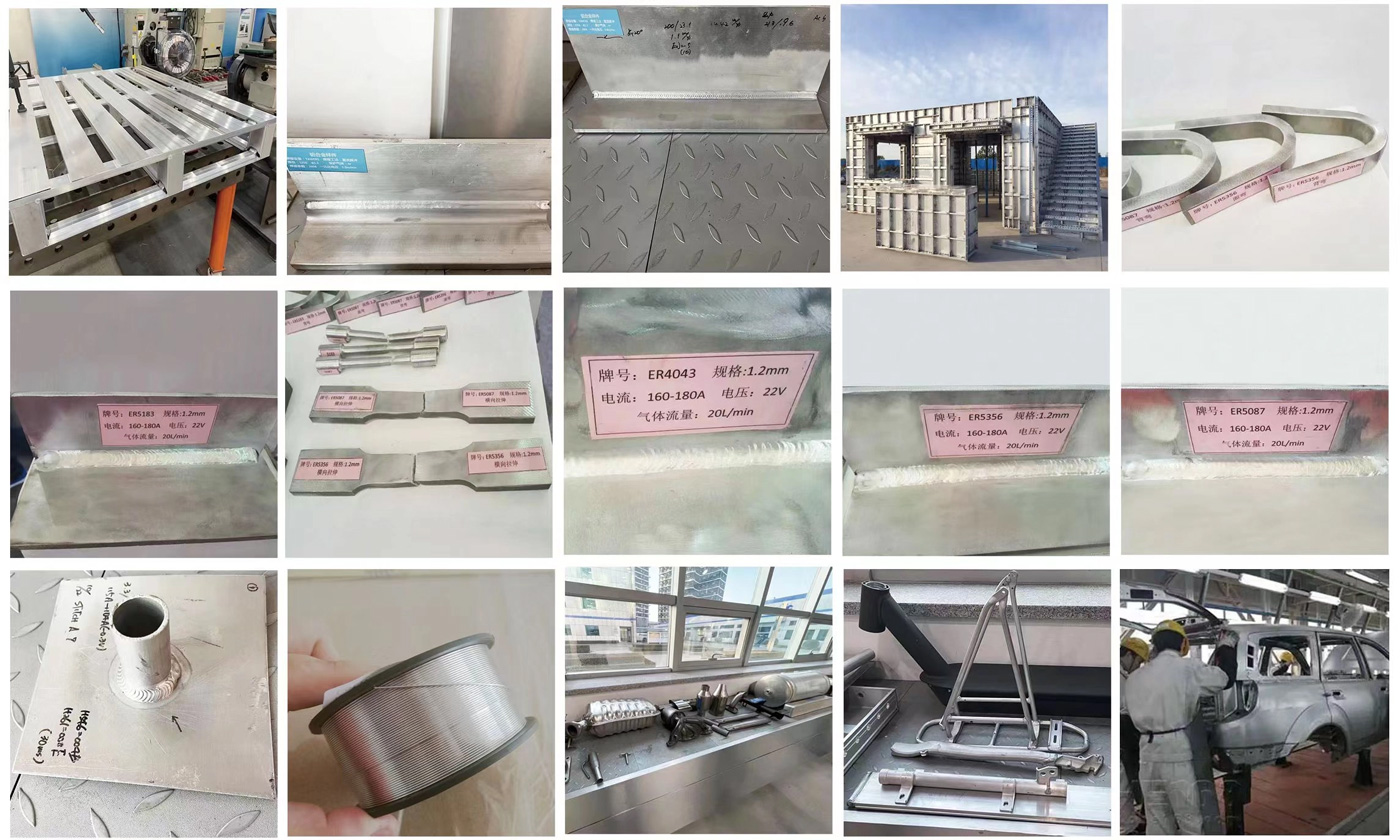
Serlêdana Wire Welding ER316L Stainless Steel
ER316L têla pola zengarnegir di welding pola zengarnegir de di pîşesaziya kîmyewî de, wek AIS316, SUS316, tê bikar anîn. Di heman demê de ew dikare ji bo welding pola kromî ya bilind û pola cûda bêyî dermankirina germê piştî welding were bikar anîn. Welding 18Cr-12Ni-Mo2 pola zengarnegir a ultra-kêm karbonê xwedan pêvajoya weldingê ya baş û berxwedana baş a li hember korozyona intergranular e.

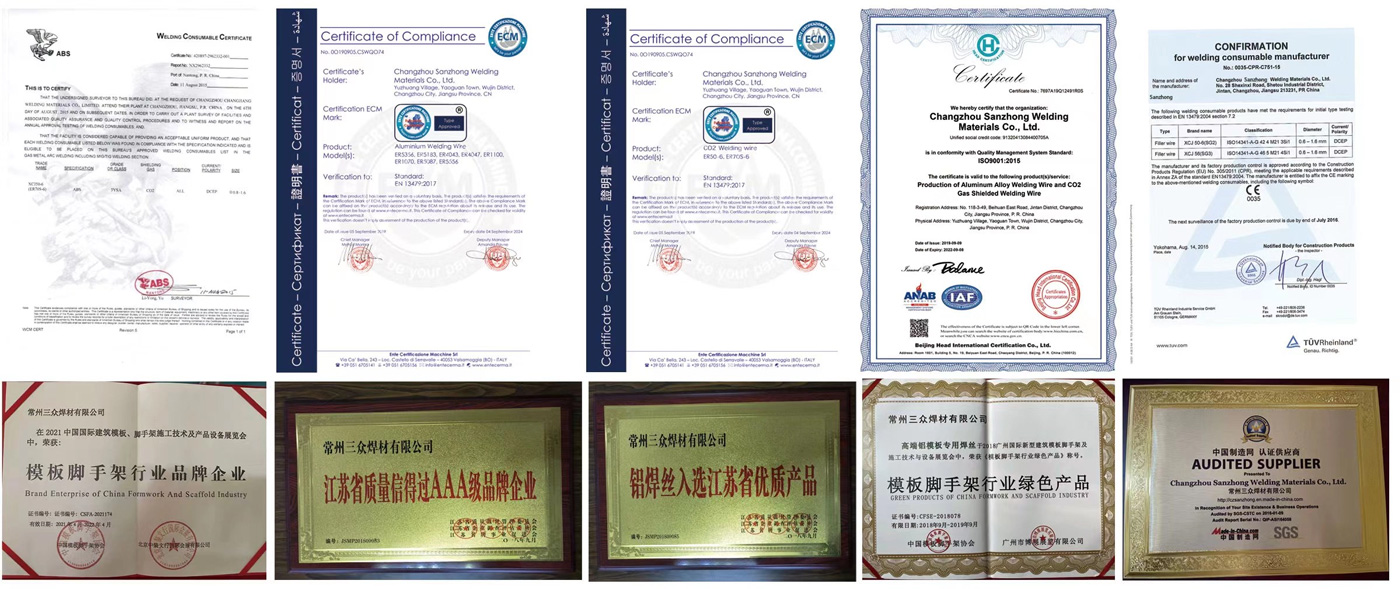
ER316L Stainless Steel Welding Wire Certification

ER316L Stainless Steel Welding Wire TU ÇI DIBIN
ER316L Têlê Welding Pola zengarnegir/ Mig têl welding pola zengarnegir
Têlê welding mig pola zengarnegir Hilbijêre Mezinahiya li mm: 0,8 mm / 0,9 mm / 1,0 mm / 1,2 mm / 1,6 mm
Têla xweya pola zengarnegir a welding hilbijêrin Mezinahî bi înç: 0,030 / 0,035 / 0,040 / 0,045/ 3/16 - 3/64
Têla weldingê ya pola zengarnegir hilbijêrin Giraniya xwe (Pakêt): 0.5kg / 2kg / 7kg
Welding firçeya têla pola zengarnegir Hilbijêre Mezinahî: 1,2mm/ 1,6mm/ 2,0mm/ 2,4mm/ 3,2mm/ 4,0mm
Têlên xweya welding polayê zengarnegir hilbijêrin Giraniya (Pakêt): 5kg / 10kg / 1LB / 2LB / 4,5LB / 20LB
ER316L Stainless Steel Welding Wire zanîn
polayê zengarnegir tig welding wire Winding Requirements
Metalê dagirtî dê were birîn da ku biqelişe. pêlên tûj.an jî kelijandin çênabin ku metala dagîrker azad bihêle ku bêsînor bihêle. Divê dawiya derve ya metala dagirtî (dawiya ku tê de welandin pê dest pê bike) were nas kirin da ku ew bi hêsanî were cîh kirin û ji bo ku neqelişe were girtin.
Avêtin û helika hemî metala dagirtî ya di kulm û çîçekan de dê wusa be ku metala dagirtî di alavên otomatîk û nîvotomatîk de bi rengek bênavber tê xwarin.
Çêbûn û helika metala dagirtî ya xêzkirî ya li ser 4 în.[100mm] kevroşk divê wisa be ku nimûneyek têra xwe dirêj e ku yek lûle çêbike, dema ku ji kelikê were qut kirin û bêsînor li ser rûxeyek guncan were danîn, dê jêrîn bike:
1. Çêlekek ne kêmtir ji 2,5 in.[65 mm] û ne jî ji 15 in [380 mm] di bejê de ava bikin
2. Li her deverekê ji 1/2 între [13 mm] zêdetir rabin ser rûxara hev.
polayê zengarnegir welding wire chart Filler Metal Nasname
Agahdariya hilberê û agahdariya tedbîrê ya ku di Xala 17-an de Nîşankirina Pakêtan de tê xwestin, dê li ser her kulîlk û her qulikê jî xuya bibe.
Pêdivî ye ku her çîpek dagirtî ya tazî bi domdarî bi nasnameya ku ji celebê hilberê yekta ya çêker an peydaker re were şopandin were nîşankirin. Rêbazên guncav ên nasnameyê dikarin morkirin, xêzkirin, emilandin, nişankirina nîşankirina ala, an kodkirina rengîn bin. (Heke kodkirina rengan were bikar anîn, bijartina reng di navbera dabînker û kiryarê de li gorî lihevkirinek be û reng li ser pakêtê were destnîşankirin.) Dema ku navdêra dabeşkirina AWS were bikar anîn, dibe ku 'ER' ji bo nimûne 'ER' ji bo nimûne '3' ji bo senifandina rengan be. ER308L. Nasnameya pêvek dê wekî ku di navbera kirrîner û dabînker de li hev hatî kirin be
pola welding bi têl zengarnegir Packaging
Pêdivî ye ku metala dagirtî bi guncan were pak kirin da ku li hember zirarê di dema barkirin û hilanînê de di bin şert û mercên normal de were parastin.
Agahdariya hilberê jêrîn (wekî herî kêm têl welding aluminum-ê germahiya nizm)
divê bi awayekî xwenda were nîşankirin da ku ji derveyî her pakêtek yekîneyê xuya bibe:
(1) Danasîna AWS û navnîşa dabeşkirinê (sala hejmarê dibe ku têla çêtirîn ji bo welding aluminium were derxistin)
(2) Navê dabînker û navnîşa bazirganiyê
(3) Mezinahî û giraniya net
(4) Gelek, kontrol, an hejmara germê
ER316L Stainless Steel Welding Wire HIŞYARÎ
Pêdivî ye ku rûn, ax û rustê li ser weldingê ya zengarnegir bi rûbera têl pola nerm berî welding were rakirin. Pêdivî ye ku nepaqijiyên rûyê wekî rûn, rûn û av bi baldarî li cîhê weldingê bêne rakirin, da ku di dema weldingê de nehêle qulik, şikestin û hwd. Rûyê xêzikê û derdora wê divê bi birûskek metalîkî were şûştin.
Ji bo ku hûn taybetmendiyên mekanîkî yên baş ên deryaya weldingê bistînin, pêşniyar bikin ku gaza Ar + 2%O2 biparêzin û rêjeya herikîna gazê ya mertal 20-25 L/min ji bo têla welding pola bêgaz biparêzin. Ji bo welding TIG, pêşniyar dikin ku gazê Ar paqij biparêzin û rêjeya herikîna gazê ya mertal 8-15 L/min, dirêjahiya arkê 1~3 mm; sînorê leza bayê ≤ 1.0m/s, parastina argonê li pişta qada welding.
Di pêvajoya bingehîn a herikîna têla welding pola zengarnegir de, enerjiya xeta welding rasterast bandorê li taybetmendiyên mekanîkî û berxwedana şikestê ya metala weldê dike, û divê bêtir bal were kişandin.
Rêbazên welding, şert û taybetmendiyên jorîn tenê ji bo referansê ne. Berî ku welding pola zengarnegir bi têla pola nerm ji bo weldinga hilberê fermî bikar bînin, pêdivî ye ku bikarhêner li gorî taybetmendiyên xweya welding pêvajoya welding binirxînin.
ER316L Stainless Steel Welding Wire FAQ
Mig welding wire polayê zengarnegir 10 marqeya navdar kîjan fabrîqe ne?
1:sanzhong, 2: giant, 3:safra, 4:Hobart, 5:SAF, 6:ALCOTEC, 7:INDALCO, 8:HYUNDAI, 9:Oxford, 10:pira zêrîn
Pêşkêşkar û kargehên bingehîn ên têl welding pola zengarnegir li welatên mîna?
Çîn, Amerîka, Brezîlya, Îngilîstan, Rûsya, Polonya, Hindistan, Pakistan, Zelanda Nû, Kore, Avustralya, Dubai, Tirkiye, Endonezya, UAE.
polayê zengarnegir mig welding wire çend cureyên hene?
ER304,ER307Si,ER308,ER308L,ER308LSi, ER309,ER309L,ER309LSi,ER310,ER316,ER316L,ER316LSi,ER321,ER347,ER410,
ER430,ER2209,317l
Meriv çawa têlê pola zengarnegir a welding mig bêgaz hildibijêre? An jî çi celeb têla dagirtinê ji bo welding pola zengarnegir çi celeb têl çêtirîn e?
Dibe ku her du nîşangirên pêşîn 'ER' bin ji bo têlên zexm ên ku dikarin wekî elektrod an rodsor werin bikar anîn ew 'EC' ji bo têlên binavkirî an xêzkirî yên pêkhatî bin; an jî ew dikarin 'EQ' bin ji bo elektrodên tîrêjê.
Hejmara sê-an-çar-hejmar, wekî 308 di ER308 de, pêkhateya kîmyewî ya binavkirî ya metala dagirtî destnîşan dike.
ER307. Pêkhatina binavkirî(wt.%) ya vê dabeşkirinê 21 Cr.9.5Ni.4 Mn.1 Mo.Metalên dagirtî ye.
ER308Pêksaziya binavkirî (wt.%) ya vê dabeşkirinê 21 Cr10 Ni ye. Taybetmendiyên bazirganî pir caran ji bo welding metalên bingehîn ên pêkhateyên wekhev, bi taybetî, Tîpa 304, têne bikar anîn.
ER308Si.Ev tesnîfkirin heman ER308 e ji bilî naveroka siliconê bilindtir.
ER308H.Ev tesnîfkirin heman ER308 e.ji bilî ku naveroka karbonê ya destûr ji bo welding metala bingehîn 304H tê bikar anîn.
ER308L.Ev tesnîfkirin eynî wek ER308 e, ji bilî naveroka karbonê. Karbona kêm, di germahiyên bilind de ji ya alloyeyên niobium-îstiqrarkirî an Tîpa 308H kêmtir e.
ER308LMo.Ev tesnîfkirin ji bo welding ASTM CF3M kavilên pola zengarnegir tê bikar anîn û metala bingehîn bi ER316L re tê xwestin.
ER309. Pêkhatina binavkirî(wt.%) ya vê dabeşkirinê 24 Cr13 Ni. Metalên dagirtî ye.
304 û metalên bingehîn ên mîna wan ên ku şert û mercên korozyonê yên giran hene ku hewcedariya metala weldê ya alûya bilindtir heye.
ER309Si.Ev dabeşkirin wekî ER309 e, ji bilî naveroka siliconê bilindtir.
ER309L.Ev dabeşkirin wekî ER39 e, ji bilî naveroka karbonê.
ER309LS.Ev dabeşkirin heman ER309Lexcent e ji bo naveroka silîkonê ya bilind.
ER309Mo.Ev tesnîfkirin heman ER309 e ji bilî lêzêdekirina ji sedî 2.0 ji sedî 3.0.
ER310. Pêkhateya binavkirî(wt.%) ya vê dabeşkirinê 26,5 Cr, 21 Ni ye. Metala dagirtî ya vê dabeşkirinê pir caran ji bo welandina metalên bingehîn ên pêkhateya wekhev tê bikar anîn.
ER312. Pêkhateya binavkirî (wt.%) ya vê dabeşkirinê 30 Cr, 9 Ni ye. Metala Filler ya vê dabeşkirinê di destpêkê de ji bo welandina alloyên avêtinê yên bi pêkhateya wekhev hatî çêkirin.
Dema ku sê faktorên jêrîn bi hev re hebin, metalê weldê ER316 dibe ku çêbibe:
Hebûna tevnek domdar an nîvberdewam a ferrîtê di mîkrostruktura metala weldê de
ER316Si.Ev dabeşkirin wekî ER316 e, ji bilî naveroka siliconê bilindtir.
ER316H. Ev metala dagirtî wekî ER316 e, ji bilî karbona destûr.
ER316L.Ev dabeşkirin wek ER316 e.ji bilî naveroka karbonê.
ER316LSi.Ev dabeşkirin wekî ER316L ye ji bilî naveroka siliconê bilindtir.
ER317. Pêkhatina navî (wt.%) ya vê dabeşkirinê 19,5 Cr14 Ni3,5 Mo ye, ji ER316 bilindtir e.
ER317LEv dabeşkirin wekî ER317 e ji bilî naveroka karbonê.
ER318Ev pêkhate bi ER316 re wekhev e, ji bilî lêzêdekirina niobium.
ER321Pêksaziya navî(wt.%) ya vê dabeşkirinê 19,5 Cr.9,5 Ni bi tîtanyûmê pêvekirî ye. Tîtanyûm di Tîpa 347 de wek nîobiumê tevdigere.
ER347. Pêkhatina navî (wt.%) ya vê dabeşkirinê 20 Cr, 10 Ni ye, ku Nb wekî stabîlîzker tê zêdekirin.
ER347Si.Ev dabeşkirin wekî ER347 e, ji bilî naveroka siliconê bilindtir.
ER409.Ev 12 Cr alloy (wt.%) ji materyalê Tvpe 410 cuda ye ji ber ku ew mîkrosaziyek ferritic heye.
ER410.Ev 12 Cralloy(wt.%) polayê hişkbûna hewayê ye.
ER410NiMo. Pêkhatina binavkirî(wt.%) ya vê dabeşkirinê 12 Cr4.5 Ni.0.55 Mo ye.
ER430. Ev alewazek 16 Cr(wt.%) ye. Pêkhatî bi peydakirina kromê têra xwe hevseng e da ku ji bo sepanên adetî berxwedana korozyonê têr bide.
ER439.Ev 18 Cr(wt.%) alloyek ku bi titanium re stabîl dibe ye.