| Composition | chimique | |||||||||
|---|---|---|---|---|---|---|---|---|---|---|
| AWS A5.1 | AWS A5.1M | C | Mn | Si | P | S | Ni | Cr | Mo | V |
| E6011 E6013 |
E4311 E4313 |
≤0,20 | ≤1,20 | ≤1,00 | … | … | ≤0,30 | ≤0,20 | ≤0,30 | ≤0,08 |
| E7016 E7018 |
E4916 E4918 |
≤0,15 | ≤1,60 | ≤0,75 | ≤0,035 | ≤0,035 | ≤0,30 | ≤0,20 | ≤0,30 | ≤0,08 |
| E7018M | E4918M | ≤0,12 | 0,40~1,60 | ≤0,80 | ≤0,030 | ≤0,020 | ≤0,25 | ≤0,15 | ≤0,35 | ≤0,05 |
| E308-16 E308L-16 |
E308-17 E308L-17 |
≤0,08 ≤0,04 |
0,50~2,50 | ≤1,00 | ≤0,04 | ≤0,03 | 9,0 ~ 11,0 | 18,0 ~ 21,0 | ≤0,75 | Cu≤0,75 |
| E309-16 E309L-16 |
E309-17 E316-17 |
≤0,15 ≤0,04 |
0,50~2,50 | ≤1,00 | ≤0,04 | ≤0,03 | 12,0 ~ 14,0 | 22,0 ~ 25,0 | ≤0,75 | Cu≤0,75 |
| E316-16 E316-16 |
E316L-17 E309L-17 |
≤0,08 | 0,50~2,50 | ≤1,00 | ≤0,04 | ≤0,03 | 11,0 ~ 14,0 | 17,0 ~ 20,0 | 2.0~3.0 | Cu≤0,75 |
| ≤0,04 | ||||||||||
| E312-16 | E312-17 | ≤0,15 | 0,50~2,50 | ≤1,00 | ≤0,04 | ≤0,03 | 8,0 ~ 10,5 | 28,0 ~ 32,0 | ≤0,75 | Cu≤0,75 |
| Remarque : composants E7016 et E7018 de Mn+Ni+Cr+Mo+V≤1,75 ; Interprétation du code des électrodes en acier inoxydable. |
||||||||||
| Exemple d'interprétation : E308-X(X)[E308-15/E308-16/E308-17/E308-26], le code préfixe est divisé en -1/-2/-4, représentant la position de soudage ; le code suffixe est divisé en -5/-6/-7, dans lequel 5 représente l'alcalinité, 6 représente le rutile et 7 représente le type d'acide titanique. | ||||||||||
| du type | Propriétés mécaniques | ||||||
|---|---|---|---|---|---|---|---|
| AWS A5.1 | AWS A5.1M | Résistance à la traction Mpa | Limite d'élasticité Mpa | Allongement A(%) | Valeur d'impact |
Radiographie | |
| KV2(J)-45℃ | KV2(J)-30℃ | ||||||
| E6011 |
E4311 |
≥430 |
≥330 |
≥22 | … |
≥27 | Deuxième année |
| E6013 | E4313 | ≥430 | ≥330 | ≥17 | … | … | |
| E7016 | E4916 | ≥490 | ≥400 | ≥22 | ≥27 | ≥27 | Première année |
| E7018 | E4918 | ≥490 | ≥400 | ≥22 | ≥27 | ≥27 | |
| E7018M | E4918M | Normale≥490 | 370~500 |
≥24 | … |
≥67 | |
| 2,4 mm/370 ~ 530 | |||||||
| E308-XX E308L-XX |
≥550 |
≥30 | |||||
| ≥520 | |||||||
| E309-XX | ≥550 | ||||||
| E309L-XX | ≥520 | ||||||
| E316-XX | ≥520 | ||||||
| E316L-XX | ≥490 | ||||||
| E312-XX | ≥660 | ≥22 | |||||
| Remarque : E6011 n'a pas d'exigences particulières concernant le four de conservation de la chaleur et le séchage. Température ambiante : 20 ~ 40 ℃ ; L'exigence du four de conservation de la chaleur E6013 est supérieure à la température ambiante [10℃~20℃] ; Le séchage nécessite un séchage d'au moins 1 heure à 120 ℃ ~ 150 ℃ ; Exigences E7016/E7018/E7018M pour le four de conservation de la chaleur et le séchage : Température ambiante : [30℃~140℃] ; Le séchage nécessite un séchage d'au moins 1 à 2 heures à 260 ℃ ~ 425 ℃. |
|||||||
Les deux premiers désignations peuvent être « ER » pour les fils pleins pouvant être utilisés comme électrodes ou tiges, ou elles peuvent être « EC » pour les fils fourrés ou toronnés composites ; ou elles peuvent être « EQ » pour les électrodes en bande.
Le nombre à trois ou quatre chiffres, tel que 308 dans ER308, désigne la composition chimique nominale du métal d'apport.
ER307.La composition nominale (% en poids) de cette classification est de 21 Cr.9.5Ni.4 Mn.1 Mo.Métaux d'apport.
ER308La composition nominale (% en poids) de cette classification est 21 Cr10 Ni. Les spécifications commerciales sont le plus souvent utilisées pour souder des métaux de base de composition similaire, en particulier le type 304.
ER308Si. Cette classification est la même que celle de ER308, à l'exception de la teneur plus élevée en silicium.
ER308H.Cette classification est la même que ER308, sauf que la teneur en carbone autorisée est utilisée pour le soudage du métal de base 304H.
ER308L.Cette classification est la même que celle du ER308, à l'exception de la teneur en carbone. La faible teneur en carbone est inférieure à celle des alliages stabilisés au niobium ou du type 308H à des températures élevées.
ER308LMo.Cette classification est utilisée pour le soudage des pièces moulées en acier inoxydable ASTM CF3M et correspond au métal de base avec ER316L souhaité.
ER309.La composition nominale (% en poids) de cette classification est de 24 Cr13 Ni.Métaux d'apport.
304 et métaux de base similaires où des conditions de corrosion sévères existent nécessitant un alliage de métal soudé plus élevé.
ER309Si. Cette classification est la même que celle du ER309, sauf pour une teneur plus élevée en silicium.
ER309L. Cette classification est la même que celle du ER39, à l'exception de la teneur en carbone.
ER309LS. Cette classification est la même que celle de ER309Lexcent pour une teneur plus élevée en silicium.
ER309Mo. Cette classification est la même que celle de ER309, à l'exception de l'ajout de 2,0 pour cent à 3,0 pour cent.
ER310. La composition nominale (% en poids) de cette classification est de 26,5 Cr, 21 Ni. Le métal d'apport de cette classification est le plus souvent utilisé pour souder des métaux de base de composition similaire.
ER312.La composition nominale (% en poids) de cette classification est de 30 Cr, 9 Ni. Le métal d'apport de cette classification a été initialement conçu pour souder des alliages coulés de composition similaire.
Le métal fondu ER316 peut apparaître lorsque les trois facteurs suivants coexistent :
La présence d'un réseau continu ou semi-continu de ferrite dans la microstructure du métal fondu
ER316Si. Cette classification est la même que celle du ER316, à l'exception de la teneur plus élevée en silicium.
ER316H. Ce métal d'apport est le même que le ER316, sauf que le carbone autorisé.
ER316L. Cette classification est la même que celle du ER316, sauf pour la teneur en carbone.
ER316LSi. Cette classification est la même que celle du ER316L, à l'exception de la teneur plus élevée en silicium.
ER317.La composition nominale (% en poids) de cette classification est de 19,5 Cr14 Ni3,5 Mo, supérieure à ER316.
ER317LCette classification est la même que ER317sauf pour la teneur en carbone.
ER318Cette composition est identique à ER316, à l'exception de l'ajout de niobium.
ER321La composition nominale (% en poids) de cette classification est de 19,5 Cr.9,5 Ni avec du titane ajouté. Le titane agit de la même manière que le niobium dans le type 347.
ER347. La composition nominale (% en poids) de cette classification est de 20 Cr, 10 Ni, avec Nb ajouté comme stabilisant.
ER347Si. Cette classification est la même que celle du ER347, à l'exception de la teneur plus élevée en silicium.
ER409.Cet alliage 12 Cr (% en poids) diffère du matériau Tvpe 410 car il possède une microstructure ferritique.
ER410.Ce Cralloy 12 (% en poids) est un acier durcissant à l'air.
ER410NiMo. La composition nominale (% en poids) de cette classification est 12 Cr4,5 Ni.0,55 Mo.
ER430. Il s'agit d'un alliage de 16 Cr (en poids). La composition est équilibrée en fournissant suffisamment de chrome pour donner une résistance à la corrosion adéquate pour les applications habituelles.
ER439. Il s'agit d'un alliage de 18 Cr (en poids %) stabilisé avec du titane.
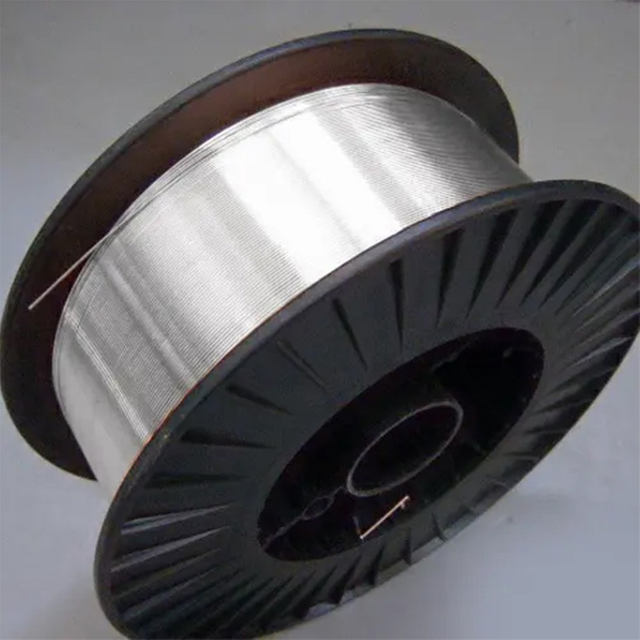
Une usine de fil de soudage en aluminium est une installation de fabrication spécialisée qui produit du fil de soudage en aluminium pour divers procédés de soudage, tels que le soudage MIG (Metal Inert Gas) et TIG (Tungsten Inert Gas).
Ces usines créent des fils d'aluminium de haute qualité utilisés dans des industries telles que l'automobile, l'aérospatiale et la marine pour assembler des composants en aluminium.
La production implique une formulation précise de l’alliage, un tréfilage et un contrôle qualité pour répondre aux normes de l’industrie.
Les usines produisent une gamme de fils de soudage en aluminium, y compris des alliages courants comme le 4043, le 5356 et le 1100, chacun adapté à des applications spécifiques.
Par exemple, le 4043 est idéal pour le soudage à usage général, tandis que le 5356 offre une résistance plus élevée pour les applications structurelles.
Les usines peuvent également personnaliser les compositions de fils pour répondre aux exigences uniques du projet, garantissant ainsi des performances de soudage optimales.
La production de fil de soudage en aluminium implique plusieurs étapes clés pour garantir la qualité et la cohérence.
L'aluminium brut est fondu et allié à des éléments comme le silicium ou le magnésium, puis extrudé en fines tiges.
Ces tiges sont étirées selon des diamètres de fil précis, nettoyées et enroulées pour la distribution.
Les usines avancées utilisent des systèmes automatisés et des tests rigoureux pour garantir que le fil répond aux normes telles que les spécifications AWS (American Welding Society).
Le contrôle qualité est essentiel dans les usines de fil de soudage en aluminium.
Les fabricants effectuent des tests de résistance à la traction, de composition chimique et de propreté des surfaces pour éviter les imperfections des soudures.
Les systèmes d'inspection automatisés et les certifications, telles que la norme ISO 9001, garantissent la cohérence.
Des usines réputées assurent également la traçabilité des lots pour garantir la fiabilité pour les utilisateurs finaux.
Le fil de soudage en aluminium est essentiel pour les industries nécessitant des soudures légères et résistantes à la corrosion.
L’industrie automobile l’utilise pour les châssis et les panneaux de carrosserie des véhicules, tandis que l’aérospatiale en dépend pour les composants d’avions.
Les applications marines bénéficient de la résistance de l'aluminium à la corrosion par l'eau salée.
D'autres secteurs, tels que la construction et l'électronique, utilisent également le fil de soudage en aluminium pour sa polyvalence et sa durabilité.
Oui, de nombreuses usines de fil de soudage en aluminium proposent des solutions personnalisées pour des applications de niche.
Ils peuvent produire des fils avec des compositions d'alliages spécifiques ou des diamètres adaptés à des besoins de soudage uniques, tels que les soudures aérospatiales à haute résistance ou le soudage électronique de faible épaisseur.
La consultation de l'équipe technique de l'usine garantit que le fil correspond aux spécifications du projet.
Un stockage approprié du fil de soudure en aluminium est essentiel pour maintenir ses performances.
Les usines recommandent de stocker le fil dans un environnement sec et à température contrôlée pour éviter l'oxydation et la contamination.
Les emballages hermétiques ou les contenants scellés aident à protéger contre l’humidité et la poussière.
Les utilisateurs doivent éviter une exposition prolongée à l'air, car le fil d'aluminium peut développer des couches d'oxyde qui affectent la qualité de la soudure.
Un stockage inapproprié peut entraîner une contamination ou une oxydation de la surface, provoquant des problèmes tels que la porosité ou une mauvaise stabilité de l'arc pendant le soudage.
Un fil contaminé peut produire des soudures faibles ou nécessiter un nettoyage supplémentaire avant utilisation.
Les usines fournissent souvent des directives de stockage avec leurs produits pour aider les utilisateurs à maintenir l'intégrité des câbles.
Les usines réputées de fil de soudage en aluminium adhèrent à des réglementations environnementales strictes afin de minimiser leur empreinte écologique.
Ils mettent en œuvre des systèmes de gestion des déchets, recyclent les déchets d'aluminium et utilisent des méthodes de production économes en énergie.
De nombreuses installations sont conformes aux normes comme ISO 14001 pour la gestion environnementale.
Le choix d’une usine aux pratiques durables soutient les opérations de soudage respectueuses de l’environnement.