| Tipo | Composizione Chimica | |||||||||
|---|---|---|---|---|---|---|---|---|---|---|
| AWS A5.1 | AWS A5.1M | C | Mn | Si | P | S | Ni | Cr | Mo | V |
| E6011 E6013 |
E4311 E4313 |
≤0,20 | ≤1,20 | ≤1,00 | … | … | ≤0,30 | ≤0,20 | ≤0,30 | ≤0,08 |
| E7016 E7018 |
E4916 E4918 |
≤0,15 | ≤1,60 | ≤0,75 | ≤0,035 | ≤0,035 | ≤0,30 | ≤0,20 | ≤0,30 | ≤0,08 |
| E7018M | E4918M | ≤0,12 | 0,40~1,60 | ≤0,80 | ≤0,030 | ≤0,020 | ≤0,25 | ≤0,15 | ≤0,35 | ≤0,05 |
| E308-16 E308L-16 |
E308-17 E308L-17 |
≤0,08 ≤0,04 |
0,50~2,50 | ≤1,00 | ≤0,04 | ≤0,03 | 9.0~11.0 | 18.0~21.0 | ≤0,75 | Cu ≤ 0,75 |
| E309-16 E309L-16 |
E309-17 E316-17 |
≤0,15 ≤0,04 |
0,50~2,50 | ≤1,00 | ≤0,04 | ≤0,03 | 12.0~14.0 | 22.0~25.0 | ≤0,75 | Cu ≤ 0,75 |
| E316-16 E316-16 |
E316L-17 E309L-17 |
≤0,08 | 0,50~2,50 | ≤1,00 | ≤0,04 | ≤0,03 | 11.0~14.0 | 17.0~20.0 | 2.0~3.0 | Cu ≤ 0,75 |
| ≤0,04 | ||||||||||
| E312-16 | E312-17 | ≤0,15 | 0,50~2,50 | ≤1,00 | ≤0,04 | ≤0,03 | 8.0~10.5 | 28.0~32.0 | ≤0,75 | Cu ≤ 0,75 |
| Nota: componenti E7016 e E7018 di Mn+Ni+Cr+Mo+V≤1,75; Interpretazione del codice dell'elettrodo in acciaio inossidabile. |
||||||||||
| Esempio di interpretazione: E308-X(X)[E308-15/E308-16/E308-17/E308-26], il codice del prefisso è diviso in -1/-2/-4, che rappresenta la posizione di saldatura; il codice del suffisso è diviso in -5/-6/-7, in cui 5 rappresenta l'alcalinità, 6 rappresenta il rutilo e 7 rappresenta il tipo di acido titanico. | ||||||||||
| Digitare | Proprietà meccaniche | ||||||
|---|---|---|---|---|---|---|---|
| AWS A5.1 | AWS A5.1M | Resistenza alla trazione Mpa | Resistenza allo snervamento Mpa | Allungamento A(%) | Valore di impatto |
Radiografia | |
| KV2(J)-45℃ | KV2(J)-30℃ | ||||||
| E6011 |
E4311 |
≥430 |
≥330 |
≥22 | … |
≥27 | Grado II |
| E6013 | E4313 | ≥430 | ≥330 | ≥17 | … | … | |
| E7016 | E4916 | ≥490 | ≥400 | ≥22 | ≥27 | ≥27 | Grado I |
| E7018 | E4918 | ≥490 | ≥400 | ≥22 | ≥27 | ≥27 | |
| E7018M | E4918M | Normale≥490 | 370~500 |
≥24 | … |
≥67 | |
| 2,4 mm/370 ~ 530 | |||||||
| E308-XX E308L-XX |
≥550 |
≥30 | |||||
| ≥520 | |||||||
| E309-XX | ≥550 | ||||||
| E309L-XX | ≥520 | ||||||
| E316-XX | ≥520 | ||||||
| E316L-XX | ≥490 | ||||||
| E312-XX | ≥660 | ≥22 | |||||
| Nota: E6011 non ha requisiti speciali per il forno di conservazione del calore e l'essiccazione. Temperatura ambientale: 20~40℃; Il requisito del forno di conservazione del calore E6013 è superiore alla temperatura ambiente [10℃~20℃]; L'asciugatura richiede almeno 1 ora a 120℃~150℃; Requisiti E7016/E7018/E7018M per il forno di conservazione del calore e l'essiccazione: Temperatura ambientale: [30℃~140℃]; L'asciugatura richiede almeno 1~2 ore a 260℃~425℃. |
|||||||
I primi due designatori possono essere'ER'per fili pieni che possono essere usati come elettrodi o barre oppure possono essere'EC'per fili con anima composita o a trefolo; oppure possono essere'EQ'per elettrodi a striscia.
Il numero a tre o quattro cifre, come 308 in ER308, indica la composizione chimica nominale del metallo d'apporto.
ER307. La composizione nominale (in peso%) di questa classificazione è 21 Cr.9.5Ni.4 Mn.1 Mo.Metalli di riempimento.
ER308La composizione nominale (in peso%) di questa classificazione è 21 Cr10 Ni. Le specifiche commerciali vengono spesso utilizzate per saldare metalli di base di composizione simile, in particolare il Tipo 304.
ER308Si. Questa classificazione è la stessa di ER308 ad eccezione del contenuto di silicio più elevato.
ER308H.Questa classificazione è uguale a ER308, tranne per il fatto che il contenuto di carbonio consentito viene utilizzato per la saldatura del metallo di base 304H.
ER308L. Questa classificazione è la stessa di ER308, ad eccezione del contenuto di carbonio. Il basso contenuto di carbonio è inferiore a quello delle leghe stabilizzate con niobio o del Tipo 308H a temperature elevate.
ER308LMo.Questa classificazione viene utilizzata per saldare getti di acciaio inossidabile ASTM CF3M e corrisponde al metallo base con ER316L desiderato.
ER309. La composizione nominale (in peso%) di questa classificazione è di 24 metalli di riempimento Ni Cr13.
304 e metalli di base simili in cui esistono condizioni di corrosione severe che richiedono metallo di saldatura di lega superiore.
ER309Si. Questa classificazione è la stessa di ER309, ad eccezione del contenuto di silicio più elevato.
ER309L.Questa classificazione è la stessa di ER39, ad eccezione del contenuto di carbonio.
ER309LS.Questa classificazione è la stessa di ER309Lexcent per un contenuto di silicio più elevato.
ER309Mo.Questa classificazione è la stessa di ER309eccetto per l'aggiunta dal 2,0% al 3,0%.
ER310. La composizione nominale (in peso%) di questa classificazione è 26,5 Cr, 21 Ni. Il metallo d'apporto di questa classificazione viene spesso utilizzato per saldare metalli di base di composizione simile
ER312. La composizione nominale (in peso%) di questa classificazione è 30 Cr, 9 Ni. Il metallo d'apporto di questa classificazione è stato originariamente progettato per saldare leghe fuse di composizione simile.
Il metallo saldato ER316 può verificarsi quando coesistono i seguenti tre fattori:
La presenza di una rete continua o semicontinua di ferrite nella microstruttura del metallo saldato
ER316Si. Questa classificazione è la stessa di ER316, ad eccezione del contenuto di silicio più elevato.
ER316H. Questo metallo d'apporto è uguale a ER316, tranne che il carbonio consentito.
ER316L.Questa classificazione è la stessa di ER316, ad eccezione del contenuto di carbonio.
ER316LSi.Questa classificazione è la stessa di ER316L ad eccezione del contenuto di silicio più elevato.
ER317. La composizione nominale (in peso%) di questa classificazione è 19,5 Cr14 Ni3,5 Mo, superiore a ER316.
ER317LQuesta classificazione è la stessa di ER317ad eccezione del contenuto di carbonio.
ER318Questa composizione è identica all'ER316, fatta eccezione per l'aggiunta di niobio.
ER321 La composizione nominale (in peso%) di questa classificazione è 19,5 Cr.9,5 Ni con aggiunta di titanio. Il titanio agisce allo stesso modo del niobio nel tipo 347.
ER347. La composizione nominale (in peso%) di questa classificazione è 20 Cr,10 Ni, con Nb aggiunto come stabilizzante.
ER347Si. Questa classificazione è la stessa di ER347, ad eccezione del contenuto di silicio più elevato.
ER409.Questa lega da 12 Cr (in peso%) differisce dal materiale Tvpe 410 perché ha una microstruttura ferritica.
ER410.Questo 12 Cralloy (in peso%) è un acciaio temprabile in aria.
ER410NiMo. La composizione nominale (in peso%) di questa classificazione è 12 Cr4,5 Ni.0,55 Mo.
ER430.Questa è una lega con 16 Cr (peso%). La composizione è bilanciata fornendo cromo sufficiente per fornire un'adeguata resistenza alla corrosione per le normali applicazioni.
ER439.Si tratta di una lega da 18 Cr (peso%) stabilizzata con titanio.
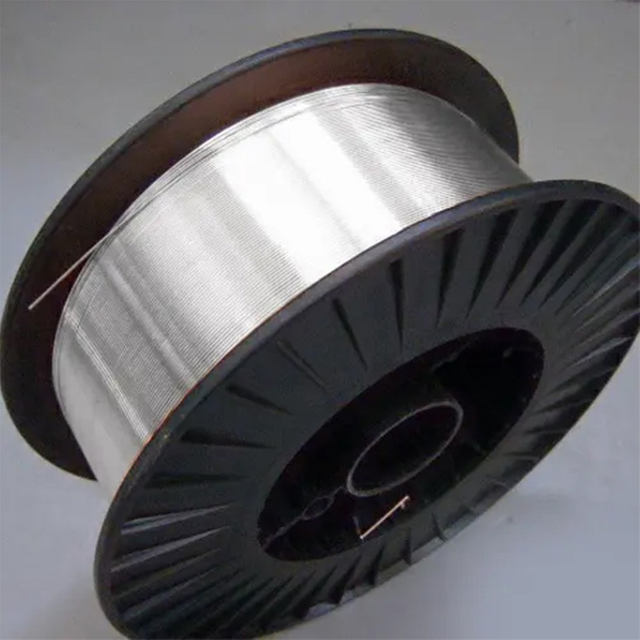
Una fabbrica di filo per saldatura di alluminio è un impianto di produzione specializzato che produce filo di saldatura di alluminio per vari processi di saldatura, come la saldatura MIG (Metal Inert Gas) e TIG (Tungsten Inert Gas).
Queste fabbriche creano fili di alluminio di alta qualità utilizzati in settori come quello automobilistico, aerospaziale e marittimo per unire componenti in alluminio.
La produzione prevede una precisa formulazione della lega, trafilatura e controllo di qualità per soddisfare gli standard del settore.
Le fabbriche producono una gamma di fili per saldatura in alluminio, comprese leghe comuni come 4043, 5356 e 1100, ciascuna adatta per applicazioni specifiche.
Ad esempio, il 4043 è ideale per la saldatura generica, mentre il 5356 offre una resistenza maggiore per le applicazioni strutturali.
Le fabbriche possono anche personalizzare le composizioni dei fili per soddisfare requisiti di progetto unici, garantendo prestazioni di saldatura ottimali.
La produzione del filo per saldatura in alluminio prevede diverse fasi chiave per garantire qualità e coerenza.
L'alluminio grezzo viene fuso e legato con elementi come silicio o magnesio, quindi estruso in barre sottili.
Queste aste vengono trafilate in diametri di filo precisi, pulite e avvolte in bobine per la distribuzione.
Le fabbriche avanzate utilizzano sistemi automatizzati e test rigorosi per garantire che il filo soddisfi gli standard come le specifiche AWS (American Welding Society).
Il controllo qualità è fondamentale nelle fabbriche di filo per saldatura di alluminio.
I produttori conducono test di resistenza alla trazione, composizione chimica e pulizia della superficie per prevenire imperfezioni di saldatura.
I sistemi di ispezione automatizzati e le certificazioni, come la ISO 9001, garantiscono la coerenza.
Fabbriche affidabili forniscono anche la tracciabilità dei lotti per garantire l'affidabilità per gli utenti finali.
Il filo per saldatura in alluminio è essenziale per le industrie che richiedono saldature leggere e resistenti alla corrosione.
L’industria automobilistica lo utilizza per i telai dei veicoli e i pannelli della carrozzeria, mentre il settore aerospaziale lo utilizza per i componenti degli aeromobili.
Le applicazioni marine traggono vantaggio dalla resistenza dell'alluminio alla corrosione dell'acqua salata.
Anche altri settori, come l'edilizia e l'elettronica, utilizzano il filo per saldatura in alluminio per la sua versatilità e durata.
Sì, molte fabbriche di filo per saldatura in alluminio offrono soluzioni personalizzate per applicazioni di nicchia.
Possono produrre fili con composizioni di leghe specifiche o diametri su misura per esigenze di saldatura specifiche, come saldature aerospaziali ad alta resistenza o saldature elettroniche a spessore sottile.
La consulenza con il team tecnico della fabbrica garantisce che il cavo corrisponda alle specifiche del progetto.
La corretta conservazione del filo di saldatura in alluminio è essenziale per mantenerne le prestazioni.
Le fabbriche consigliano di conservare il filo in un ambiente asciutto e a temperatura controllata per prevenire l'ossidazione e la contaminazione.
Gli imballaggi ermetici o i contenitori sigillati aiutano a proteggere dall'umidità e dalla polvere.
Gli utenti dovrebbero evitare l'esposizione prolungata all'aria, poiché il filo di alluminio può sviluppare strati di ossido che influiscono sulla qualità della saldatura.
Uno stoccaggio improprio può portare alla contaminazione o all'ossidazione della superficie, causando problemi come porosità o scarsa stabilità dell'arco durante la saldatura.
Il filo contaminato può produrre saldature deboli o richiedere un'ulteriore pulizia prima dell'uso.
Le fabbriche spesso forniscono linee guida per lo stoccaggio con i loro prodotti per aiutare gli utenti a mantenere l'integrità del cavo.
Rinomate fabbriche di filo per saldatura in alluminio aderiscono a rigorose normative ambientali per ridurre al minimo la loro impronta ecologica.
Implementano sistemi di gestione dei rifiuti, riciclano rottami di alluminio e utilizzano metodi di produzione ad alta efficienza energetica.
Molte strutture sono conformi a standard come ISO 14001 per la gestione ambientale.
La scelta di una fabbrica con pratiche sostenibili supporta operazioni di saldatura rispettose dell'ambiente.