| Típus | Kémiai összetétel | |||||||||
|---|---|---|---|---|---|---|---|---|---|---|
| AWS A5.1 | AWS A5.1M | C | Mn | Si | P | S | Ni | Cr | Mo | V |
| E6011 E6013 |
E4311 E4313 |
≤0,20 | ≤1,20 | ≤1,00 | … | … | ≤0,30 | ≤0,20 | ≤0,30 | ≤0,08 |
| E7016 E7018 |
E4916 E4918 |
≤0,15 | ≤1,60 | ≤0,75 | ≤0,035 | ≤0,035 | ≤0,30 | ≤0,20 | ≤0,30 | ≤0,08 |
| E7018M | E4918M | ≤0,12 | 0,40-1,60 | ≤0,80 | ≤0,030 | ≤0,020 | ≤0,25 | ≤0,15 | ≤0,35 | ≤0,05 |
| E308-16 E308L-16 |
E308-17 E308L-17 |
≤0,08 ≤0,04 |
0,50-2,50 | ≤1,00 | ≤0,04 | ≤0,03 | 9,0-11,0 | 18,0-21,0 | ≤0,75 | Cu<0,75 |
| E309-16 E309L-16 |
E309-17 E316-17 |
≤0,15 ≤0,04 |
0,50-2,50 | ≤1,00 | ≤0,04 | ≤0,03 | 12,0-14,0 | 22,0-25,0 | ≤0,75 | Cu<0,75 |
| E316-16 E316-16 |
E316L-17 E309L-17 |
≤0,08 | 0,50-2,50 | ≤1,00 | ≤0,04 | ≤0,03 | 11,0-14,0 | 17,0-20,0 | 2,0-3,0 | Cu<0,75 |
| ≤0,04 | ||||||||||
| E312-16 | E312-17 | ≤0,15 | 0,50-2,50 | ≤1,00 | ≤0,04 | ≤0,03 | 8,0-10,5 | 28,0-32,0 | ≤0,75 | Cu<0,75 |
| Megjegyzés: Mn+Ni+Cr+Mo+V≤1,75 E7016 és E7018 komponensek; rozsdamentes acél elektróda kód értelmezése. |
||||||||||
| Értelmezési példa: E308-X(X)[E308-15/E308-16/E308-17/E308-26], az előtag kódja -1/-2/-4-re van osztva, ami a hegesztési pozíciót jelenti; az utótag kódja -5/-6/-7 részre oszlik, amelyben az 5 a lúgosság, a 6 a rutil, a 7 a titánsav típus. | ||||||||||
| Típus | Mechanikai tulajdonságok | ||||||
|---|---|---|---|---|---|---|---|
| AWS A5.1 | AWS A5.1M | Szakítószilárdság Mpa | Hozamszilárdság Mpa | Megnyúlás A(%) | Ütésérték |
Radiográfia | |
| KV2(J)-45℃ | KV2(J)-30℃ | ||||||
| E6011 |
E4311 |
≥430 |
≥330 |
≥22 | … |
≥27 | évfolyam II |
| E6013 | E4313 | ≥430 | ≥330 | ≥17 | … | … | |
| E7016 | E4916 | ≥490 | ≥400 | ≥22 | ≥27 | ≥27 | I. fokozat |
| E7018 | E4918 | ≥490 | ≥400 | ≥22 | ≥27 | ≥27 | |
| E7018M | E4918M | Normál≥490 | 370-500 |
≥24 | … |
≥67 | |
| 2,4mm/370~530 | |||||||
| E308-XX E308L-XX |
≥550 |
≥30 | |||||
| ≥520 | |||||||
| E309-XX | ≥550 | ||||||
| E309L-XX | ≥520 | ||||||
| E316-XX | ≥520 | ||||||
| E316L-XX | ≥490 | ||||||
| E312-XX | ≥660 | ≥22 | |||||
| Megjegyzés: Az E6011-nek nincs különleges követelménye a hőtartó kemencére és a szárításra. Környezeti hőmérséklet: 20 ~ 40 ℃; Az E6013 hővédő kemence követelménye magasabb, mint a környezeti hőmérséklet [10 ℃ ~ 20 ℃]; A szárításhoz legalább 1 órás szárítás szükséges 120 ℃ ~ 150 ℃ hőmérsékleten; E7016/E7018/E7018M követelmények a hőtartós kemencére és a szárításra: Környezeti hőmérséklet: [30℃~140℃]; A szárításhoz legalább 1-2 órás szárítás szükséges 260℃~425℃-on. |
|||||||
Az első két jelölés lehet 'ER' az elektródaként vagy rúdként használható tömör huzaloknál, vagy lehet'EC' a kompozit magos vagy sodrott huzaloknál; vagy lehet'EQ' a szalagelektródáknál.
A három- vagy négyjegyű szám, például a 308 az ER308-ban, a töltőfém névleges kémiai összetételét jelöli.
ER307.Ennek az osztályozásnak a névleges összetétele (tömeg%) 21 Cr.9.5Ni.4 Mn.1 Mo.Filler metals .
ER308Ennek az osztályozásnak a névleges összetétele (tömeg%) 21 Cr10 Ni. A kereskedelmi előírásokat leggyakrabban hasonló összetételű nem nemesfémek hegesztésére használják, különösen a 304-es típusú.
ER308Si. Ez a besorolás megegyezik az ER308-cal, kivéve a magasabb szilíciumtartalmat.
ER308H.Ez a besorolás ugyanaz, mint az ER308.kivéve, hogy a megengedett széntartalom a 304H nem nemesfém hegesztésére szolgál.
ER308L. Ez a besorolás megegyezik az ER308-cal, kivéve a széntartalmat. Alacsony széntartalmú, magasabb hőmérsékleten alacsonyabb, mint a nióbium-stabilizált ötvözetek vagy a 308H típusú.
ER308LMo. Ezt a besorolást ASTM CF3M rozsdamentes acélöntvények hegesztésére használják, és az ER316L nem nemesfémhez való illeszkedés szükséges.
ER309.A besorolás névleges összetétele (tömeg%) 24 Cr13 Ni.Filler fémek.
304 és hasonló nemesfémek, ahol súlyos korróziós körülmények állnak fenn, amelyek magasabb ötvözetű hegesztési fémet igényelnek.
ER309Si. Ez a besorolás ugyanaz, mint az ER309, kivéve a magasabb szilíciumtartalmat.
ER309L. Ez a besorolás megegyezik az ER39 osztályozással, kivéve a széntartalmat.
ER309LS. Ez a besorolás megegyezik az ER309Lexcent besorolásával a magasabb szilíciumtartalom miatt.
ER309Mo. Ez a besorolás megegyezik az ER309-cel, kivéve a 2,0 százalék és a 3,0 százalék hozzáadását.
ER310.Ennek az osztályozásnak a névleges összetétele (tömeg%) 26,5 Cr,21 Ni. Az ebbe a besorolásba tartozó töltőfémeket leggyakrabban hasonló összetételű nem nemesfémek hegesztésére használják.
ER312.Ennek az osztályozásnak a névleges összetétele (tömeg%) 30 Cr, 9 Ni. Az ebbe a besorolásba tartozó töltőfém eredetileg hasonló összetételű öntöttötvözetek hegesztésére szolgál.
Az ER316 hegesztési varrat akkor fordulhat elő, ha a következő három tényező együttesen létezik:
Folyamatos vagy félfolytonos ferrithálózat jelenléte a hegesztési fém mikroszerkezetében
ER316Si. Ez a besorolás megegyezik az ER316-tal, kivéve a magasabb szilíciumtartalmat.
ER316H. Ez a töltőfém ugyanaz, mint az ER316, kivéve, hogy a megengedett szén .
ER316L.Ez a besorolás megegyezik az ER316-tal.a széntartalom kivételével.
ER316LSi. Ez a besorolás megegyezik az ER316L-lel, kivéve a magasabb szilíciumtartalmat.
ER317. Ennek az osztályozásnak a névleges összetétele (tömeg%) 19,5 Cr14 Ni3,5 Mo, magasabb, mint az ER316.
ER317LEz a besorolás a széntartalom kivételével megegyezik az ER317 osztályozással.
ER318Ez az összetétel megegyezik az ER316-tal, kivéve a nióbium hozzáadását.
ER321Az osztályozás névleges összetétele (tömeg%) 19,5 Cr.9,5 Ni, hozzáadott titánnal. A titán ugyanúgy működik, mint a 347-es típusú nióbium.
ER347. A besorolás névleges összetétele (tömeg%) 20 Cr,10 Ni, stabilizátorként hozzáadott Nb-vel.
ER347Si. Ez a besorolás megegyezik az ER347-tel, kivéve a magasabb szilíciumtartalmat.
ER409. Ez a 12 Cr ötvözet (tömeg%) különbözik a Tvpe 410 anyagtól, mert ferrites mikrostruktúrája van.
ER410. Ez a 12 Crallloy (tömeg%) egy levegőn keményedő acél.
ER410NiMo.A besorolás névleges összetétele (tömeg%) 12 Cr4.5 Ni.0.55 Mo.
ER430. Ez egy 16 Cr (tömeg%) ötvözet. Az összetétel egyensúlyban van azáltal, hogy elegendő krómot biztosít ahhoz, hogy megfelelő korrózióállóságot biztosítson a szokásos alkalmazásokhoz.
ER439. Ez egy 18 Cr(tömeg%) ötvözet, amely titánnal van stabilizálva.
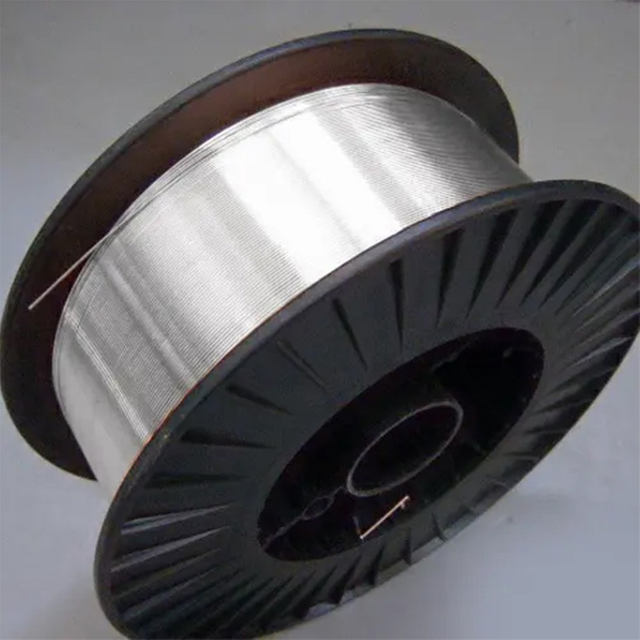
Az alumínium hegesztőhuzalgyár egy speciális gyártóüzem, amely alumínium hegesztőhuzalt állít elő különféle hegesztési folyamatokhoz, mint például a MIG (Metal Inert Gas) és a TIG (Tungsten Inert Gas) hegesztéshez.
Ezek a gyárak kiváló minőségű alumíniumhuzalokat állítanak elő, amelyeket olyan iparágakban használnak, mint az autóipar, a repülőgépipar és a tengerészet, alumínium alkatrészek összekapcsolására.
A gyártás precíz ötvözet-összetételt, huzalhúzást és minőség-ellenőrzést foglal magában, hogy megfeleljen az ipari szabványoknak.
A gyárak számos alumínium hegesztőhuzalt gyártanak, beleértve az olyan általános ötvözeteket, mint a 4043, 5356 és 1100, amelyek mindegyike speciális alkalmazásokra alkalmas.
Például a 4043 ideális általános célú hegesztéshez, míg az 5356 nagyobb szilárdságot kínál szerkezeti alkalmazásokhoz.
A gyárak testreszabhatják a huzalösszetételeket is, hogy megfeleljenek az egyedi projektkövetelményeknek, biztosítva az optimális hegesztési teljesítményt.
Az alumínium hegesztőhuzalok gyártása több kulcsfontosságú lépésből áll a minőség és a konzisztencia biztosítása érdekében.
A nyers alumíniumot megolvasztják és olyan elemekkel ötvözik, mint a szilícium vagy magnézium, majd vékony rudakká extrudálják.
Ezeket a rudakat pontos huzalátmérőkre húzzák, megtisztítják és feltekerik az elosztáshoz.
A fejlett gyárak automatizált rendszereket és szigorú tesztelést alkalmaznak annak biztosítására, hogy a huzal megfeleljen az olyan szabványoknak, mint az AWS (American Welding Society) specifikációi.
A minőség-ellenőrzés kritikus fontosságú az alumínium hegesztőhuzalgyárakban.
A gyártók vizsgálatokat végeznek a szakítószilárdság, a kémiai összetétel és a felület tisztasága tekintetében, hogy megakadályozzák a hegesztési tökéletlenségeket.
Az automatizált ellenőrző rendszerek és tanúsítványok, mint például az ISO 9001, biztosítják az egységességet.
A jó hírű gyárak a tételek nyomon követhetőségét is biztosítják, hogy garantálják a megbízhatóságot a végfelhasználók számára.
Az alumínium hegesztőhuzal elengedhetetlen a könnyű, korrózióálló varratokat igénylő iparágakban.
Az autóipar a járművázak és karosszériaelemek készítéséhez használja, míg a repülőgépipar a repülőgép-alkatrészek gyártásához.
A tengeri alkalmazások számára előnyös az alumínium sósvízi korrózióval szembeni ellenállása.
Más ágazatok, mint például az építőipar és az elektronika, szintén használnak alumínium hegesztőhuzalt annak sokoldalúsága és tartóssága miatt.
Igen, sok alumínium hegesztőhuzalgyár kínál testreszabott megoldásokat a szűkös alkalmazásokhoz.
Egyedi hegesztési igényekre szabott, meghatározott ötvözetösszetételű vagy átmérőjű huzalokat tudnak előállítani, például nagy szilárdságú repülőgép- és űrhegesztési varratokat vagy vékony átmérőjű elektronikai hegesztéseket.
A gyár műszaki csapatával folytatott konzultáció biztosítja, hogy a vezeték megfeleljen a projekt specifikációinak.
Az alumínium hegesztőhuzal megfelelő tárolása elengedhetetlen teljesítményének megőrzéséhez.
A gyárak azt javasolják, hogy a huzalt száraz, szabályozott hőmérsékletű környezetben tárolják az oxidáció és a szennyeződés elkerülése érdekében.
A légmentes csomagolás vagy a lezárt tartályok védelmet nyújtanak a nedvesség és a por ellen.
A felhasználóknak kerülniük kell a levegőnek való hosszan tartó expozíciót, mivel az alumíniumhuzalon oxidrétegek képződhetnek, amelyek befolyásolják a hegesztés minőségét.
A nem megfelelő tárolás a felület szennyeződéséhez vagy oxidációjához vezethet, ami olyan problémákat okozhat, mint a porozitás vagy a hegesztés közbeni rossz ívstabilitás.
A szennyezett huzal gyenge hegesztést eredményezhet, vagy használat előtt további tisztítást igényelhet.
A gyárak gyakran adnak tárolási irányelveket termékeikhez, hogy segítsék a felhasználókat a vezetékek integritásának megőrzésében.
A jó hírű alumínium hegesztőhuzalgyárak szigorú környezetvédelmi előírásokat követnek, hogy minimalizálják ökológiai lábnyomukat.
Hulladékgazdálkodási rendszereket valósítanak meg, újrahasznosítják az alumíniumhulladékot, és energiahatékony termelési módszereket alkalmaznak.
Sok létesítmény megfelel az olyan szabványoknak, mint például az ISO 14001 környezetirányítási szabványnak.
A fenntartható gyakorlatot alkalmazó gyár kiválasztása támogatja a környezetbarát hegesztési műveleteket.